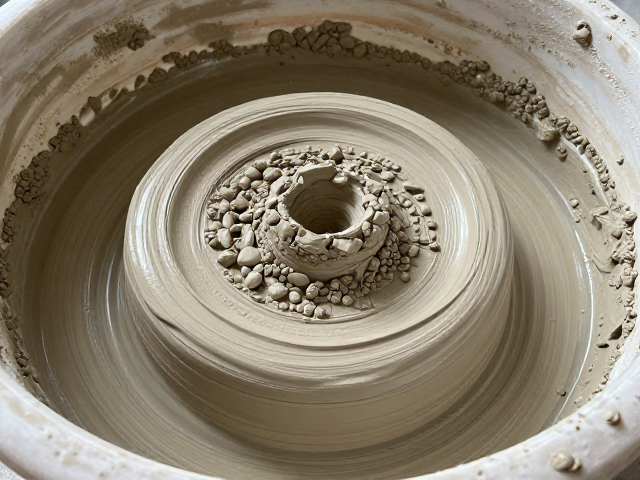
泥料陈腐工艺的核心机制与微观结构演变
瓷石作为一种富含石英、长石及高岭石矿物的天然资源,其可塑性表现直接决定了陶瓷制品在成型阶段的稳定性与最终成品的物理性能。陈腐,即将制备好的泥料置于阴暗潮湿环境中进行长时间存放的过程,并非简单的静置,而是一系列复杂的物理与化学变化过程。在这一阶段,水分通过毛细管作用均匀分布在整个泥料体系中,使得黏土颗粒表面的水化膜变得更加完整和稳定。这种水分重分布促进了黏土矿物晶层间的水化作用,增强了颗粒间的结合力,从而显著提升了泥料的延展性与强度。
从微观层面观察,陈腐过程中黏土颗粒表面的电荷分布趋于平衡,双电层厚度增加,导致颗粒间的排斥力增强,减少了絮凝现象的发生。这种微观结构的优化使得泥料在受到外力作用时,颗粒之间能够产生更大的相对位移而不发生断裂。同时,陈腐过程中可能伴随的微量有机质分解产生的酸性物质,有助于进一步分散黏土颗粒,改善泥料的流变特性。这种由内而外的结构改良,是瓷石泥料获得优异可塑性的根本原因,也为后续拉坯、印坯等成型工艺提供了必要的物质基础。
可塑性指数的量化评估与陈腐时间的关联
可塑性指数通常通过测定泥料在断裂前的最大伸长率或特定应力下的变形能力来量化,是评价瓷石泥料成型性能的关键指标。实验数据普遍显示,随着陈腐时间的延长,瓷石泥料的可塑性指数呈现上升趋势,但这一过程存在明显的阶段性特征。在陈腐初期(0-7天),泥料内部水分迅速均匀化,可塑性指数提升迅速;进入中期(15-30天),随着黏土矿物晶格结构的进一步稳定和有机物的缓慢分解,可塑性指数继续攀升但增速放缓;而在长期陈腐(30天以上),指标趋于平稳,过长的陈腐时间可能导致泥料因水分过度蒸发或微生物过度繁殖而出现性能波动。
具体而言,对于典型的高铝质瓷石泥料,未经陈腐的样品可塑性指数可能仅维持在较低水平,难以应对复杂形状的成型需求。经过15天左右的标准陈腐处理后,其可塑性指数可提升20%-30%,使得泥料在受到挤压或拉伸时表现出更均匀的形变能力。这一数据区间对于工业生产具有直接指导意义,它表明陈腐工艺并非时间越长越好,而是需要在可塑性提升与生产效率之间寻找最佳平衡点。通过精确控制陈腐周期,可以确保每批泥料的可塑性指数落在预设的工艺窗口内,从而保证成品率。
环境温湿度对陈腐效果的可控性分析
陈腐工艺的效果高度依赖于储存环境的温湿度条件,这两个变量共同影响着泥料内部的水分迁移速率和化学反应动力学。温度是影响陈腐效率的关键因素,适宜的温度范围通常在15℃至25℃之间。在此区间内,黏土矿物的水化反应和有机质分解过程较为温和且持续。若温度过高,泥料内部水分蒸发过快,会导致泥料干裂或结构松散,可塑性反而下降;同时,高温可能加速微生物活动,导致泥料发酸、变质,产生气泡或异味,严重影响瓷石泥料的品质。
湿度控制同样至关重要,环境相对湿度应保持在80%以上,以防止泥料表面水分散失形成硬壳,阻碍内部水分与颗粒的进一步作用。在实际操作中,常使用密封容器或覆盖湿布来维持局部高湿环境。当环境湿度不足时,泥料表面迅速失水形成致密层,内部水分难以向外扩散,导致内外含水率不均,进而影响可塑性指数的均匀性。因此,建立恒定的温湿度控制体系,是实现瓷石泥料可塑性稳定提升的技术前提,也是确保传统工艺在现代生产中保持一致性的必要手段。
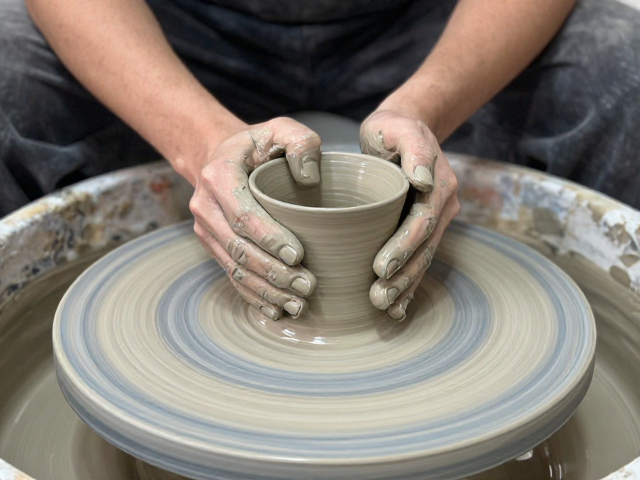
陈腐工艺对瓷石成型缺陷的抑制作用
瓷石泥料在成型过程中常因可塑性不足或内部应力不均而产生开裂、变形等缺陷,陈腐工艺通过优化泥料内部结构,有效抑制了这些问题。充分陈腐后的泥料,其颗粒间结合力增强,内聚力提高,使得泥料在承受成型外力时能够更好地分散应力,减少局部应力集中导致的微裂纹产生。特别是在薄壁制品或异形制品的成型中,高可塑性泥料能够更好地贴合模具或支撑自身结构,避免因重力或外力导致的塌陷或扭曲。
此外,陈腐过程中水分与颗粒的充分结合,消除了泥料内部的干团和硬块,使得泥料质地更加细腻均匀。这种均匀性减少了成型过程中因密度差异导致的收缩不均,从而降低了干燥和烧成阶段的开裂风险。对于瓷石这类天然矿物原料,其成分可能存在微小波动,陈腐工艺在一定程度上均化了这些波动,使得泥料的流变性能更加稳定。通过预先消除成型前的潜在缺陷,陈腐工艺显著提升了陶瓷制品的一次成型成功率,降低了废品率,体现了工艺控制在前期的关键价值。