素烧坯体的孔隙率控制与吸水率管理
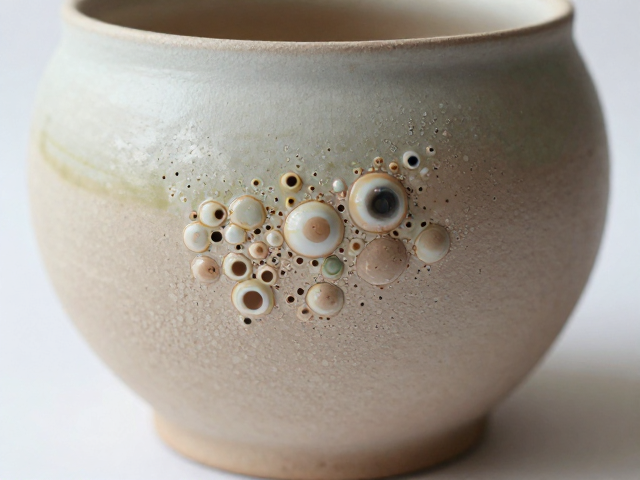
素烧后的坯体表面存在大量微孔,这些孔隙会像海绵一样在施釉时迅速吸收釉浆中的水分,导致釉层与坯体结合力不足,进而引发剥落或产生密集的气泡缺陷。控制素烧温度是调节孔隙结构的核心,通常陶瓷素烧温度需控制在800℃至950℃之间,具体数值取决于黏土原料的矿物组成。温度过低,坯体强度不足且孔隙闭合不充分,吸水率过高会加速釉层干燥开裂;温度过高,则可能导致坯体玻化,表面过于致密,使釉料难以附着。
在实际操作中,测量素烧坯体的吸水率是判断其状态的关键指标。对于大多数日用瓷或建筑陶瓷坯体,素烧后的吸水率宜控制在3%至6%之间。若吸水率超过8%,说明素烧温度偏低或保温时间不足,坯体过于疏松,施釉后水分被快速吸入,釉层内部水分无法及时排出,烘烤时极易形成针孔或气泡。反之,若吸水率低于1%,坯体表面过于光滑致密,釉浆难以渗透结合,需通过增加釉层厚度或调整釉料配方中的粘结剂比例来解决附着问题。
施釉工艺中的水分平衡与涂挂技巧
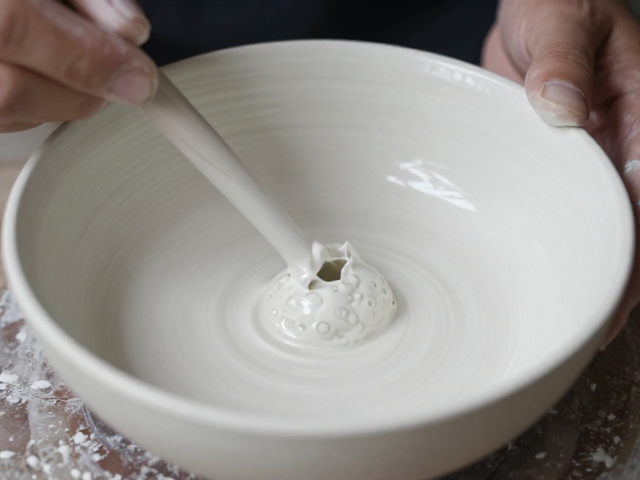
施釉过程中的水分管理直接决定了釉层的均匀度和内部气体的排出效率。传统的浸釉法要求釉浆具有稳定的比重和粘度,一般日用瓷釉浆比重控制在1.65-1.70g/cm³,粘度控制在30-45秒(使用福特杯测量)。若釉浆过稀,釉层太薄,在高温下容易因釉料成分挥发而产生气泡;若釉浆过稠,釉层过厚,干燥过程中水分收缩应力大,不仅容易开裂,还会包裹大量空气,在烧成初期形成大气泡。
喷釉工艺则更依赖于雾化效果和涂层厚度。喷枪的气压通常维持在0.2-0.4MPa,喷嘴距离坯体表面15-30厘米,移动速度要均匀一致。对于素烧坯体,由于其吸水性较强,喷釉时需特别注意“二遍薄喷”的技巧,即先喷一层薄釉,待表面稍干后再喷第二层,以避免单层釉层过厚导致的气泡堆积。此外,施釉前的坯体清洁至关重要,素烧后的坯体表面常残留粉尘,需使用压缩空气吹扫或软刷清理,防止粉尘颗粒成为气泡产生的核心点。
烧成曲线中的排气阶段与温度制度
烧成过程中的升温曲线是决定气泡能否有效排出的关键环节。在室温至300℃区间,坯体内的物理水和部分结晶水开始排出,此时需设置较慢的升温速率,约50-80℃/小时,以防止水分急剧蒸发导致坯体开裂或釉面爆发。300℃至700℃是有机物分解和碳酸盐分解的主要阶段,二氧化碳和二氧化硫等气体大量产生,若升温过快,气体无法通过尚未完全熔融的釉层排出,便会被困在釉面形成气泡。
700℃至1000℃区间,釉料开始软化并逐渐熔融,釉层的粘度迅速下降,此时需要足够的保温时间或平缓的升温速率,让釉层具备足够的流动性以包裹或排出残留气体。对于易起泡的釉料,建议在850℃左右设置一个短暂的保温平台,让气体充分逸出,然后再继续升温至最终烧成温度。若烧成温度过高,釉料粘度过低,气泡容易破裂但可能导致釉面流淌或变形;若烧成温度不足,釉料未完全熔融,气泡则被永久封存在釉层中。
釉料配方调整与原料预处理
釉料配方中的成分比例直接影响其熔融特性和排气能力。碳酸盐类原料(如方解石、白云石)在高温下分解会产生大量二氧化碳,若配方中碳酸盐含量过高且分解不完全,极易产生气泡。可以通过预烧这些原料或在釉料中加入少量氧化铋、氧化锌等助剂来降低釉料粘度,促进气泡排出。此外,釉料中的有机添加剂(如羧甲基纤维素、膨润土)在烧成初期会分解产生气体,需确保这些添加剂在釉浆中分散均匀,避免局部浓度过高导致气体聚集。
原料的细度与混合均匀性也是不可忽视的因素。釉料研磨细度通常要求通过325目筛网的余量控制在5%以内,过粗的颗粒在熔融过程中难以完全溶解,容易形成未熔物或包裹气体。湿法球磨时,应控制球磨时间,确保釉料与坯体的膨胀系数匹配,避免因应力集中导致釉面缺陷。对于特殊效果的釉料,如结晶釉或裂纹釉,需精确计算各组分比例,并严格控制烧成过程中的降温速率,以平衡气泡生成与釉面美观度的关系。