结晶釉原料配比与基础配方逻辑
结晶釉的核心在于金属氧化物在冷却过程中的析晶行为,其中氧化锌和氧化铅是传统且关键的成晶剂,现代配方中常以氧化锌替代部分铅以提升安全性。基础釉料通常由长石、石英、高岭土及滑石按特定比例混合,其中长石提供氧化铝骨架,石英维持高温粘度,而滑石则有助于降低烧成温度并促进晶体生长。
配方中的氧化锌含量需精确控制,一般占总原料的15%至25%,过少会导致晶体细小密集,过多则可能引起釉面起泡或晶体过大脱落。助熔剂如碳酸钡或硼砂的加入能调节釉料的熔融范围,硼砂有助于提高釉面光泽度并促进晶体边缘的平滑,但需注意其挥发性,过量添加可能导致窑炉内气氛不稳定。
釉浆制备与施釉工艺规范
釉浆的细度直接影响结晶形态,通常要求通过200目筛网,细度控制在万分之一至万分之三之间。球磨过程中需加入适量电解质如硅酸钠或碳酸钠作为分散剂,防止釉料沉淀,确保釉浆均匀稳定。施釉前坯体必须保持干燥洁净,含水率低于0.5%,以避免釉层剥离或产生气泡。
施釉方式包括浸釉、浇釉和喷釉,不同方式形成的釉层厚度各异。浸釉适合小型器皿,釉层均匀但厚度较薄;浇釉适用于大件器物,需控制流速以防流釉;喷釉可获得较厚釉层,利于晶体生长,但需多次薄喷避免流挂。釉层厚度通常控制在0.5至1.5毫米之间,过厚易导致釉面开裂,过薄则晶体生长空间不足。
烧成曲线与温度控制策略
结晶釉的烧成分为升温、保温和冷却三个阶段,其中冷却阶段的降温速率是决定晶体大小和形态的关键。升温阶段需缓慢进行,特别是在300至700摄氏度区间,需排除坯釉中的水分和有机质,防止釉面起泡。升温至1150摄氏度左右时,釉料完全熔融,形成均匀的玻璃相。
保温阶段通常在1180至1200摄氏度进行,持续时间约15至30分钟,使釉料成分充分融合并达到预定粘度。冷却阶段需采用程序控温,在1050至950摄氏度区间设置缓慢降温,降温速率控制在10至15摄氏度每小时,促使氧化锌等成晶剂缓慢析出形成大晶体。随后快速降温至800摄氏度以下,锁定晶体形态,防止晶体过度生长或溶解。
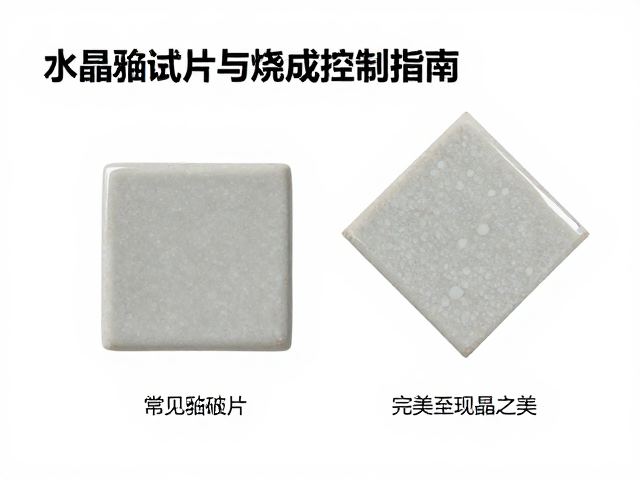
常见缺陷分析与工艺调整
晶体过小或密集通常因冷却速率过快或成晶剂含量不足所致,可通过降低冷却速率或增加氧化锌含量调整。晶体过大或脱落则因保温时间过长或冷却速率过慢,需缩短保温时间或加快冷却。釉面气泡多因坯体未干或釉料中有机质未除尽,需加强坯体干燥和延长低温排空时间。
釉面开裂可能由釉层过厚或釉料膨胀系数与坯体不匹配导致,需调整釉料配方或减少施釉厚度。流釉现象多因釉层过厚或烧成温度过高,需控制施釉量或降低最高烧成温度。若出现晶体颜色不均,需检查窑炉气氛是否稳定,氧化焰或还原焰的变化会影响金属氧化物的呈色,需保持气氛一致。
成品检验与美学评估标准
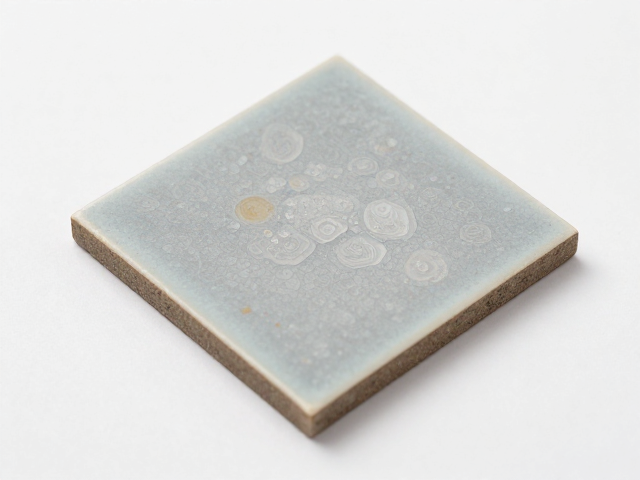
结晶釉的检验需观察晶体形态、分布均匀度及釉面光泽。理想晶体应大小适中,分布均匀,边缘清晰,无粘连或破碎现象。釉面应光滑平整,无针孔、气泡或裂纹,光泽度自然柔和。不同配方和烧成条件会形成不同的晶体形态,如菊花状、叶状或树枝状,需根据设计需求调整工艺参数。
美学评估还需考虑晶体与釉底的色彩对比,高岭土基釉常呈白色或米色,突出晶体颜色;长石基釉可能呈淡黄色或灰色,影响晶体视觉效果。评估时需结合光线角度,观察晶体在不同光照下的折射和反射效果,确保作品具有层次感和立体感。最终成品需经过严格筛选,剔除缺陷品,保留形态优美、色泽稳定的佳作。