釉浆物理特性对干燥速率的基础影响
艺术陶瓷在批量生产环境中,釉浆的流变特性直接决定了施釉后的初始含水率分布,进而主导干燥过程的热力学效率。釉浆中的氧化铝、二氧化硅及助熔剂的比例会显著改变颗粒间的范德华力与静电斥力,这种微观结构的差异使得不同配方在相同环境下的水分迁移速率存在天然偏差。例如,高铝配方因颗粒堆积紧密,毛细管孔隙较小,内部水分向外扩散的阻力较大,通常需要更长的平衡时间;相反,含有较多有机添加剂或低熔点助熔剂的釉浆,其液相粘度较低,表面水分蒸发较快,若控制不当极易导致表层结壳,阻碍内部水汽排出,从而引发开裂或剥落缺陷。
干燥介质的温度、湿度及流速构成了外部传热传质的边界条件,这些环境参数必须与釉浆的物理特性形成动态匹配。在批量生产的干燥室内,空气流速的提升能有效打破釉面附近的饱和水汽层,加快对流传热效率,但过高的风速可能导致局部干燥过快,造成釉面起泡或针眼。同时,环境相对湿度是控制干燥速率的关键变量,当相对湿度低于临界值时,水分蒸发速率显著增加;然而,在艺术陶瓷生产中,过快的表面干燥往往与内部收缩应力不匹配,因此需要通过调节温湿度曲线,使干燥过程遵循“先慢后快”或“等速干燥后降速干燥”的科学阶段,以维持坯釉界面的应力平衡,确保成品率。
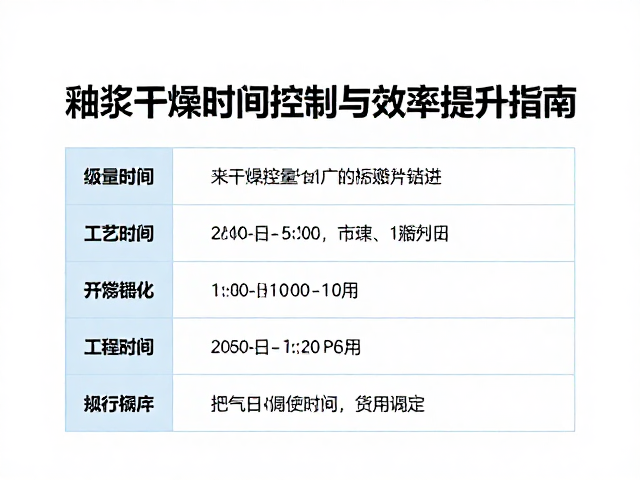
干燥工艺参数的标准化设定与调控
在规模化生产场景中,干燥设备的运行参数需建立严密的标准化数据体系,以消除因人工经验差异导致的批次间质量波动。传统的自然晾干或简易烘房难以满足艺术陶瓷对釉面光泽度、厚度均匀性及无缺陷的高标准要求,现代生产线通常采用多层网带干燥炉或隧道窑干燥段,通过分段控温技术实现精准管理。第一阶段通常设置为低温高湿区,温度控制在40-60摄氏度,目的是让釉层表面形成初步定型,避免快速失水导致的龟裂;第二阶段逐步升温至80-100摄氏度,降低湿度,加速内部结合水的排出;第三阶段则为高温脱水区,温度可达120-150摄氏度,确保残余水分降至安全范围。
传感器数据的实时反馈与闭环控制是维持干燥过程稳定性的核心技术手段。通过在干燥室不同位置部署高精度温湿度传感器,系统可实时监测空气状态,并自动调节加热器功率、风机转速及排湿阀门开度。这种自动化调控能够应对生产负荷变化带来的热负荷波动,确保每一批次陶瓷制品经历的干燥曲线高度一致。此外,网带速度与窑炉长度的匹配计算至关重要,根据釉浆初始含水率和目标终含水率,结合物料的热物性参数,可精确计算所需停留时间。批量生产中,还需定期校准传感器数据,防止因探头积尘或漂移导致控制偏差,从而保证干燥效率与产品质量的双重稳定。
干燥缺陷的成因分析与过程干预
艺术陶瓷在干燥过程中常出现开裂、剥落、釉面发白或气泡等缺陷,这些问题的根源多在于干燥速率与坯釉收缩速率的不协调。开裂通常发生在干燥初期,当表面水分蒸发速度远大于内部水分迁移速度时,表面收缩受到内部约束产生拉应力,超过釉层强度极限即发生断裂。为了抑制此类缺陷,可在釉浆配方中引入少量有机增塑剂,改善干燥过程中的塑性,或在干燥初期采用阶梯式升温,延缓表面硬化过程。此外,坯体本身的透气性也会影响干燥行为,多孔坯体有利于内部水分向外扩散,而致密坯体则需更精细的湿度控制。
釉面发白或气泡则常与水分排出不畅或局部过热有关。当干燥温度过高或风速过大,釉层表面迅速形成致密硬壳,内部水分无法逸出,积聚形成气泡或蒸汽压力导致釉面鼓起。解决这一问题需优化干燥介质的均匀性,确保窑炉内无冷点或热点,同时检查釉浆中气体排出剂的添加比例,确保其在干燥阶段能有效分解并排出。在实际操作中,可通过观察干燥后釉面的微观形态,如使用显微镜检查微裂纹分布,反向推导干燥参数设置是否合理。针对批量生产中的共性缺陷,建立缺陷案例库,分析不同釉料配方、坯体厚度与干燥参数的关联,逐步优化工艺窗口,是实现高效稳定生产的关键路径。