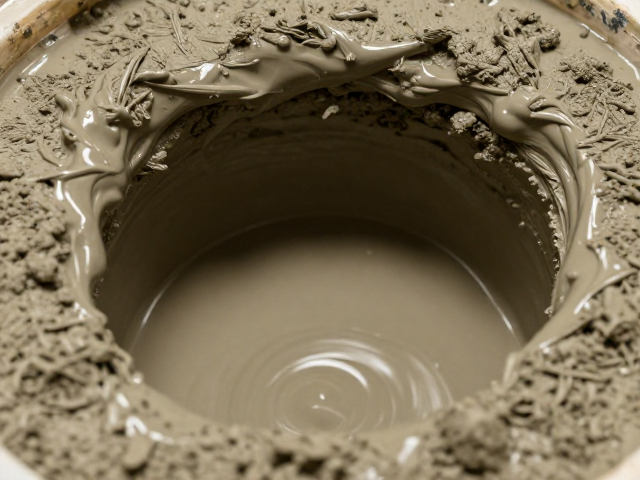
泥浆粘接工艺中内部空洞的形成机制
在精密铸造及陶瓷成型领域,泥浆粘接工艺是决定最终制品致密度的关键环节。内部空洞并非单一因素造成,而是浆料流变特性、排气效率以及固化动力学共同作用的结果。当泥浆中的固含量与液相比例失衡,或者搅拌过程中卷入过多气泡未能有效排出,这些气体在后续静置和固化过程中被包裹在基质内部,形成宏观或微观的空洞缺陷。特别是在高粘度浆料中,气泡难以通过重力自然上浮排出,极易在注浆或压制过程中滞留,成为内部空洞的主要“始作俑者”。
此外,粘接剂的选择与分散状态直接影响泥浆的成膜与收缩行为。若粘接剂分子结构在固化过程中发生局部团聚,或分散剂未能充分降低颗粒间的范德华力,会导致浆料在干燥收缩阶段产生不均匀的内应力。这种应力集中会促使微裂纹扩展并相互连接,最终演变为肉眼可见的空洞结构。特别是在厚壁制品中,由于内外层干燥速率差异巨大,表层迅速结壳形成硬膜,内部水分向外迁移受阻,水分蒸发后留下的孔隙无法通过浆料流动填补,从而形成典型的“壳内空洞”现象。
工艺参数优化与过程控制策略
解决泥浆内部空洞问题,首要步骤在于精确控制浆料的流变参数。通过调整分散剂用量,降低泥浆的屈服应力和塑性粘度,可以显著提升气泡的排出效率。实际生产中,常采用真空脱泡工艺,将泥浆置于真空环境中进行搅拌或静置,利用压力差迫使微小气泡膨胀并逸出。真空度通常控制在-0.08至-0.1 MPa之间,处理时间根据泥浆粘度设定为10至30分钟,这一措施能显著降低浆料中的含气率,从源头上减少空洞生成的概率。
注浆与成型过程中的压力管理同样至关重要。对于注浆成型,需严格控制注浆压力和排气时间,确保泥浆能平稳填充模具角落,避免湍流卷入空气。在压制成型中,采用等静压工艺可有效消除颗粒间的应力不均,使坯体密度分布更加均匀。同时,优化干燥曲线是防止空洞扩大的关键,采用阶梯式升温干燥法,先在低温高湿环境下进行预干燥,去除表面自由水,待坯体强度提升后再逐步提高温度,促使结合水缓慢排出,避免因干燥过快导致表层开裂或内部孔隙闭合不全。
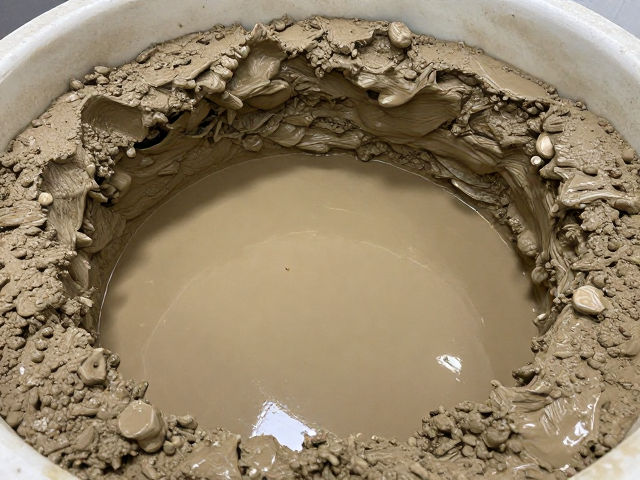
原料预处理与配方体系改良
原料的粒度分布与纯度对泥浆体系的稳定性有着深远影响。过粗的颗粒会导致颗粒堆积密度降低,形成较大的间隙空洞,而过细的颗粒则易团聚,增加浆料粘度并阻碍气泡排出。因此,需对氧化铝、二氧化硅等基础原料进行严格的粒度筛分,确保D50粒径符合工艺要求,并控制铁、钛等杂质含量,以提高泥浆的分散稳定性。通过添加适量的消泡剂,如聚醚改性硅氧烷类化合物,可降低浆料表面张力,加速气泡破裂,从而提升坯体的致密性。
粘接剂体系的复配也是提升坯体质量的重要手段。单一粘接剂往往难以兼顾强度与干燥性能,采用有机与无机粘接剂复配的策略,能够优化坯体的孔隙结构。例如,在泥浆中加入少量造孔剂或可溶性盐类,在后续烧结过程中分解逸出,形成均匀开放的闭孔结构,反而能缓解因气体排出不畅导致的封闭空洞。此外,通过引入纳米级填料,利用其高比表面积和强界面作用,增强颗粒间的咬合力,减少干燥收缩过程中的体积变形,从而有效抑制内部空洞的产生。