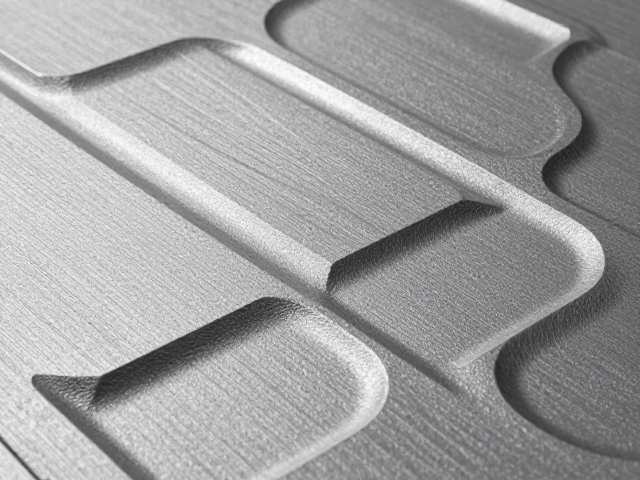
干磨抛光工艺的核心原理与表面处理机制
干磨抛光技术通过物理摩擦作用去除材料表面的微观不平度,利用高硬度磨料与工件表面产生可控的切削作用,逐步降低表面粗糙度。这一过程不依赖水性冷却液,避免了液体残留对精密部件或吸水性材质的潜在影响,特别适用于需要保持环境干燥或后续无法进行彻底干燥处理的场景。在微观层面,磨粒对材料表面进行微细切削,将原本粗糙的峰谷结构逐渐磨平,形成连续且均匀的光滑界面。
该工艺的关键在于磨具与运动轨迹的精准配合。通过调整研磨盘的压力、转速以及研磨路径,可以精确控制材料去除率,从而实现对几何形态的精细化塑造。不同于依赖化学腐蚀或液滴抛光的传统方式,干磨过程产生的热量需通过设备散热系统或间歇式操作进行管理,以防止材料因过热产生热变形或应力集中,确保最终成型的几何纹理具备高度的稳定性和可重复性。
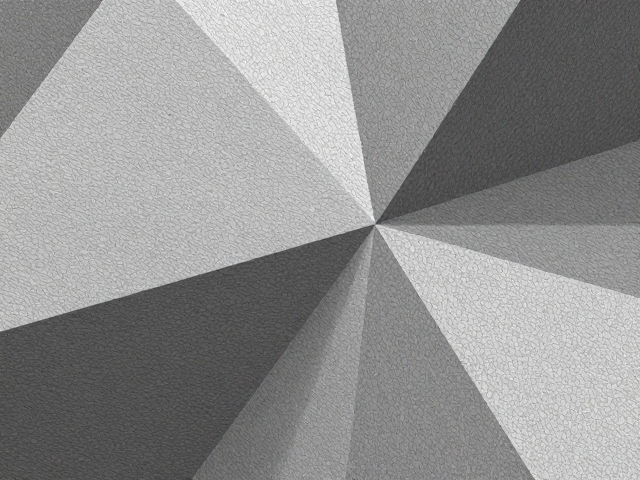
几何纹理在立体造型中的呈现逻辑
几何纹理的形成依赖于严密的数学模型与物理加工的结合。在立体造型中,设计师通过定义曲率变化、棱线角度以及面与面之间的过渡关系,将抽象的视觉需求转化为具体的加工参数。干磨抛光技术能够严格遵循这些预设的几何路径,在不同曲率变化的区域保持一致的表面质量。例如,在锐角转折处,通过局部加压和微调磨具角度,可以保留清晰的棱角感,而在大曲面区域,则通过均匀覆盖式研磨,实现柔和且连贯的光影过渡。
这种工艺使得立体造型不仅仅停留在二维图纸上的线条表达,而是通过表面的微观起伏与宏观形态的结合,呈现出丰富的视觉层次。光线在经过经过精密抛光的几何表面时,会按照预定的法线方向发生反射或折射,从而强化造型的立体感。通过控制不同区域的光泽度差异,可以在同一物体上构建出从哑光到高光的多层次视觉效果,使几何纹理成为塑造空间感和体积感的重要视觉语言,而非单纯的表面装饰。
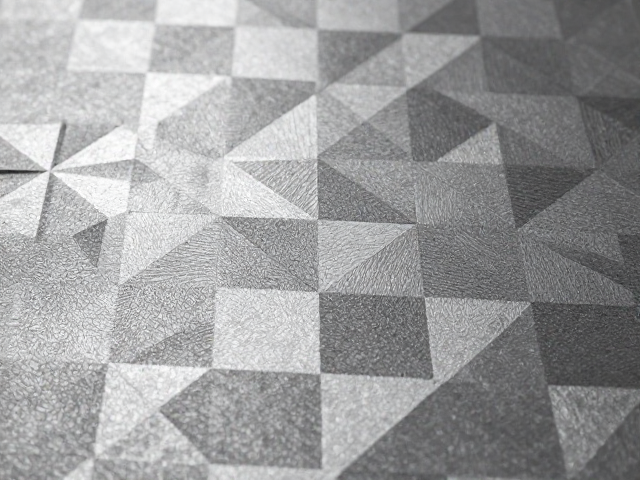
工艺参数对最终质感的影响要素
表面粗糙度是衡量干磨抛光效果的核心指标,通常通过Ra值进行量化评估。在实际操作中,从粗磨到精抛的每一个阶段都承担着不同的去量任务。粗磨阶段主要消除宏观缺陷,使用较粗粒度的磨具快速去除多余材料;精磨阶段则侧重于细化表面纹理,使用细粒度磨具消除粗磨留下的划痕;最终抛光阶段通过极细的研磨膏和软质磨具,进一步降低微观粗糙度,达到镜面或指定光泽度的效果。每个阶段的参数设置需根据材料硬度、延展性以及预期最终效果进行动态调整。
磨具的选择与状态管理直接影响几何纹理的清晰度与一致性。硬质磨具能够保持锋利的切削刃,适合需要锐利边缘和清晰棱线的造型;而软质或柔性磨具则能更好地贴合复杂曲面,确保表面过渡的自然平滑。此外,磨具的磨损周期、清洁频率以及研磨介质的粒度分布均匀性,都会导致表面质量的波动。建立严密的过程控制体系,实时监控磨具状态和加工参数,是确保每一批次产品几何纹理精准呈现、避免出现橘皮纹、波浪纹等缺陷的关键所在。