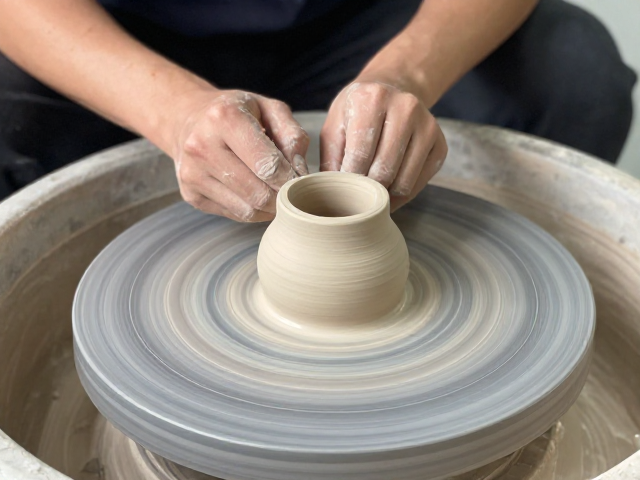
干修坯工艺的核心定义与材料基础
干修坯,亦称修坯或精修,是指在素坯达到皮革硬度或半干状态时,通过机械或手工方式去除坯体表面多余泥料,以精确控制壁厚、平整度及几何形态的后处理工序。这一环节直接决定了陶瓷制品的最终尺寸精度与结构强度,是连接成型与施釉的关键节点。在现代工业化生产语境下,干修坯不再局限于传统匠人的手工打磨,而是逐渐演变为依赖高精度数控车床与专用刀具的标准化作业流程。
该工艺对坯料的含水率有着严苛的区间要求,通常控制在12%至18%之间。含水率过高会导致坯体发软,修坯时易产生粘刀、卷边甚至塌陷,导致表面粗糙且难以抛光;含水率过低则会使坯体过脆,在切削过程中极易发生崩角、开裂,甚至因切削阻力过大而损坏刀具或夹具。因此,建立基于环境温湿度与泥料配方的精准含水率监测体系,是确保干修坯质量稳定性的物理基础。
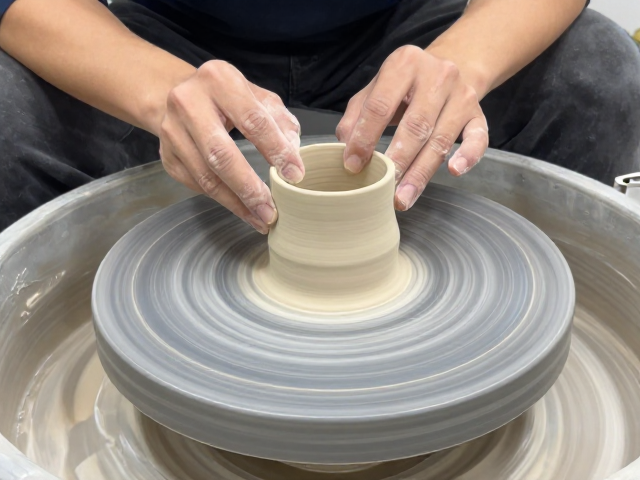
现代机械旋坯的成型原理与设备演进
现代机械旋坯主要依托高速旋转的卡盘夹持坯体,利用固定或自动进给的硬质合金刀具对坯体进行切削。与传统手工修坯相比,机械化旋坯的核心优势在于切削力的均匀性与轨迹的可重复性。通过伺服电机控制刀具的X、Y、Z轴移动,能够实现复杂曲面与精密直壁的一体化加工,显著提升了异形件的生产效率与一致性。
设备层面的演进体现在从简单的单轴车床向多轴联动加工中心的发展。高精度数控系统能够实时补偿刀具磨损与主轴跳动带来的误差,确保每一批次产品的壁厚公差控制在±0.5毫米以内。此外,真空吸附夹具与柔性卡爪的应用,解决了薄壁易碎件在夹持过程中的变形问题,使得高岭土、长石等低强度泥料也能进行高精度的机械化修坯作业。
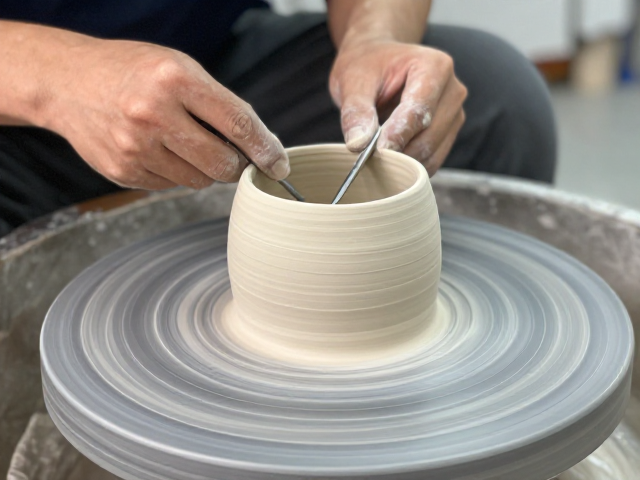
切削参数优化与刀具管理策略
切削过程中的进给速度与主轴转速是决定表面光洁度的核心变量。对于高岭质素坯,通常采用较高的主轴转速配合较低的进给速度,以减少切削振动,获得镜面效果;而对于含有较多石英颗粒的粗陶坯料,则需适当降低转速,防止颗粒脱落导致表面麻点。刀具前角与后角的设计需严格匹配泥料的硬度与韧性,前角过大易崩刃,过小则切削阻力大,易引起坯体发热开裂。
刀具管理需建立严密的磨损监测与更换标准。氧化铝或金刚石涂层刀具在连续作业中会出现微观钝化,表现为切削力增大、表面出现拉丝纹。实践中,需通过在线电流监测或定期抽检表面粗糙度来判定刀具寿命。一旦检测到切削阻力异常波动,应立即执行换刀程序,避免因刀具钝化导致的坯体隐性裂纹,这种裂纹在后续烧成过程中极易扩展为结构性缺陷。
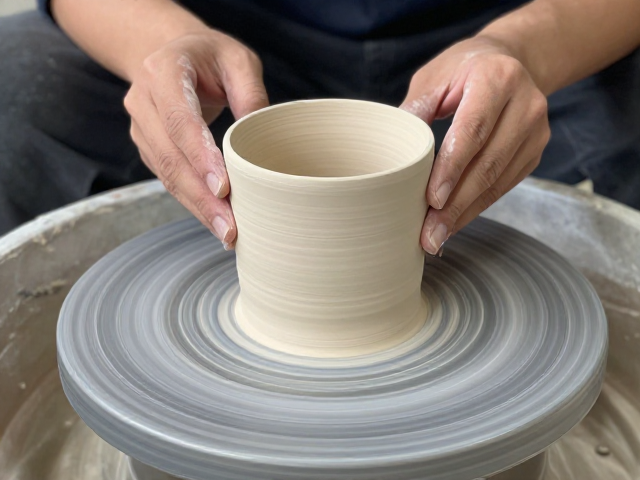
工艺缺陷识别与质量控制体系
干修坯阶段常见的缺陷包括“波浪纹”、“刀痕深”、“壁厚不均”及“局部开裂”。波浪纹多由主轴跳动或坯体夹持不正引起,需定期校准卡盘同心度;刀痕深则源于刀具钝化或进给过快,需优化刀具几何角度及切削参数;壁厚不均常因坯体初始成型厚度差异过大,修坯时未设置严密的基准面进行找正;局部开裂则与坯体含水率过低或切削热积聚有关,需加强冷却液喷淋或分段修坯。
建立基于视觉检测的质量控制体系可有效降低废品率。引入高分辨率工业相机对修坯后的坯体进行3D扫描,对比标准数模数据,实时反馈壁厚偏差与表面平整度信息。通过大数据分析历史修坯数据,识别不同泥料配方、环境湿度下的参数波动规律,形成动态参数调整模型,从而实现从经验驱动向数据驱动的工艺优化,确保每一道工序的可追溯性与稳定性。