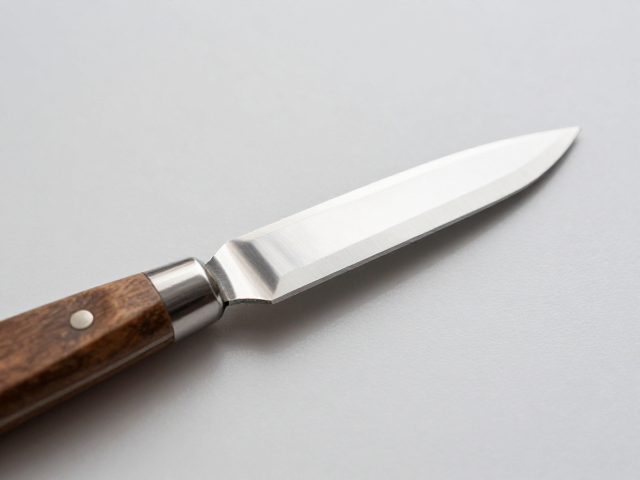
修坯前的刀具选择与刃口处理
修坯刀的质量直接决定了泥坯表面的最终质感,市面上常见的修坯刀多采用高碳钢或不锈钢制成,其中高碳钢刀具硬度较高,能保持锋利的刃口,适合处理较硬的坯体,但需注意防锈保养;不锈钢刀具则韧性较好,不易崩口,更适合初学者或需要精细修整的软泥料。在正式练习前,必须检查刀刃是否平整无缺口,若发现微小磨损,需使用细磨石或金刚石磨条进行修复,确保刃口呈平滑的直线或符合设计要求的弧度,任何细微的卷刃或崩点都会在泥面上留下不可修复的划痕。
刀具的角度与厚度也是影响操作手感的关键因素。传统修坯刀通常具有较薄的刀身,以减少与泥面的摩擦阻力,刀背与刀刃之间形成的夹角一般在30至45度之间,这个角度区间能在切割力度与稳定性之间取得最佳平衡。对于追求镜面效果的修坯工作,建议选用刀头略宽、刀身刚性较强的刀具,以便在大面积推拉时保持线条的平直。部分专业匠人会根据泥料特性定制刀具,例如针对高岭土等粘性较大的泥料,可能会在刀面增加细微的纹理以减少吸附,这些细节处理能显著提升修坯的效率与光洁度。
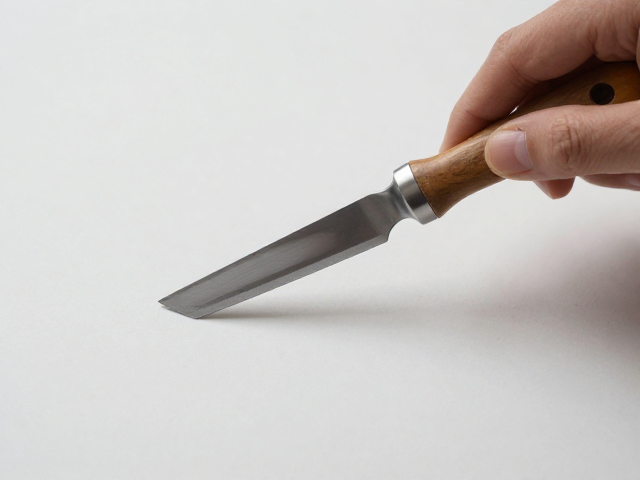
坯体湿度控制与工具配合
泥坯的干湿度是决定修坯成败的核心变量,理想的修坯时机通常在坯体达到“皮革硬度”阶段,即坯体既有一定的支撑力,又具备足够的可塑性。此时坯体的含水率通常控制在12%至15%左右,具体数值需根据当地气候与泥料配方微调。若坯体过湿,刀具容易陷入泥中,导致表面塌陷且难以修复;若坯体过干,则极易开裂,且修坯时会产生大量粉尘,影响操作环境的清洁与刀具的寿命。在实际操作中,可通过手指轻按坯体表面感受回弹力度,或观察坯体颜色变化,干燥的坯体颜色通常比湿坯更浅。
修坯过程中,工具与手的配合需要形成稳定的力学结构。操作者通常采用坐姿,将坯体固定在转盘上,左手扶稳坯体或辅助定心,右手持刀,拇指与食指捏住刀柄前端以感知刃口受力,中指与无名指提供主要推力。刀具与坯体表面的接触角度应保持恒定,通常建议刀具与坯体表面呈30至45度的夹角,这样既能有效切削多余泥料,又能通过刀刃的平滑过渡挤压泥面,消除刀具轨迹留下的痕迹。对于复杂曲面,需不断调整手腕角度,保持刀刃始终与接触面切线平行,避免直角切入造成崩口。
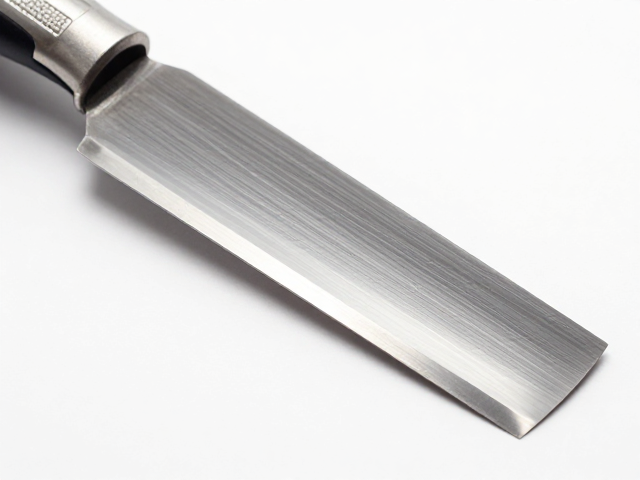
切削路径与力度分布技巧
修坯的核心在于“薄切多次”,单次切削厚度应控制在0.5至1毫米之间,通过层层叠加的薄层切削来逐步逼近最终形态。切削路径应遵循从坯体中心向边缘、或从上至下的连贯轨迹,避免在同一位置反复来回刮擦,这会导致泥面纤维结构紊乱,形成粗糙的毛面。对于平面部位,可采用长距离的直线推拉,利用刀具的全长接触面获得均匀的光洁度;对于圆弧或曲线部位,则需配合转盘的缓慢旋转,以螺旋状或放射状路径进行修整,确保每一刀的重叠率适中,通常重叠率保持在50%左右,以消除刀痕。
力度的分布需均匀且柔和,切忌使用蛮力硬刮。修坯的本质是挤压与塑形,而非单纯的切割。当刀具接触坯体时,施加的压力应集中在刀刃前方,使泥料在刃口处发生塑性变形并被切除,同时刀刃后部对已修表面产生轻微的挤压作用,这有助于闭合泥料颗粒间的空隙,提升表面致密性。在遇到硬度不均或含有杂质区域时,需提前感知并减小力度,缓慢通过。若发现泥面出现细微裂纹,应立即停止修坯,用湿海绵轻敷修复,待水分渗透均匀后再继续,强行修坯会导致裂纹扩大,彻底破坏表面光洁度。
表面抛光与瑕疵修正
修坯结束后的表面通常仍留有细微的刀痕或颗粒感,此时需进行表面抛光处理。传统方法使用光滑的竹片、牛角片或硅胶刮板,在坯体表面进行单向或打圈摩擦。抛光时需保持工具干燥或微湿,力度要轻,主要目的是通过物理摩擦进一步压实泥面颗粒,消除微小凹凸。对于要求极高的镜面效果,可使用细砂纸(如1000目以上)蘸水轻轻打磨,但需严格控制打磨范围与力度,避免破坏坯体结构。抛光过程中需不断用手触摸表面,感知平滑度,视觉检查会因光线角度产生误判,触觉反馈更为直接。
瑕疵修正需具备严密的观察与精准的操作。常见的表面瑕疵包括气泡、砂眼、刀痕过深及局部塌陷。对于气泡与砂眼,可用细针挑破后填入同湿度泥浆,再用刮板压实抹平;对于过深的刀痕,需重新进行薄层修坯,从痕痕周围向中心收敛切削,避免扩大瑕疵范围;对于局部塌陷,需先确定塌陷原因,若是湿度不均导致,需等待湿度平衡后补泥修整。所有修正步骤完成后,需用软毛刷清除表面浮泥,检查整体形态与光洁度,确保无肉眼可见瑕疵,方可进入干燥或烧制工序。