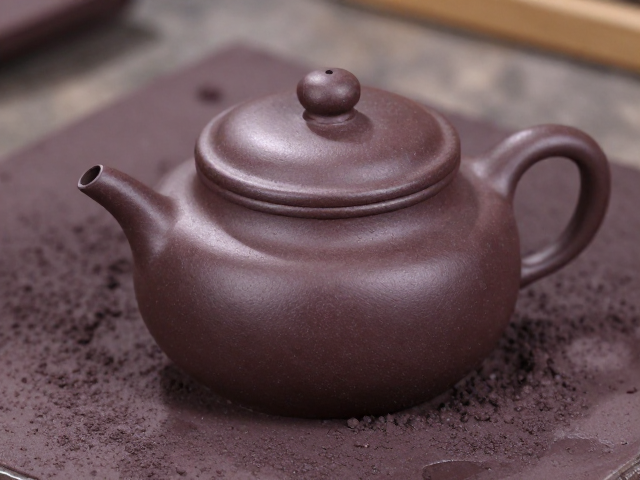
紫砂泥料陈腐后的均匀性视觉与触觉核查
陈腐过程本质上是泥料内部水分重新分布及有机质氧化分解的物理化学过程,陈腐结束后的首要步骤是观察泥料表层的色泽与湿度状态。取少量泥料置于白色瓷盘或洁净玻璃板上,静置片刻后观察其表面是否出现发白、结皮或干湿不均的斑块。正常的陈腐泥料应呈现整体一致的深沉色泽,无明显的干裂或水渍痕迹。若发现表面有细微裂纹或颜色深浅不一,通常意味着陈腐期间密封不当导致水分流失,或泥料堆放过久未进行翻动,这种情况下需重新进行揉泥和醒泥处理,直至泥料整体色泽统一、无局部干燥点。
触觉检查是判断泥料内部结构是否达到理想均匀状态的关键环节。将泥料团成球状,通过手掌感受其温度变化与软硬度。均匀度良好的泥料手感温润、细腻,揉捏时阻力均匀,无颗粒感或僵硬块状物。若手感发涩、局部有硬芯或揉捏时感觉阻力不均,说明泥料内部仍存在未完全融合的颗粒或水分分布不均。此时需采用“打泥头”的方式,将泥料切成薄片后重新堆叠揉搓,重复此过程直至泥料具备类似面团般的延展性,且无明显的分层或夹杂现象,确保泥料内部结构达到微观层面的均质状态。
干燥收缩率的物理控制与防开裂工艺
紫砂泥料的干燥收缩率主要受泥料颗粒级配、含水量及成型厚度影响,控制这一指标的核心在于精准管理泥料的含水率。在成型前,需通过称重法测定泥料含水率,一般建议将含水率控制在18%-22%之间,具体数值需根据泥料种类(如紫泥、朱泥、段泥)及当地气候湿度进行微调。含水率过高会导致干燥过程中水分蒸发过快,内部应力集中引发开裂;含水率过低则会使泥坯过于坚硬,难以修整且易产生结构性裂纹。实际操作中,可使用水分测定仪进行初步筛查,再结合经验手感进行最终确认,确保泥料处于最佳的可塑区间。
成型后的坯体需遵循缓慢干燥的原则,避免环境温差与湿度剧烈变化对坯体造成冲击。将坯体置于通风良好但无直吹风、无阳光暴晒的环境中,初期可使用塑料薄膜覆盖坯体表面,仅留出微小缝隙以调节水分蒸发速度。随着坯体逐渐硬化,逐步增加通风面积,延长干燥周期。对于厚薄不均的器型,需在厚实处多次涂抹少量泥浆以平衡收缩,或在厚薄交界处进行修薄处理,减少因收缩应力差异导致的开裂风险。干燥过程中需定期观察坯体表面,若发现细微裂纹,应及时用同种泥料填补并抹平,防止裂纹扩展。
环境温湿度管理与陈腐泥料的后期定型
环境温湿度是影响紫砂泥料干燥收缩行为的外部决定性因素。理想的制作环境温度应保持在20-25摄氏度,相对湿度控制在50%-65%之间。高温低湿环境会加速水分蒸发,导致坯体表面迅速硬化形成硬壳,内部水分无法排出,从而引发爆边或开裂;而高湿环境虽能延缓干燥,但若时间过长,坯体可能因吸水过多导致结构松散,影响最终烧制后的密度与强度。因此,制作车间需配备温湿度计进行实时监控,必要时使用加湿器或除湿机调节环境参数,确保干燥过程的稳定性。
陈腐泥料在经历干燥收缩后,其内部结构趋于稳定,但仍需通过后期处理消除残余应力。在坯体干燥至半干状态(即指触无水分渗出但仍有轻微弹性)时,可使用牛角刀或光滑的金属片对坯体表面进行细致的压光处理。这一步骤不仅能消除表面的细微划痕,还能通过物理挤压使泥料颗粒排列更加紧密,进一步降低干燥收缩的不均匀性。压光时需保持力度均匀,避免局部过度挤压导致泥料变形或开裂。经过压光处理的坯体,其表面致密度高,干燥收缩更为均匀,能有效提升成品率与器物质感。