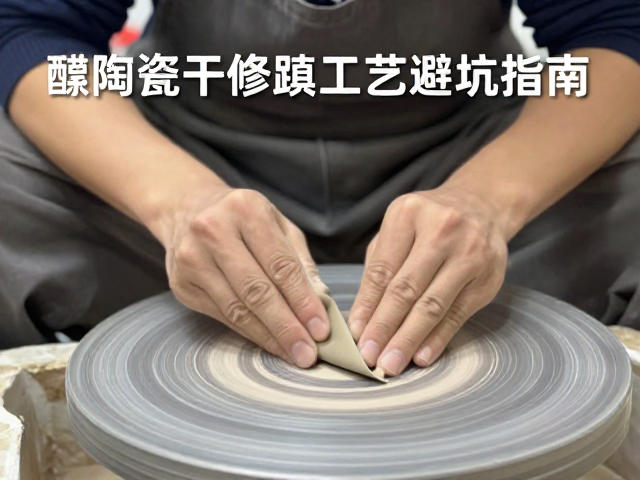
干修坯的核心定义与工艺阶段
�陵陶瓷在拉坯成型后,需经过长时间的阴干,待坯体水分降至规定的临界点,方可进入干修环节。这一阶段并非简单的表面修饰,而是对坯体形态、厚度及平整度的精细化重塑。干修坯通常紧接在修坯工序之后,主要处理因干燥收缩导致的变形、口沿不齐或底部过厚等问题。工匠需严格把控坯体的含水率,过湿易粘刀,过干则易崩裂,这一过程对环境温湿度有着隐性的要求,通常保持在相对湿度40%-60%较为适宜。
此工艺阶段使用的工具多为金属修坯刀、刮板及不同目数的砂纸。不同于湿修时的流畅切削,干修更侧重于“磨”与“刮”。工匠通过手工持刀,对坯体表面进行微量的去除,以消除拉坯留下的螺旋纹或修整器痕。这一过程不仅关乎成品的美观,更直接影响后续施釉的效果。若干修不到位,釉面容易出现流釉不均、针孔或缩釉等缺陷,因此,干修被视为决定�陵陶瓷最终品质的关键前置工序。
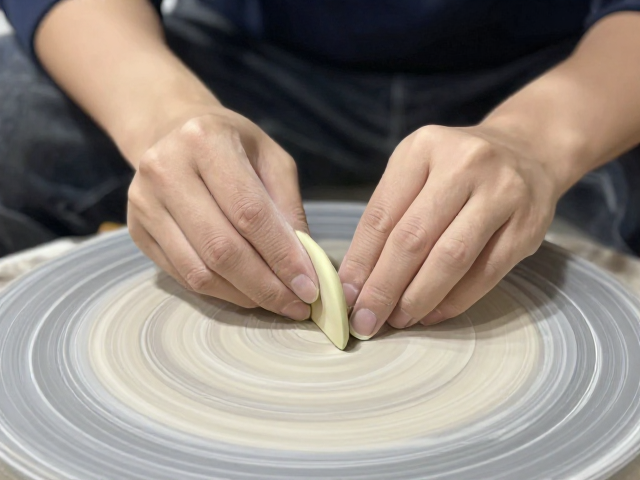
砂纸打磨的目数选择与操作手法
砂纸的选择直接决定了坯体的细腻程度,通常遵循从粗配细的原则。起始阶段多使用120目至240目砂纸,重点在于去除坯体表面的明显划痕、毛刺以及修正因干燥不均产生的微小凹凸。操作时,手持砂纸需紧贴坯体表面,保持受力均匀,避免局部用力过猛导致坯体局部变薄或形成凹陷。对于�陵陶瓷特有的器型,如薄胎茶具,需采用轻柔的打圈方式,利用砂纸的摩擦力逐步平滑表面,而非单向直推,以防破坏坯体结构。
随着表面粗糙度的降低,逐步过渡到400目、600目甚至800目以上的细砂纸进行精修。这一阶段的主要目的是消除粗磨留下的细微砂痕,使坯体表面达到类似丝绸般的触感,为施釉提供理想的附着基底。在打磨过程中,需配合吹风机定期清除附着在坯体表面的粉尘,因为残留的砂粒在后续施釉时可能形成颗粒状瑕疵。对于器物的口沿、足底等受力或接触频繁部位,需特别加强打磨力度,确保边缘圆润过渡,避免尖锐棱角影响使用体验或导致磕碰损伤。
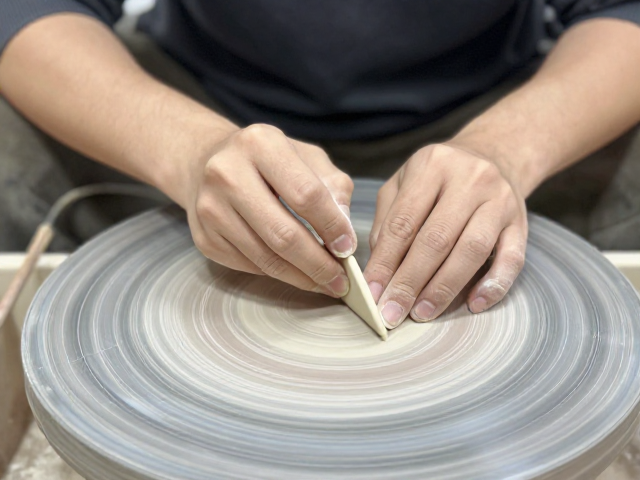
常见缺陷识别与规避策略
干修坯过程中最易出现的问题是“砂痕残留”与“坯体变形”。砂痕残留多因砂纸目数跳跃过大或打磨力度不均所致。若在粗磨后直接使用细砂纸,粗砂痕无法被有效覆盖,最终会在施釉后显现为明显的条纹。规避此问题的关键在于严格遵循目数递增顺序,并在每一级打磨后仔细检查表面,确保无可见划痕后再进入下一级工序。同时,保持工作环境的清洁,防止不同目数的砂纸粉尘交叉污染,也是保证表面光洁度的重要细节。
坯体变形则常由干燥不均或干修时受力不当引起。若坯体在干燥过程中各部位收缩率不一致,干修时强行修正可能导致应力集中,进而引发开裂或扭曲。工匠需在干修前仔细审视坯体状态,对于已有轻微变形的坯体,应优先通过调整干燥环境而非强力修坯来纠正。此外,修坯过程中需时刻感受坯体的回弹感,若发现坯体发脆或声音沉闷,应立即停止操作,避免在坯体强度不足时强行打磨导致结构性损伤。