熔块釉基础配方逻辑与原料选择
熔块釉的制作核心在于将难熔原料通过高温熔融后快速冷却形成玻璃相,再经粉碎研磨制成釉料。这一过程打破了传统生料釉在烧成过程中原料分解与液相生成的时间滞后问题,使得釉面能在较低温度下获得光滑平整的效果。配方设计需严格计算氧化物比例,重点关注二氧化硅、氧化铝和硼砂的比例关系,这三者共同决定了釉料的熔融温度范围、粘度以及最终的光泽度。
原料的纯度与粒径分布直接影响熔块的均匀性。工业级方解石、石英砂和硼砂需经过严格的筛分处理,通常要求过200目筛以保证混合物的均一性。在实际生产中,碳酸钠或纯碱作为助熔剂能有效降低熔融温度,但其挥发性较强,需在配料阶段预留挥发损耗系数。氧化锌和氧化铅(现多被无铅替代品取代)常被用于调节釉面的透明度与硬度,添加量需精确至克级,以确保批次间的稳定性。
莫尔条纹产生的光学机制
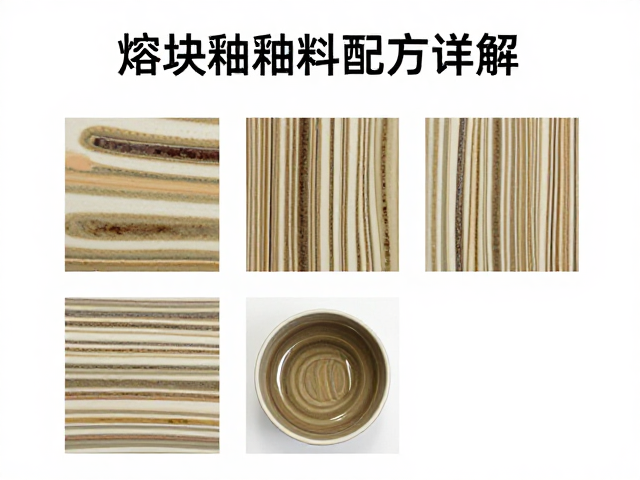
莫尔条纹是釉面在显微镜或肉眼观察下出现的干涉条纹,本质上是釉层表面微观起伏与光线反射或检测仪器网格之间产生的周期性干涉现象。当釉面平整度不足或存在微米级的波纹结构时,光线在反射过程中会发生相位差,这种物理现象并非釉料本身的缺陷,而是表面几何形态与观测条件相互作用的结果。理解这一机制有助于从光学角度而非单纯的化学角度审视釉面质量。
釉料中的晶体颗粒大小与分布是诱发莫尔条纹的关键因素。若熔块研磨粒度不均,大颗粒在釉面形成凸起,小颗粒形成凹陷,这种微观的高度差在烧成后若未完全流平,便会形成规则的波纹。此外,釉层厚度不均也会加剧光线的折射差异,使得原本细微的表面纹理在宏观视觉上被放大,形成明显的条纹状干扰。
配方优化与工艺参数调整
调整熔块配方中的SiO2/Al2O3比值是抑制莫尔条纹的有效手段。提高二氧化硅含量可增加釉料的高温粘度,延缓液相流动,从而减少因流动不均导致的表面波纹;反之,降低氧化铝含量可增强釉料的流动性,促进表面自平整。硼砂作为强助熔剂,能显著降低熔融温度,但过量会导致釉面过软,需在平衡流动性与硬度之间寻找最佳甜点区。
烧成曲线对釉面最终形态具有决定性影响。升温阶段需设置合理的保温平台,使釉料充分熔融并排出气泡,降温速率需缓慢,避免釉面因快速冷却产生内应力导致的微裂纹或硬化不均。在实际操作中,将最高温度控制在釉料最佳熔融区间,并延长高温保温时间10-15分钟,可有效促进釉面流平,消除因熔融不充分导致的微观粗糙。
检测手段与数据反馈
使用光泽度仪测量釉面60度角的反射光泽值是量化评估平整度的重要依据。高光泽度通常对应着更光滑的表面,若同一批次样品中光泽度数据离散系数超过5%,则暗示存在潜在的莫尔条纹风险。通过对比不同配方在相同烧成条件下的光泽度数据,可直观判断配方调整的效果,为后续优化提供数据支撑。
显微镜检查结合表面粗糙度仪(Ra值测量)能提供更精细的物理数据。将Ra值控制在0.1微米以内,通常能完全消除肉眼可见的莫尔条纹。在实际检测中,需选取釉面中心与边缘区域进行多点取样,因为窑炉内的温度场分布不均可能导致边缘区域釉面流动性差异,进而影响条纹生成的概率。
常见问题排查与修正方案
若釉面出现明显条纹,首先排查原料混合均匀度。机械搅拌时间不足或球磨机研磨效率低下会导致熔块内部成分偏析,形成局部熔融差异。解决此类问题需延长混料时间,或采用湿法研磨后喷雾干燥工艺,确保熔块颗粒内部成分的绝对均一。
烧成过程中的窑炉气氛波动也是常见诱因。氧化气氛下,某些金属氧化物可能呈现不同的价态,影响釉料表面张力。若发现条纹随窑位变化,需检查窑炉温控系统的稳定性,确保各温区温差控制在±2℃以内。此外,釉浆沉降问题会导致施釉厚度不均,需定期检测釉浆比重,确保施釉过程中的浓度稳定。