釉浆流变特性的核心指标与测试逻辑
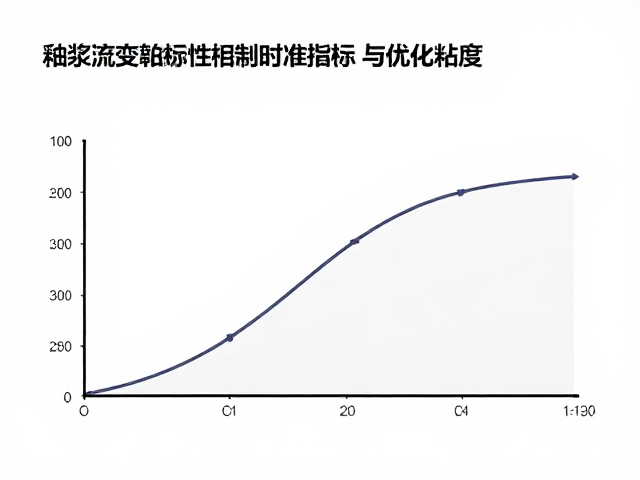
釉浆在陶瓷生产体系中扮演着决定坯釉结合质量的关键角色,其流变行为直接影响了施釉的均匀度与最终成品的表面缺陷率。流变曲线通过描绘剪切应力与剪切速率之间的关系,揭示了釉料在动态受力状态下的内部结构变化。常见的流变模型包括牛顿流体、假塑性流体和宾汉塑性流体,其中陶瓷釉浆多表现为假塑性特征,即随着搅拌或施釉过程中剪切速率的增加,粘度呈现下降趋势,这种现象被称为剪切变稀。
精准解析流变曲线需要关注屈服应力、零剪切粘度以及幂律指数等关键参数。屈服应力反映了釉浆保持静止状态而不流动的最小应力,过高的屈服应力会导致釉层在干燥过程中出现开裂或剥落;而零剪切粘度则关联于釉浆在极低剪切下的稳定性,影响颗粒沉降。通过旋转粘度计获取的全曲线数据,能够帮助技术人员识别釉浆中悬浮剂与解胶剂的比例是否失衡,从而为配方调整提供量化依据,而非依赖经验主义的主观判断。
搅拌时间对釉浆微观结构的重塑机制
搅拌过程本质上是机械能输入与釉浆内部颗粒重新排列的物理过程,搅拌时间的长短直接决定了分散剂的吸附效率及颗粒间的团聚状态。在搅拌初期,机械剪切力主要克服颗粒间的范德华力,打破大颗粒团聚体,此时粘度迅速下降,流变曲线显示明显的剪切变稀效应增强。若搅拌时间不足,未充分分散的颗粒团块会在后续施釉过程中形成缩孔或针眼,导致釉面粗糙不平;反之,过度搅拌可能引入过多气泡,或导致某些高分子解胶剂发生机械降解,破坏釉浆的长期稳定性。
实际生产中,搅拌时间的控制需结合釉浆的固含量、颗粒粒径分布以及搅拌桨的转速进行动态调整。例如,对于高岭土含量较高的釉料,由于其比表面积大,需要更长的搅拌时间以确保解胶剂充分覆盖颗粒表面,通常初始搅拌时间需维持在20至40分钟区间,随后根据粘度反馈进行微调。搅拌结束后,釉浆需经历一个短暂的“熟化”或静置过程,使分散剂分子重新排列并形成稳定的溶剂化层,这一阶段的微观结构演变同样会影响最终施釉时的流平效果。
基于流变数据的搅拌工艺优化策略
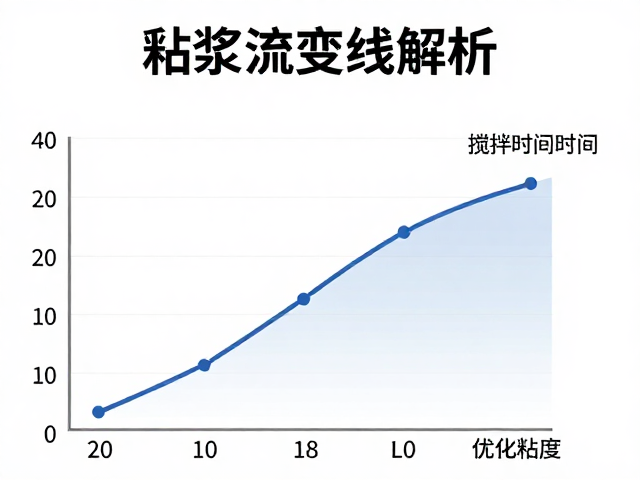
优化搅拌工艺的核心在于建立粘度与搅拌时间的对应关系,通过在线监测或定时取样测试,绘制粘度变化曲线,从而确定最佳搅拌终点。当曲线显示粘度趋于平稳,且重复取样测试数据偏差小于5%时,通常标志着釉浆结构已达到动态平衡。此时停止搅拌,既能保证釉浆的稳定性,又能避免能源浪费和潜在的气泡混入。对于自动化生产线,可引入粘度传感器实时反馈数据,设定粘度阈值自动调节搅拌频率,实现从“经验控制”向“数据控制”的转型。
除了时间维度,搅拌过程中的温度控制也是影响流变性能的重要因素。搅拌摩擦产生的热量会导致釉浆温度升高,进而降低粘度。因此,在计算搅拌时间时,需结合环境温度和搅拌功率,设定合理的冷却或温控措施,确保测试数据与生产环境的一致性。通过对比不同搅拌时长下的流变曲线斜率,技术人员可以识别出色差或厚度不均的潜在风险点,从而在配方阶段微调悬浮剂比例,提升釉浆在宽剪切速率范围内的稳定性,确保施釉工艺的鲁棒性。