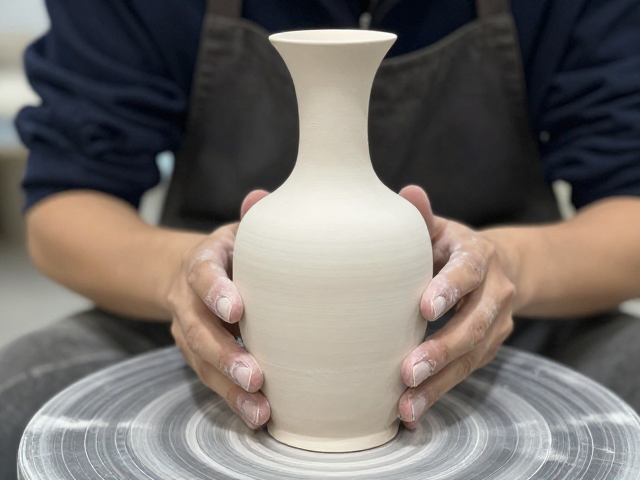
干修坯前素坯含水率的精准控制
素坯在成型后进入修坯工序前,内部含水率的均匀性与稳定性是决定最终表面光洁度的基础变量。若坯体局部含水率过高,修坯刀具容易产生粘刀现象,导致表面留下不规则的划痕或毛刺;反之,若坯体过干,则极易在修削过程中发生崩边或裂纹,破坏表面的连续性。因此,在实际生产环节中,需通过自然阴干或恒温恒湿环境,严格监控坯体从成型到修坯期间的水分流失曲线,确保坯体达到适宜的“皮革硬”状态,即具有一定刚性但保留适度塑性,这是后续精细加工的前提条件。
为了进一步稳定坯体状态,部分工艺中会引入预干燥或陈腐步骤,这一过程不仅降低了水分梯度,还促进了泥料颗粒间的结合力提升。通过控制环境温湿度,使坯体内部应力均匀释放,避免在修坯受力时因应力集中产生微观缺陷。这种对坯体基础状态的精细化把控,直接决定了修坯刀具与坯体接触时的切削效率,为获得无瑕疵的光洁表面提供了物理基础。
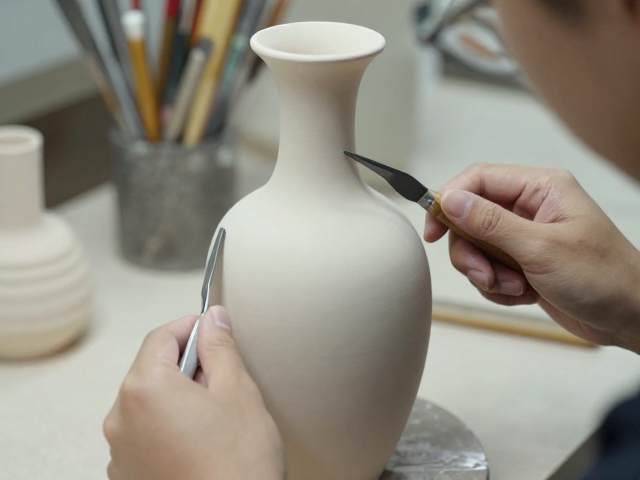
修坯刀具材质与刃口角度的科学选型
刀具的材质与几何角度直接影响切削面的微观形态。高硬度、耐磨性强的合金钢或金刚石刀具能保持刃口的锋利度,减少因刀具钝化导致的挤压而非切削现象,从而降低表面粗糙度。刃口角度的设计需根据坯体的硬度进行调整,较小的刃口角度适合软质坯体,能获得更平滑的切削面;而对于硬度较高的坯体,则需适当增大角度以增强刀具强度,防止崩刃。在实际操作中,定期检测刃口的微观磨损情况,及时进行研磨或更换,是维持表面光洁度一致性的关键措施。
此外,刀具表面的涂层处理也能显著提升修坯效果。某些纳米涂层或低摩擦系数涂层能减少刀具与坯体之间的摩擦力,防止泥屑堆积,使切削过程更加顺畅。这种物理性质的优化,使得修坯过程中产生的切屑更容易脱落,避免二次摩擦对已加工表面造成的划伤。通过科学选型与维护刀具,能够从工具层面消除导致表面粗糙的主要因素,确保每一刀都能精准去除多余泥料,形成均匀细腻的表层。
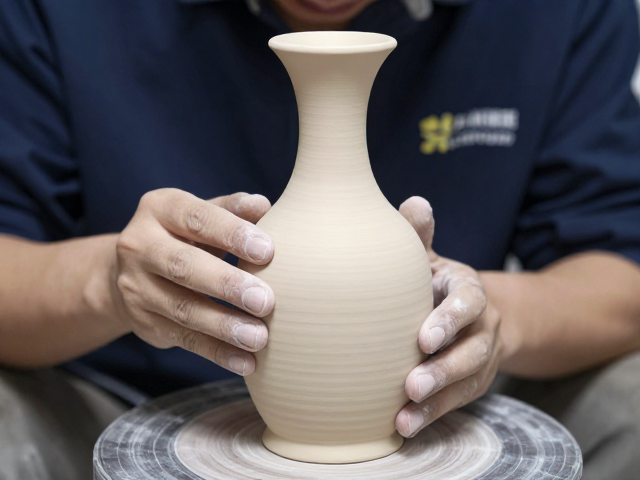
修坯工艺参数与切削路径的优化策略
修坯过程中的进刀量、转速及进给速度等参数需经过严密的计算与测试,以找到最佳平衡点。过大的进刀量会导致切削阻力激增,容易引发坯体振动,进而在表面留下波纹状痕迹;而过小的进刀量则可能增加加工次数,延长生产周期,且若刀具未始终保持极高水平,反而会增加累积误差。因此,采用小切深、多道次的修坯策略,能够逐步逼近最终尺寸,每一道次仅去除微量材料,从而获得极高的表面平整度。
切削路径的设计同样至关重要。合理的走刀路线应遵循对称、连续的原则,避免突然的方向改变或停顿,以减少因切削力突变导致的表面缺陷。例如,采用螺旋式或环形渐进式修坯路径,能够使切削力均匀分布,减少局部应力集中。同时,修坯过程中的冷却与润滑措施也不可忽视,适量的冷却液不仅能降低刀具温度,防止热变形,还能带走切削产生的微小颗粒,保持加工区域的清洁,进一步提升表面的光洁质感。
环境洁净度与后处理工序的协同作用
修坯车间的环境洁净度对瓶体表面光洁度有着显著影响。空气中悬浮的粉尘、泥屑若落在未加工的坯体表面,会在后续修坯过程中被卷入切削区,形成嵌入性缺陷或划痕。因此,保持车间的无尘环境,安装高效的除尘系统,并定期清洁工作台与设备,是保障表面质量的外部条件。此外,操作人员的着装规范与操作习惯也需标准化,避免人为因素引入污染。
修坯完成后的清洁与检验工序是的质量把关环节。使用专用的软质刷具或高压气流清除表面残留泥屑,避免使用硬质工具刮擦。在检验过程中,通过目视检查或简易的光泽度测量,评估表面光洁度是否达标。对于存在轻微瑕疵的瓶体,需分析是刀具问题、参数不当还是坯体问题,并进行针对性调整。这种闭环的质量控制体系,确保了干修坯工艺在提升表面光洁度方面的持续优化与稳定输出。