釉浆粉尘控制的核心痛点与粘结剂作用机理
陶瓷生产环节中,釉料制备常面临粉尘飞扬与流动性差的双重挑战,这不仅影响车间空气质量,更会导致釉层厚度不均及成品表面缺陷。传统工艺中,工人直接添加粉状原料易造成扬尘污染,且干粉在釉浆中难以快速分散,形成硬块或结团,严重影响后续球磨效率和釉面质量。粘结剂通过其高分子链结构,在颗粒表面形成吸附层,利用范德华力和静电作用增强颗粒间的内聚力,从而显著降低粉尘逸散,提升浆料的悬浮稳定性。
粘结剂在釉浆中发挥着润湿、分散及增稠的多重功效,其分子结构需具备亲水基团以适配水性体系,同时拥有长链结构以提供足够的空间位阻效应。当粘结剂加入后,它能迅速渗透至釉料颗粒间隙,降低固液界面张力,使釉粉颗粒均匀分散于水中,避免因局部浓度过高导致的沉淀或分层现象。这种微观层面的相互作用直接决定了釉浆的宏观流变性能,是控制粉尘与提升成型质量的关键物理化学基础。
高效粘结剂的选型维度与技术指标评估
选型过程中需重点考察粘结剂的固含量、粘度范围及pH值适应性,不同陶瓷原料体系对添加剂的化学兼容性存在显著差异。例如,对于高岭土含量较高的釉料,需选用耐碱性较强且分散效率高的粘结剂;而对于含氧化铁等杂质较多的原料,则需关注粘结剂对金属离子的螯合能力,防止因离子交换导致浆料絮凝。实际生产中,通常通过测定釉浆的屈服应力、触变指数及沉降体积来量化评估粘结剂的性能表现,确保其在搅拌、输送及施釉过程中保持稳定的流态特征。
此外,粘结剂的添加比例需经过严密的实验验证,过量添加可能导致釉浆粘度过大,引发施釉困难或干燥开裂,而添加不足则无法有效控制粉尘及改善流动性。一般建议初始添加量控制在0.1%-0.5%之间,并根据釉浆密度和温度变化进行微调。需特别注意粘结剂的溶解速度,快速溶解型粘结剂可缩短制备周期,提高生产效率,而慢速溶解型则有助于减少局部浓度过高引起的结块现象,选型时应结合工厂现有的搅拌设备功率与工艺时间窗口进行综合匹配。
标准化施配流程与现场操作规范
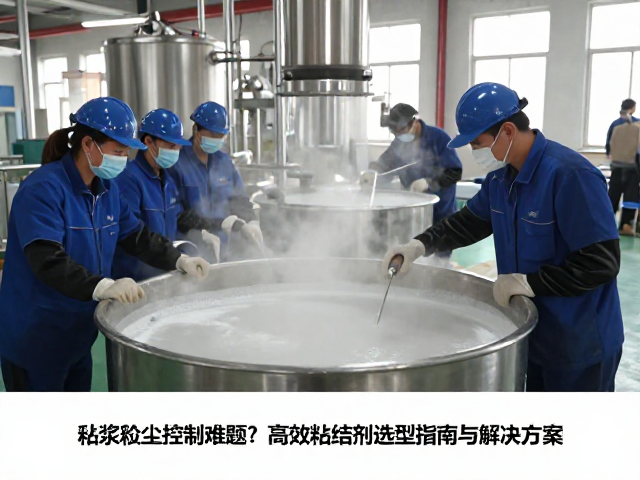
正确的溶解与添加方式是发挥粘结剂效能的前提,操作时需先将粘结剂与适量温水预混合制成母液,待其完全溶解且无肉眼可见颗粒后,再缓慢注入釉浆系统中。这一过程能有效避免干粉直接投入导致的“鱼眼”现象或表面结皮,确保粘结剂分子充分展开并与釉料颗粒充分接触。注入过程中应保持釉浆处于适度搅拌状态,但需避免剧烈搅拌导致气泡混入,影响釉浆的致密度和施釉效果。
现场管理需建立严密的加料记录与质量追溯机制,每次添加粘结剂后均需检测釉浆的粘度、细度及沉降情况,确保各项指标处于工艺允许范围内。操作人员应佩戴标准的防尘口罩及防护眼镜,减少粉尘吸入风险,同时保持车间通风良好,及时清理洒落的釉料粉末。对于自动化生产线,建议安装在线粘度计和流量计,实现粘结剂的精准计量与自动添加,减少人为误差,提升生产过程的稳定性与一致性。
常见问题诊断与工艺优化策略
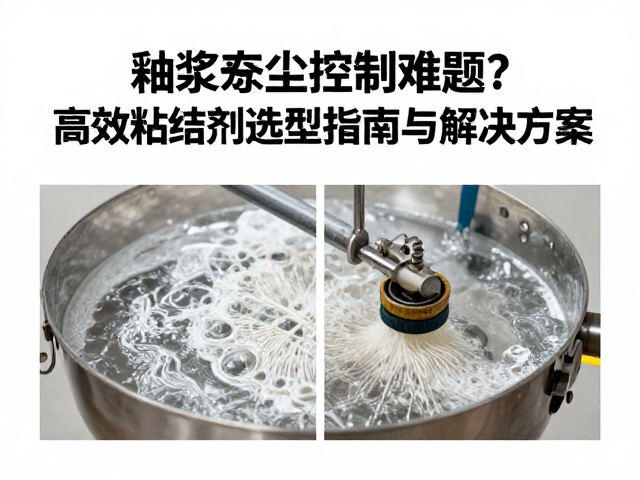
若釉浆出现粘度异常升高或流动性骤降,需排查是否因粘结剂添加过量或溶解不充分导致分子链过度缠绕,此时可适当补充清水稀释,并延长搅拌时间促进分子解缠。若发现釉浆表面结皮或沉淀过快,可能源于粘结剂的耐静置稳定性不足,需检查原料中水分含量变化或调整粘结剂型号,选用具有更强空间位阻效应的产品以增强悬浮能力。此外,环境温度变化也会影响粘结剂分子构象,夏季高温可能导致粘度降低,需适当增加添加量或调整配方中的溶剂比例。
长期运行中,釉浆系统可能因管道残留或设备死角积聚陈旧釉料,影响新批次釉浆的性能稳定性,需制定严密的清洗规程,使用专用清洗剂定期清除系统内的沉积物。同时,需关注水源水质变化,硬水中的钙镁离子可能与某些粘结剂成分发生反应,影响分散效果,建议对水源进行软化处理或定期检测水质指标。通过建立周密的工艺参数数据库,记录不同批次原料、环境条件及粘结剂性能数据,逐步优化配方体系,实现釉浆质量的持续稳定与控制效果的最大化。