泥条盘筑与捏塑成型的核心逻辑
泥条盘筑法源于人类早期的制陶实践,其核心在于利用长条状的泥料层层叠加构建器物形态。操作时需保持泥条粗细均匀,通常直径控制在1至2厘米左右,以确保堆叠时的稳定性。泥条之间必须通过严密的接合处理,使用刮刀或手指将相邻泥条的接触面抹平,消除缝隙,这是防止烧制过程中开裂的关键步骤。这种技法没有严式的模具限制,能够自由塑造出口径宽大、腹部饱满的非对称器皿,如陶罐、陶碗或艺术雕塑,特别适合表现粗犷或有机自然的质感。
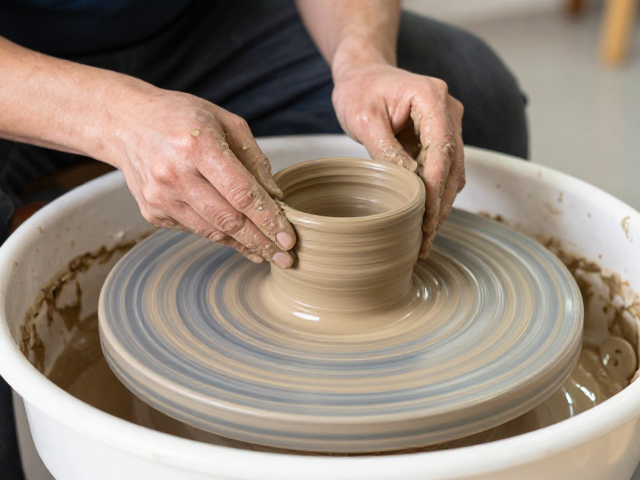
捏塑成型则更侧重于对整块泥料的整体把控,类似于徒手雕刻。工匠通过拇指与其余四指的配合,从底部向上逐步捏合泥块,形成所需的壁厚与弧度。此过程要求手掌温度适宜,避免泥料过干导致断裂或过湿导致塌陷。捏塑成型在制作小型器皿或雕塑时极具优势,它能快速确立器物的基本体积与重心,尤其适合创作具有圆润曲线或不规则形态的作品。相比泥条盘筑,捏塑对泥料的湿度控制要求更为精准,需随时感知泥料的可塑性变化。
陶轮辘轳车的机械原理与准备工作
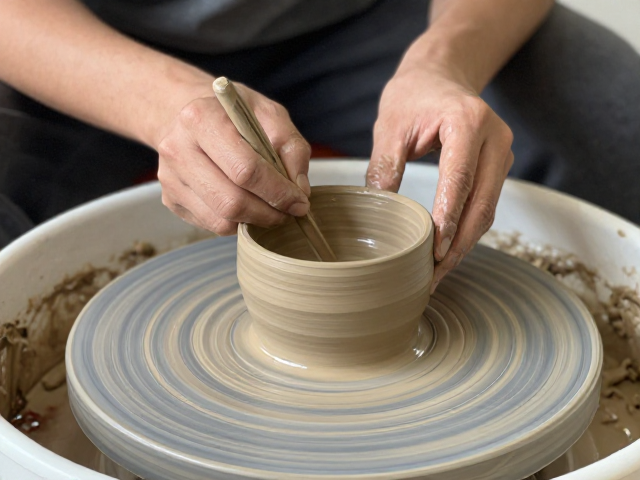
陶轮辘轳车通过旋转底盘提供均匀的动力,使泥料在离心力作用下保持对称。现代电动陶轮通常配备无级变速电机,转速范围多在0至200转/分钟之间,需根据泥料状态灵活调节。启动前,务必检查底盘水平度及旋转部件的紧固情况,确保运行平稳无异响。工作台高度应调整至操作者手腕自然下垂时略低于手掌平面的位置,这样能减少肩臂疲劳,提高操控精度。
准备泥料是上轮前的必要环节。泥块需经过充分揉泥,排除内部气泡,确保湿度均匀一致。对于初次上轮的泥料,建议选取重量在1.5至3公斤之间的泥块,过轻难以成型,过重则易因离心力过大导致变形或飞溅。将泥块放置在转盘中心,用手掌根部用力按压,使其与转盘表面紧密贴合,形成稳固的基底。这一基础动作决定了后续成型能否顺利展开,若基底不牢,旋转时泥料极易偏移或脱落。
泥条盘筑的层叠技巧与接缝处理
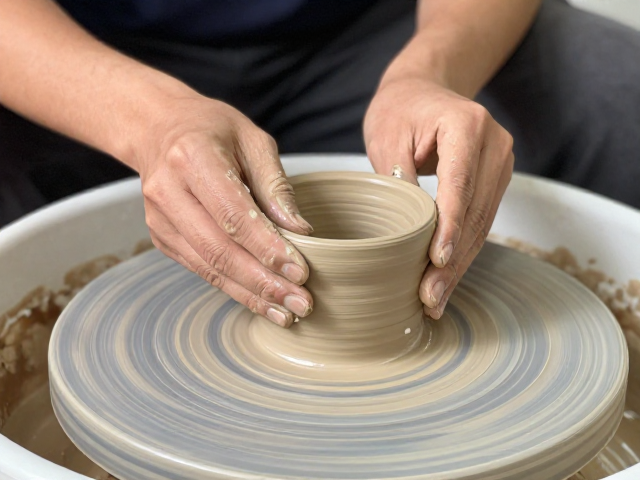
在泥条盘筑过程中,每一层泥条的放置都需遵循严密的顺序。将搓好的泥条从器物底部开始,围绕基底盘旋而上,每加一层泥条前,需用手指或工具将上一层泥条的外缘轻轻刮出凹槽,以便新层泥条能嵌入其中,增强结构强度。层与层之间不可直接平叠,必须通过刮压使泥条融合,消除层间界限。对于大型器皿,需在内部定期用刮刀修整内壁,保持厚度均匀,防止因局部过厚导致干燥不均而开裂。
接缝处理是泥条盘筑成败的关键。使用木制或金属刮刀,以45度角切入泥条接合处,仔细刮去多余泥料,再用湿海绵或手指将接缝处抹平,使其与整体表面融为一体。对于较厚的器壁,可在层间涂抹少量泥浆作为粘合剂,提高结合力。在盘筑过程中,需不断旋转转盘,观察器物形态变化,及时调整泥条走向。完成层叠后,需用刮板或修坯刀对器物外壁进行修整,去除多余泥料,使表面光滑平整,再等待泥料达到皮革硬度状态进行后续加工。
辘轳车捏塑成型的开孔与拉伸
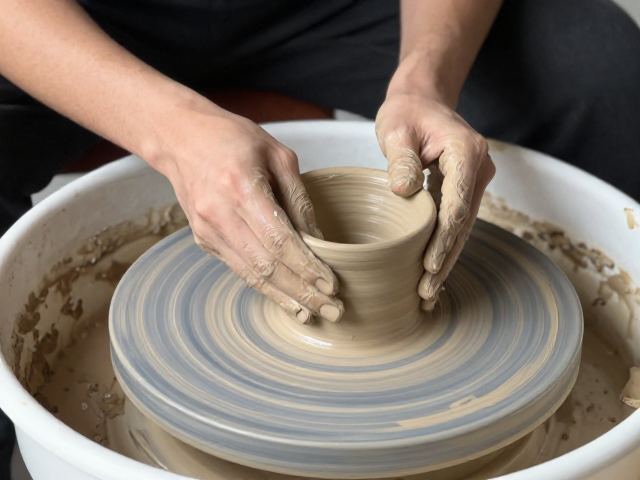
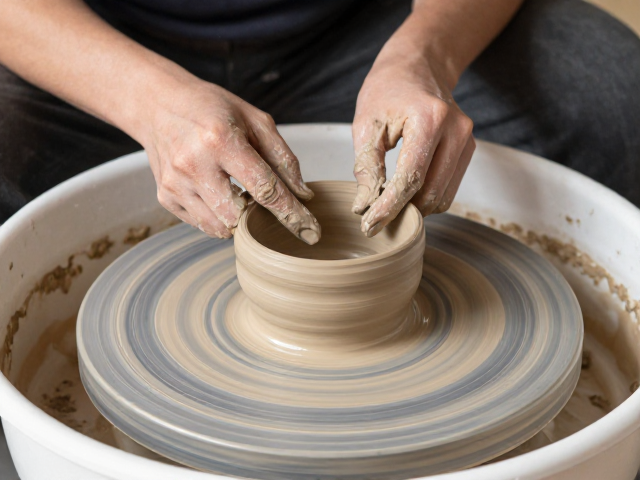
上轮后的首要步骤是定中心,这是所有陶轮成型的基础。双手合拢泥料,拇指置于中心,利用陶轮旋转的离心力,通过手臂施加均匀向内的压力,使泥料稳定在转盘正中心。随后进行开孔,拇指垂直向下按压泥料中心,逐渐扩大孔洞,同时控制手部力度,使孔洞边缘与底部保持一致厚度。开孔过程中需不断喷洒少量水或泥浆润滑,防止泥料粘手,同时观察孔洞是否居中,如有偏移需重新定中心。
拉伸成型阶段,双手配合完成器物的纵向延伸。左手在内部支撑,右手在外侧施压,通过指尖与手掌的微妙配合,缓慢向上提拉泥壁。拉伸时需保持手部动作轻柔均匀,避免局部过薄或厚薄不均。随着泥壁升高,需不断调整手部位置,确保旋转对称性。对于高身器皿,可采用分段拉伸法,先拉伸至一半高度,休息片刻让泥料应力释放,再继续向上拉伸,以防止因重力过大导致塌陷。成型过程中需密切注意泥料湿度,过干易裂,过湿易塌,需适时喷水或擦拭调整。
成型后的修整与干燥控制
器物成型后,需等待其达到皮革硬度状态,方可进行精细修整。此时泥料既有一定强度,又具备可塑性。使用修坯刀去除底部多余泥料,形成圈足或平底,同时修整口沿,使其平整光滑。对于泥条盘筑的器物,需重点检查接缝处是否完全融合,如有凸起或凹陷,需用刮刀细致打磨。修整过程中,转盘应保持低速旋转,以便均匀处理各个方位。修整后的器物表面应无指纹、工具痕或杂质,为后续施釉或装饰做好准备。
干燥过程需严格控制环境条件,避免快速失水导致开裂。将修整好的器物放置在阴凉、通风且无直吹风的环境中,初期可用塑料薄膜覆盖部分表面,减缓干燥速度。对于大型或厚壁器物,干燥时间可能长达数天甚至数周,需每日观察表面状态,确保内外干燥均匀。在干燥过程中,可定期轻微旋转器物,防止因自重导致变形。完全干燥后的器物称为素坯,此时需检查是否有细微裂纹或缺陷,如有必要,可用细泥浆填补微小气孔,确保坯体完整无缺,为入窑烧制提供坚实基础。