热应力控制的核心逻辑与榫接原理
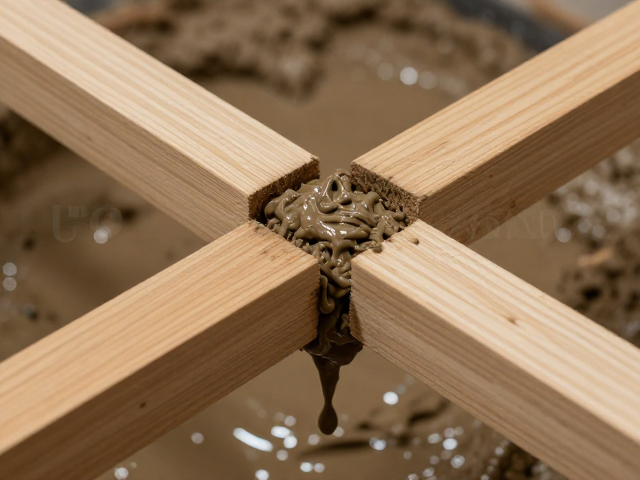
泥浆粘接过程中,温度梯度的剧烈变化会直接导致材料内部产生巨大的热应力,这种应力若超过材料本身的抗拉强度,便会引发微裂纹甚至结构性断裂。传统整体浇筑或大面积涂抹工艺中,由于受热面与散热面存在显著温差,冷热交替的频率和幅度难以精准调控,极易造成工件变形或粘接失效。引入榫头嵌插工艺,本质上是通过机械结构的过盈配合或精密间隙配合,替代或辅助传统的纯材料粘接界面,从而将原本需要依靠材料分子扩散形成的连接,转化为物理结构的互锁连接。
榫头与卯眼(或孔洞)的配合设计,能够显著缩小需要填充泥浆的有效体积,使得热量在传导过程中更为均匀。当工件进入加热或冷却阶段时,由于榫接结构限制了泥浆层的厚度和分布范围,整体温度场的变化速率得以平缓。这种物理约束减少了因局部过热或过冷引起的应力集中点,使得泥浆在固化或烧结过程中的体积收缩更加可控,从根本上降低了因急冷急热导致的开裂风险。
精密配合对温度场均匀性的改善作用
在实施榫头嵌插时,配合精度是决定热管理效果的关键变量。过松的配合会导致泥浆填充不均,形成局部厚浆区,这些区域在冷却时收缩率大且散热慢,极易成为应力集中的薄弱环节;而过紧的配合则可能因挤压效应导致泥浆挤出,造成粘接面空洞。理想的榫接配合需要在微米级别上进行公差控制,确保泥浆层厚度一致,从而保证热量能够通过均匀的介质层进行传导,避免出现局部“热点”或“冷斑”。
此外,榫接结构还能优化泥浆在受热过程中的流动与排气。在升温过程中,泥浆内部的水分或挥发物需要有序排出,榫头形成的封闭或半封闭腔体结构,配合合理的排气槽设计,可以引导气体缓慢逸出,防止因气体急剧膨胀或突然收缩引起的内部压力波动。这种对内部介质的有序管理,使得泥浆在经历温度变化时,内部结构变化更为平稳,有效避免了因气体动力学效应加剧的热冲击损伤。
工艺参数与榫接结构的协同优化
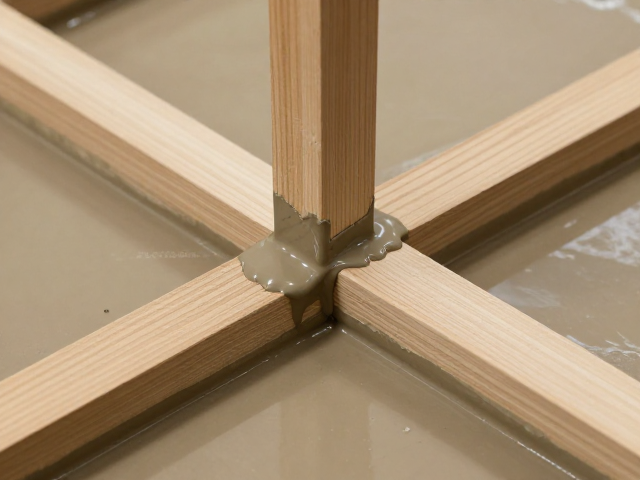
榫头嵌插工艺的成功实施,离不开对加热曲线与冷却速率的精细化匹配。由于榫接结构限制了泥浆的热容量和热传导路径,传统的加热参数可能不再适用。通常需要降低升温速率,特别是在泥浆中有机物分解或相变的关键温度区间,给予更长的保温时间,使温度场充分均匀化。同时,在冷却阶段,应避免强制风冷或水冷等剧烈散热方式,转而采用随炉冷却或自然冷却,利用榫接结构的保温效应,减缓表面与内部的温差,防止热震裂纹的产生。
材料的选择与预处理也是协同优化中的重要环节。高导热性或高膨胀系数匹配的材料组合,能进一步提升榫接结构的稳定性。例如,选择与泥浆基体热膨胀系数相近的榫头材料,可以减少因材料间热膨胀不一致产生的剪切应力。在实际操作中,还需关注榫接面的清洁度与粗糙度,适当的表面预处理可以增强泥浆与榫头的附着力,进一步分担热应力,确保在急冷急热的极端工况下,结构依然保持完整与稳定。