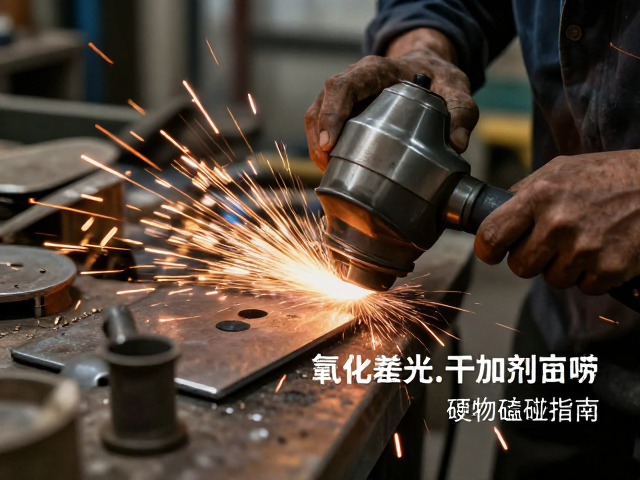
干磨抛光的核心原理与适用场景
干磨抛光技术主要依赖高硬度磨料与工件表面产生的剧烈摩擦来去除微观凸起,其核心逻辑在于通过物理切削而非化学溶解来改变材料表面形貌。相较于依赖冷却液或抛光膏润滑的湿磨工艺,干磨过程会产生显著的热量,因此对磨具的自锐性和耐热性要求极高。这种工艺常见于硬质合金、陶瓷以及部分经过硬化处理的不锈钢表面处理中,能够有效降低后续清洗工序的成本,特别适用于对表面粗糙度要求极高的精密零部件加工。
在实际操作中,干磨抛光的效果受限于磨粒的粒度分布和结合剂的强度。常见的磨具类型包括陶瓷结合剂砂轮、树脂结合剂抛光轮以及涂附磨具如百叶轮和抛光盘。当磨粒在高速旋转中与氧化金属表面接触时,磨粒的棱角切入材料表面形成微小切屑,随着抛光轮磨损,新的锋利磨粒不断暴露,维持切削效率。若磨具选型不当,过软的结合剂会导致磨粒过早脱落,造成抛光效率低下;而过硬的结合剂则可能因散热不良导致工件表面烧伤或产生微裂纹。
氧化金属表面特性与预处理关键
氧化金属表面通常覆盖着一层致密的氧化膜,这层膜由金属原子与环境中的氧发生化学反应生成,其成分和厚度直接影响后续抛光的效果。以常见的铝合金或不锈钢为例,表面氧化层往往具有较高的硬度且附着力强,直接进行干磨抛光难以去除深层氧化斑点,甚至会导致磨具快速堵塞。因此,在正式抛光前,必须对表面进行严格的清洁和粗磨处理,去除油污、锈迹以及松散的氧化皮,确保基体金属充分暴露。
预处理阶段的粒度选择至关重要,通常需要从较粗的磨粒开始,逐步过渡到细粒,以形成均匀的表面纹理。对于存在明显划痕或凹坑的氧化件,建议先使用600-800目砂纸进行修整,消除宏观缺陷,随后再进入抛光环节。这一步骤能有效减少后续精细抛光的时间,并避免因局部应力集中导致的材料崩边。值得注意的是,氧化层内部的应力分布不均可能导致抛光后出现色差,因此预处理时的受力均匀性是保证最终外观一致性的基础。
氧化金属添加剂的作用机理与选型
在干磨抛光过程中,氧化金属添加剂通常以微粉形式混入抛光介质或直接涂布于工件表面,其主要作用是填充磨具孔隙、改善散热以及提供微观切削辅助。这类添加剂多由金属氧化物、碳化物或特殊陶瓷颗粒制成,如氧化铝微粉、碳化硅微粉或金刚石微粉。它们能够在磨粒与工件接触界面形成一层微小的切削层,增强磨粒的切削能力,同时减少磨具与工件之间的直接干摩擦,降低表面烧伤的风险。
选型时需根据基材硬度和氧化层厚度精准匹配添加剂的粒径与硬度。对于较软的氧化铝表面,选用硬度适中且颗粒细腻的氧化铝微粉可有效提升镜面效果,而处理硬质合金或高碳钢时,则需选用碳化硅或金刚石微粉以维持切削效率。添加剂的浓度需控制在合理范围,过量使用会导致磨具堵塞,降低散热效率,反而引起工件表面发黑或产生麻点。实际应用中,通常将添加剂按比例混合后定期喷洒或涂抹,确保其在抛光过程中持续发挥作用,而非一次性大量堆积。
硬物磕碰的风险识别与规避策略
硬物磕碰是干磨抛光过程中导致工件报废的主要原因之一,其危害不仅体现在表面可见的凹坑或划痕,更在于内部微观结构的损伤。当工件在搬运、装夹或抛光过程中与硬质工具、夹具或其他金属部件发生碰撞时,接触点的局部应力远超材料屈服强度,导致塑性变形或脆性断裂。对于经过硬化处理的氧化金属,其硬度虽高但韧性降低,微小的磕碰极易引发微裂纹,这些裂纹在后续使用中可能扩展,导致零件失效。
规避磕碰风险需从工艺流程和设备管理两方面入手。首先,抛光工作台及夹具表面应铺设软质缓冲材料,如橡胶垫或特制工程塑料,减少刚性接触。工件在装夹时应采用专用定位工装,避免使用通用虎钳直接夹持已加工面,防止夹持力不均导致变形或磕碰。其次,操作人员需严格遵守操作规程,严禁将工件随意放置在坚硬表面,抛光过程中保持工件与抛光轮的稳定接触,避免因手抖或用力过猛导致工件滑脱撞击周围硬物。
工艺参数优化与质量控制
干磨抛光的工艺参数直接影响最终表面的质量,主要涉及抛光轮转速、进给压力、抛光时间以及添加剂供给频率等关键变量。转速过高会增加离心力和热量,可能导致氧化层脱落或工件变形;转速过低则切削效率低下,表面纹理不均匀。进给压力需保持恒定且适中,过大的压力会增加磨具磨损和工件损伤风险,过小的压力则无法有效去除氧化层。实际生产中,通常通过试片测试确定最佳参数组合,再推广至批量生产。
质量控制环节需引入严格的表面检测标准,通常采用目视检查、粗糙度仪测量以及显微观察等手段评估抛光效果。表面应无可见划痕、麻点、烧伤痕迹,粗糙度值需符合设计要求。对于高精度零件,还需检测表面硬度变化,确保抛光过程未引起材料性能退化。定期记录工艺参数与检测结果,建立数据反馈机制,及时修正偏差,是维持干磨抛光工艺稳定性和一致性的关键措施。