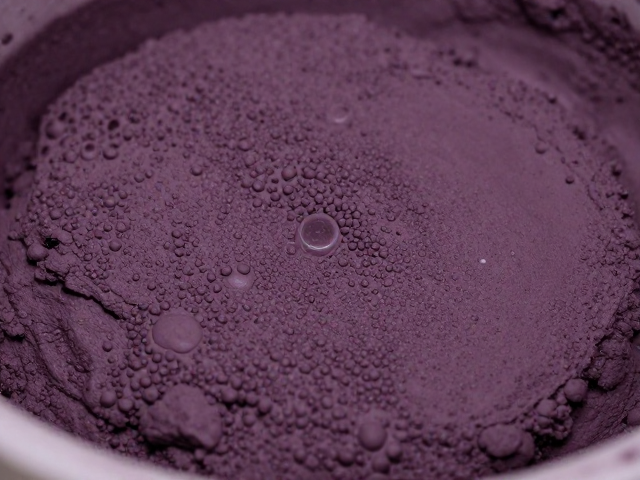
紫砂泥料陈腐过程中的微生物作用与水分均衡
紫砂泥料在开采后经过初步破碎、筛选和炼泥后,必须经历陈腐这一关键工序。这一过程并非简单的堆放等待,而是泥料内部物理与化学性质发生深刻变化的阶段。在适宜的温湿度环境中,泥料中的水分逐渐向颗粒内部渗透,使得氧化铁、石英、云母等矿物颗粒表面形成稳定的水化膜。这种水化作用不仅改变了泥料的塑性特征,更为后续成型提供了必要的柔韧性。
陈腐的核心机制涉及土壤微生物的代谢活动。这些微生物在泥料中分解有机质,产生有机酸和酶类物质,进一步促进矿物颗粒表面的离子交换。随着时间推移,泥料内部的游离水与结合水达到动态平衡,泥块变得柔软、细腻且富有弹性。传统工艺中,陈腐时间通常以月甚至年计算,期间需定期翻动,防止局部干燥或发霉,确保整批泥料性质均匀一致。
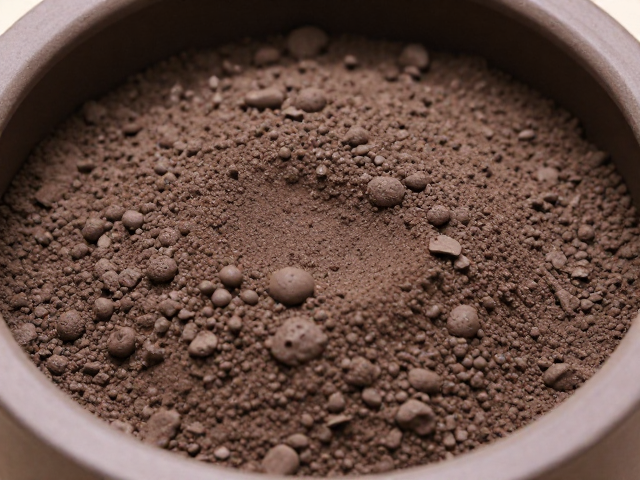
细度测试对泥料成型性能的决定性影响
泥料的细度直接决定了紫砂壶或器皿成型的难易程度及最终质感。测试细度通常采用标准筛网进行,目数越高,颗粒越细。对于追求表面光滑、细节清晰的器型,泥料需经过更精细的研磨与过筛。细度测试不仅是质量控制的一环,更是调整泥料配方的依据。过粗的颗粒会导致器型表面粗糙、易开裂,而过细则可能因颗粒间摩擦力不足,影响器物的结构强度。
在实际操作中,测试时需严格控制筛网的张力与摇晃频率,确保数据的可重复性。不同产地、矿层的紫砂泥,其天然颗粒分布差异较大,需通过多次测试确定最佳研磨时长与筛网组合。例如,底槽青泥料因含有较多云母片,需特别注意云母片的破碎与去除,以免在烧制后形成影响美观的斑点。通过精确的细度控制,可以显著提升泥料的可塑性与干燥收缩率的稳定性。
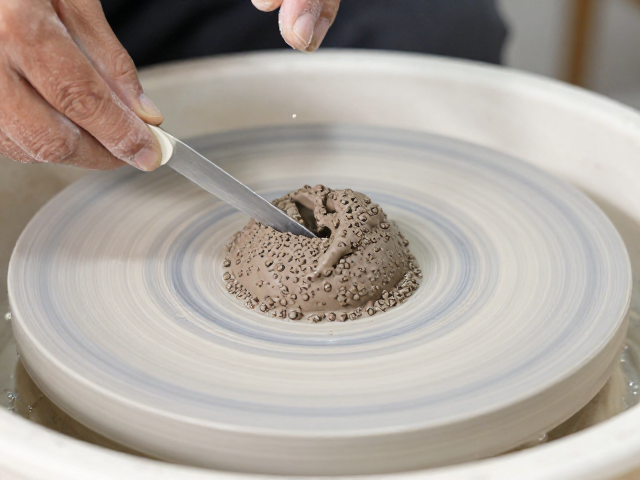
真空练泥与排气脱泡的物理机制
彻底排除气泡是防止紫砂器物在烧制过程中出现炸裂、砂眼或变形的关键。真空练泥机通过产生负压环境,迫使泥料在螺旋绞龙的挤压下,内部空气被强制抽出。这一过程利用了流体动力学原理,在高压与真空的双重作用下,泥料中的微小气泡被压缩、合并并排出。真空度的控制至关重要,过高的真空可能导致泥料结构松散,而过低则无法有效脱除深层气泡。
除了机械真空脱泡,手工揉泥仍是不可或缺的步骤。在练泥过程中,艺匠通过反复折叠、挤压泥团,利用外力破坏泥料内部的应力集中点,促使气泡向表面移动并破裂。这种物理挤压能更有效地处理大型或异形器物的泥料,确保泥料内部致密无空洞。现代工艺中,真空练泥与手工揉泥相结合,形成了严密的脱泡体系,最大程度降低了因气泡残留导致的成品率损失。
陈腐与细度协同优化下的气泡排除策略
陈腐时间与泥料细度之间存在严密的协同关系,共同影响着气泡的排除效果。充分陈腐的泥料,其颗粒间水分分布均匀,塑性提高,在后续练泥过程中更容易通过机械或手工方式排出气泡。若泥料陈腐不足,颗粒间结合力弱,即使经过高目数筛选,泥料仍可能因结构松散而包裹空气,导致脱泡困难。因此,需根据泥料种类和陈腐状态,动态调整研磨细度与练泥参数。
在实际生产中,建立标准化的泥料处理流程是确保气泡彻底排除的基础。从开采、陈腐、研磨、过筛到真空练泥,每个环节都需设定明确的参数范围,如陈腐温度、湿度、研磨时长、筛网目数、真空压力值等。通过长期数据积累与案例分析,不断优化这些参数,形成针对不同泥料特性的最佳实践方案。这种系统性思维有助于在大规模生产中保持产品质量的一致性,减少因工艺波动导致的隐性缺陷。