原料制备与浆料流变特性控制
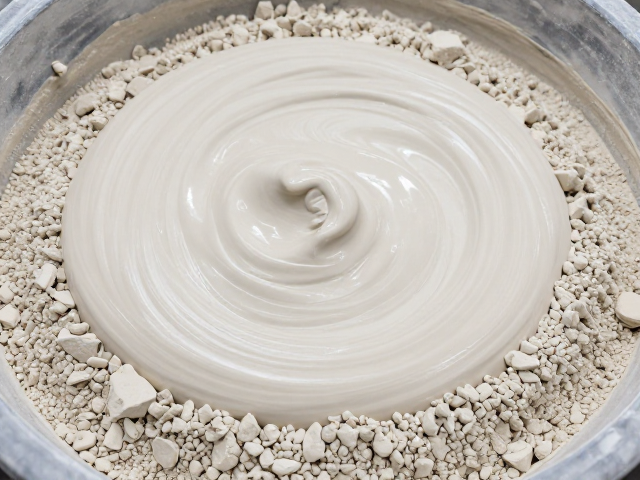
工业陶瓷干修坯工艺对原料的颗粒级配有着严苛要求,浆料的流动性与稳定性直接决定了注浆成型后的坯体密度均匀性。以氧化铝陶瓷为例,通常选用D50粒径在1-2微米的α-氧化铝粉体,配合0.3%-0.5%的聚丙烯酰胺(PAM)作为分散剂,能够有效降低浆料粘度,防止颗粒团聚。这种基础配比能确保浆料在注入模具后,水分能够均匀排出,减少因局部密度差异导致的收缩不均,为后续修坯提供质地一致的素坯基础。
注浆过程中的压力与温度控制是决定坯体初始形态的关键环节。在真空加压注浆环节,压力通常维持在0.2-0.4 MPa,注浆时间需根据坯体厚度精确计算,一般每毫米厚度对应3-5分钟,以避免坯体过厚或过薄。同时,模具温度控制在20-25℃的环境下进行,有助于浆料中水分按照设定路径定向蒸发,形成致密的结构层。这种对物理参数的精准把控,消除了坯体内部的应力集中点,使得坯体在脱模后能保持原始的几何形状,减少因内应力释放导致的变形,为干修工序奠定良好的形态基础。
脱模定型与初修去毛刺
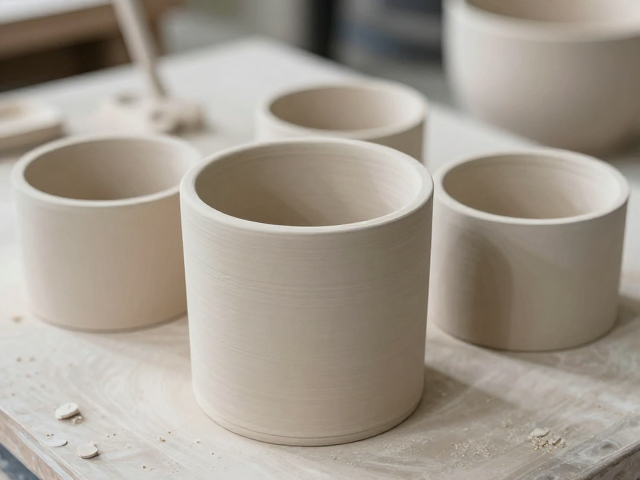
脱模时机与方式对坯体表面完整性具有决定性影响。当坯体水分含量降至15%-18%时,其具备足够的机械强度以抵抗外力,此时进行脱模可最大程度减少粘模或塌陷现象。脱模过程中需使用专用脱模剂或控制脱模速度,避免对坯体边角造成机械损伤。对于高精度要求的工业陶瓷部件,常采用硅胶模具或玻璃钢模具,其弹性特性能更好地适应复杂曲面,减少脱模过程中的摩擦应力,保持坯体轮廓的清晰度。
初修工序旨在去除注浆过程中形成的飞边、毛刺以及模具分型线痕迹。使用高精度数控修坯机配合金刚石或硬质合金刀具,对坯体表面进行微量切削。切削深度通常控制在0.1-0.3毫米,切削速度保持在500-1000转/分钟,以确保表面无划痕且尺寸精度符合公差要求。此阶段重点在于修正因模具拼接产生的宏观形位误差,通过标准化夹具固定坯体,确保加工基准面的一致性,使坯体各面之间的垂直度或平行度误差控制在0.05毫米以内,实现形态的初步规整。
精修定型与尺寸精度保障
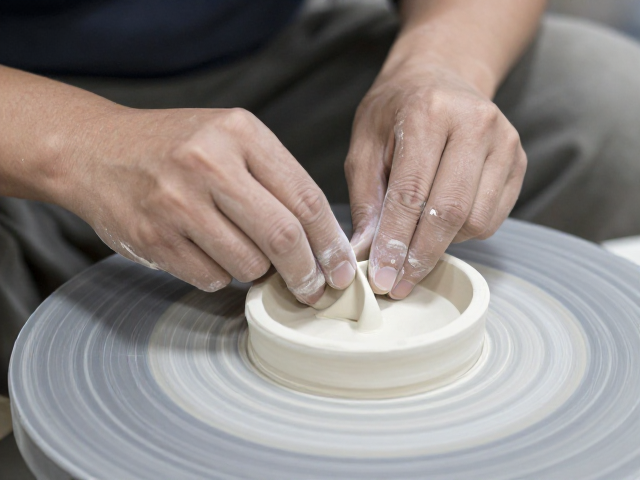
精修阶段侧重于提升坯体表面光洁度及关键尺寸的精度,通常采用高速铣削或研磨技术。对于复杂曲面或薄壁结构,选用小直径铣刀进行分层切削,每层切削深度不超过0.05毫米,以避免切削力过大导致坯体开裂或变形。加工过程中需实时监测刀具磨损情况,及时更换刀具以保持切削刃的锋利度,防止因刀具钝化导致的表面粗糙度增加。通过多道工序的渐进式加工,逐步逼近设计图纸要求的最终形态。
尺寸精度的保障依赖于严密的在线检测与反馈机制。利用三坐标测量机(CMM)对坯体关键特征点进行多点测量,获取实际尺寸数据并与CAD模型进行比对分析。根据测量结果微调加工参数,如进给速率、主轴转速等,以补偿因材料特性或刀具弹性变形引起的误差。对于高精度要求的工业陶瓷零件,还需进行去应力退火处理,消除机械加工过程中引入的残余应力,防止后续干燥或烧结过程中出现翘曲变形,确保最终产品形态的长期稳定性与规整度。