水分梯度与干燥收缩失控
真空练泥机在处理高塑性黏土时,若排气不彻底或真空度波动,泥料内部会残留微细气泡。这些气泡在后续陈腐过程中并未消失,而是成为水分迁移的通道,导致泥块不同部位水分分布不均。当泥料进入干燥阶段,水分蒸发速率差异引发局部应力集中,最终在坯体薄弱点形成裂纹。这种因物理结构不均导致的开裂,往往表现为不规则的网状纹路,且多发生在泥料较厚或形状复杂的区域。
陈腐期间的温湿度变化会加剧这一过程。高温环境加速表面水分蒸发,而内部水分因扩散速度慢仍保持较高状态,形成显著的含水率梯度。泥料表层收缩受限,内部收缩自由,这种不均匀收缩产生的拉应力超过泥料早期强度时,开裂随即发生。解决这一问题需从练泥工艺入手,确保真空系统稳定,并在陈腐前对泥料进行均匀的堆码与覆盖,以维持内部湿度的平衡。
陈腐时间与微生物作用失衡
黏土矿物中的蒙脱石等成分需要足够的时间进行离子交换和水化反应,这一过程称为陈腐。若陈腐时间过短,黏土颗粒间的结合力尚未充分建立,泥料可塑性不足,内部结构松散。在后续成型和干燥过程中,微弱的外力或收缩应力即可破坏未稳定的结构,导致开裂。相反,若陈腐时间过长且环境干燥,泥料可能过度失水,导致颗粒间润滑作用减弱,泥料变硬变脆,同样容易在应力作用下破裂。
微生物在陈腐过程中起着分解有机质、改善泥料性能的作用,但过度繁殖会产生气体或酸性物质,改变泥料化学性质。在密闭或通风不良的陈腐室中,厌氧微生物活动可能产生硫化氢等气体,这些气体在泥料内部聚集形成微小空洞,削弱坯体整体性。此外,微生物代谢产生的有机酸可能腐蚀黏土矿物表面,影响颗粒间的粘结强度。控制陈腐环境的通风与湿度,避免极端条件,是维持微生物活性平衡、防止泥料性能劣化的关键。
应力释放与成型工艺缺陷
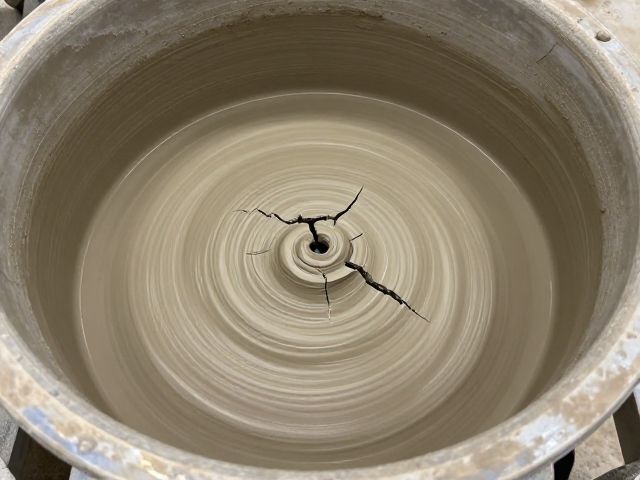
泥料在真空练泥过程中承受巨大的挤压和剪切应力,若挤出后的泥条未经充分静置或揉压,内部残余应力未完全释放,会在陈腐期间缓慢释放,导致泥料变形或开裂。这种应力释放表现为泥料表面的细微皱纹或内部的分层现象。特别是在大型或异形坯体生产中,应力分布不均更为明显,若成型时加压不当,局部应力集中点会在陈腐后期成为裂纹源头。
成型时的脱模或切割操作若过于粗暴,会在坯体内部产生隐性损伤。这些损伤在陈腐初期不易察觉,但随着水分蒸发和收缩,损伤处应力集中,逐渐扩展为可见裂纹。此外,模具设计不合理或脱模剂使用不当,也会导致坯体与模具间摩擦力过大,强行脱模时造成坯体边缘或角落的撕裂。因此,优化成型参数,确保脱模平稳,并在成型后对坯体进行适当的养护,是减少因工艺缺陷导致开裂的有效手段。