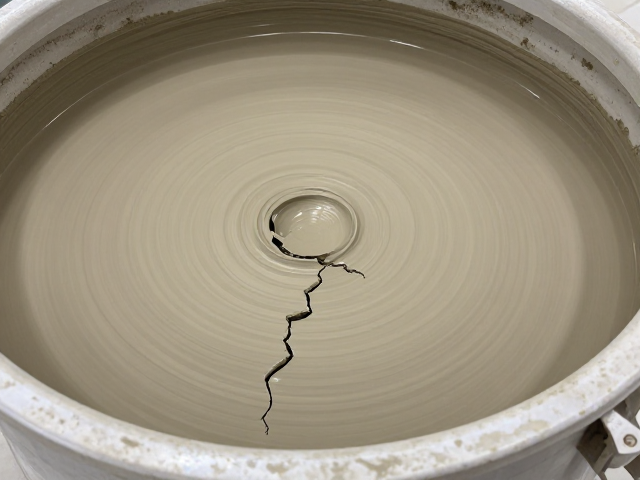
真空练泥机泥料开裂的核心成因与物理机制
泥料在真空练泥过程中出现开裂,通常源于内部应力分布不均与水分迁移过快。真空环境虽然能有效排除泥料中的气泡,提升致密度,但若真空度设定过高或排气速度过快,泥料内部会形成巨大的压差,导致泥条在挤出瞬间受到剧烈的剪切力和拉伸力。这种机械应力若超过泥料颗粒间的结合力,便会在泥料内部或表面形成微裂纹。此外,泥料在挤出后若立即暴露在高温或强风环境下,表面水分迅速蒸发,而内部水分尚未平衡,这种干湿梯度变化会进一步加剧收缩不均,直接诱发结构性开裂。
除了机械应力,泥料自身的物理特性也是关键变量。不同矿源的黏土其可塑性指数、粒径分布及含铁量差异巨大,高岭土含量高的泥料通常收缩率较大,若未经过精细的颗粒级配调整,极易在干燥阶段开裂。真空练泥机的螺旋推进器转速、筒体温度以及模具尺寸的设计,必须与泥料的流变特性相匹配。若螺旋转速过快,泥料受到的剪切力过大,会破坏黏土矿物的水化膜结构,降低泥料的可塑性,使得挤出的泥条强度不足,难以抵抗自身重力或后续搬运中的微小震动,从而产生裂纹。
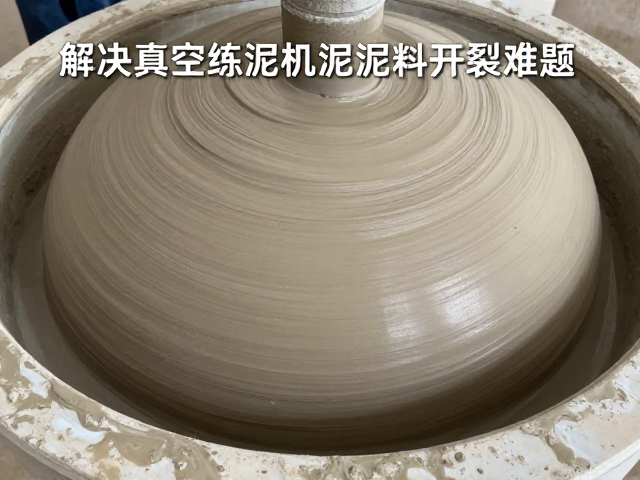
陈腐工艺对泥料内在水分子结构的重塑作用
陈腐并非简单的放置等待,而是泥料内部水分与黏土颗粒进行物理与化学重组的关键过程。在陈腐期间,水分通过毛细管作用均匀渗透到黏土颗粒内部,形成稳定的水化膜,这能显著改善泥料的可塑性和韧性。对于经过真空练泥处理的泥料,陈腐有助于消除因高速挤压产生的内应力,使泥料内部的孔隙结构趋于稳定。通常,陈腐时间需根据泥料种类和环境温湿度进行调整,一般黏土类泥料需陈腐3至7天,而含有较多石英或长石成分的泥料,陈腐时间可适当延长至10天以上,以确保水分充分扩散,提升泥料的均一性。
陈腐过程中的温湿度控制直接影响开裂风险。高温干燥的环境会加速表面水分蒸发,导致泥料表面硬化,阻碍内部水分向外迁移,形成“硬壳”效应,进而引发开裂。因此,陈腐场地应保持阴凉、通风且湿度适中,避免阳光直射和强风对流。在实际操作中,常采用覆盖湿布或塑料薄膜的方式对陈腐泥料进行保湿处理,以保持泥料表面的湿润状态,促进内外水分平衡。部分高精度陶瓷生产中,还会在陈腐罐中设置搅拌装置,定期翻动泥料,以打破泥料内部的结构定型,确保整批泥料的含水率和可塑性高度一致,从源头上减少因局部差异导致的开裂现象。
真空度与挤出参数的精准调控策略
真空度的设定是真空练泥机操作中的核心参数,过高的真空度虽能提高泥料致密度,但过大的负压会加剧泥料内部气泡破裂时的冲击力,导致泥料结构松散或开裂。一般建议真空度控制在-0.06至-0.08 MPa之间,具体数值需根据泥料含水率和粘度进行微调。对于高塑性泥料,可适当降低真空度,以减少剪切破坏;对于低塑性或含砂量较高的泥料,则可适当提高真空度,以增强泥料的紧实度。真空管路的密封性检查至关重要,任何漏气都会导致真空度波动,造成泥料内部应力不均,进而引发周期性开裂。
挤出速度与模具匹配度决定了泥料的最终形态稳定性。挤出速度过快会导致泥料在模具出口处承受过大的挤出压力,若模具流道设计不合理,如收缩角过大或表面粗糙,会增加摩擦阻力,导致泥料表面出现螺旋纹或纵向裂纹。通常,挤出速度应与泥料的塑性流动速度相适应,确保泥料以均匀、连续的状态挤出。模具温度也需保持在适宜范围,过冷的模具会迅速冷却泥料表面,增加摩擦阻力,而过热的模具则可能导致泥料粘模或水分流失。在实际生产中,常采用预热模具或使用水冷系统控制模具温度,以维持泥料在挤出过程中的温度稳定性,减少因温差引起的热应力开裂。
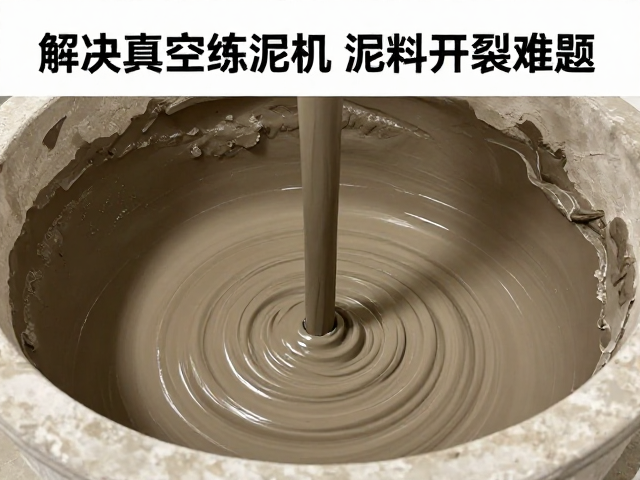
泥料含水率管理与挤出后处理规范
含水率是决定泥料成型质量的基础指标,含水率过高会导致泥料强度不足,在自重作用下发生变形或开裂;含水率过低则会使泥料过于干燥,可塑性下降,挤出时易出现断裂或表面粗糙。真空练泥机通常配备自动加水或蒸汽加湿系统,需根据泥料种类和环境湿度动态调整加水比例。一般陶瓷泥料的含水率控制在18%至22%之间,具体数值需通过塑性指数测试确定。在加泥过程中,应确保泥料在真空筒内充分混合,避免局部含水率不均,形成“干湿块”,这些不均匀区域在后续陈腐和成型中极易成为裂纹的起源点。
挤出后的泥料处理同样不可忽视,刚挤出的泥条内部仍存在较高的内应力和水分梯度,需经过适当的静置和缓冲处理。泥条应平放在平整、洁净的托板上,避免堆叠过高导致底部泥料受压变形或开裂。若需切割成段,切割工具应保持锋利,切割动作要平稳,避免冲击力过大导致断面破损。对于高精度制品,挤出的泥条还需经过二次陈腐或回火处理,以进一步消除内应力,稳定水分分布。此外,储存环境的温湿度变化需保持平稳,剧烈的温湿度波动会导致泥料表面快速失水或吸湿,引发收缩不均和开裂,因此,规范的仓储管理是保障泥料质量稳定的重要环节。