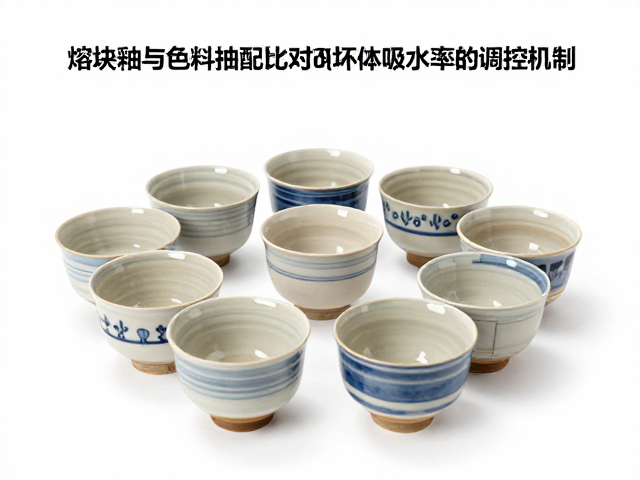
熔块釉化学组成对坯体吸水率的调控机制
熔块釉在配制过程中,基础氧化物如二氧化硅、氧化铝和氧化钠的比例直接决定了釉层的熔融温度与粘度特性。当釉料配方中引入高比例的碱性氧化物时,釉层在高温烧成阶段的流动性显著增强,这有助于釉面更好地覆盖坯体表面,形成致密的玻璃相层。这种致密层能够有效封闭坯体表面的微孔结构,从而降低整体吸水率。反之,若釉料中氧化铝含量过高,釉面粘度增加,熔融不充分可能导致釉层存在微观缺陷,进而影响坯体的致密度表现。
在实际生产数据中,不同配比如水的熔块釉烧成后的吸水率差异明显。以某常规日用瓷为例,当熔块中SiO2/Al2O3摩尔比控制在3.5左右时,经1280℃烧成后,坯体吸水率通常可控制在0.3%至0.5%之间。若调整配方使该比值降至3.0,釉层过稀可能导致坯体吸釉现象,虽然表面看起来光滑,但内部结构可能因过度收缩而产生微裂纹,反而使得测得的吸水率数据波动较大,甚至出现局部吸水率高于0.8%的情况。这种物理结构的变化需要通过严密的实验条件来验证,而非单纯依靠理论推导。
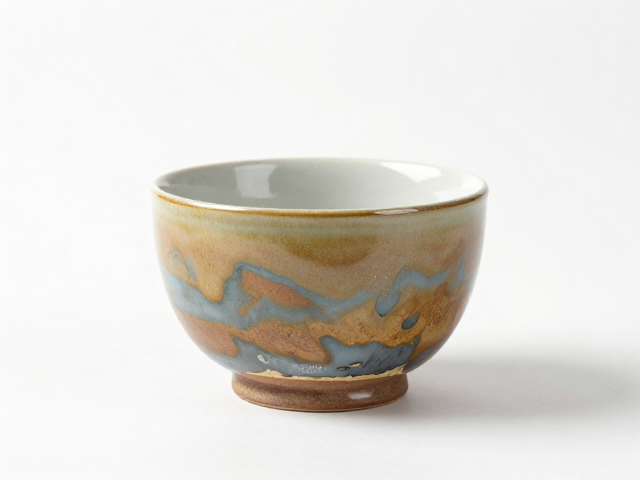
着色剂添加对釉层致密性及吸水率的干扰效应
色料的加入往往伴随着金属氧化物的引入,这些成分在高温下会与釉料中的其他组分发生复杂的固相反应或液相反应。部分过渡金属氧化物如氧化铁、氧化钴等,在作为着色剂的同时,也会起到助熔剂的作用,降低釉的熔融温度。这种助熔效应使得釉层在较低温度下即可达到良好的流平效果,从而减少气孔残留。然而,过量添加色料可能导致釉料成分偏离最佳熔融区间,造成釉面出现针孔或缩釉缺陷,这些宏观或微观的缺陷直接增加了坯体的比表面积,使得测试得到的吸水率数值上升。
以氧化铁红为例,当其在釉料中的添加量超过1.5%时,釉层的结晶行为会发生改变,容易形成赤铁矿晶体。这些晶体与玻璃相的热膨胀系数差异可能导致微裂纹的产生,特别是在快速冷却过程中,应力集中效应更为明显。实测数据显示,在相同烧成制度下,含1.5%氧化铁的釉面吸水率比无釉坯体高出约0.2个百分点。相比之下,使用稳定性较好的氧化铜作为着色剂,在0.5%至1.0%的添加范围内,对釉层致密性的负面影响较小,吸水率变化维持在0.1个百分点以内,显示出不同色料对最终产品物理性能影响的显著差异。
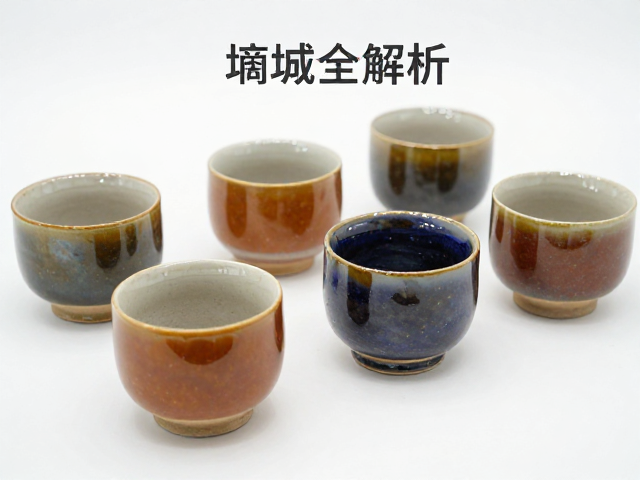
烧成制度与气氛对釉坯结合状态的影响
烧成过程中的温度曲线和气氛控制是决定釉层与坯体结合质量的关键变量。在氧化气氛下烧成,釉料中的金属氧化物多处于高价态,釉面光泽度通常较好,但若升温速率过快,坯体内的有机物和碳酸盐分解产生的气体无法完全排出,容易被流动的釉层包裹形成气泡,这些封闭气泡在冷却后形成孔隙,直接导致吸水率测试数据偏高。相反,在还原气氛下烧成,部分金属氧化物被还原为低价态,釉料粘度变化规律不同,有助于气体逸出,但需严格控制还原气氛的强度,避免过度还原导致釉面失光或坯体变形。
温度保温时间的设定同样至关重要。对于高吸水率坯体,采用分段烧成制度,即在600℃至800℃区间设置较长的保温时间,有助于坯体中水分和挥发性物质的彻底排除。若省略此步骤直接高温快烧,坯体内部残留气体膨胀会冲破釉层或在界面处形成空洞。实验表明,经过充分预热的坯体,其最终吸水率可稳定在0.4%左右;而未预热直接入窑的样品,吸水率波动范围可达0.5%至0.7%,且批次间一致性较差。这种工艺参数的微调,是控制最终产品吸水率达标的重要手段。
测试标准与数据处理对结果准确性的关键作用
吸水率测试的准确性高度依赖于严格执行的标准规范,如GB/T 4109或ISO 10545-3等标准中规定的煮沸法或浸水法。测试前,样品必须经过严格的清洗和干燥处理,确保表面无油污且内部无残留水分。若样品干燥不彻底,测试初期吸收的水分会被计入总吸水量,导致结果虚高。此外,煮沸过程中需确保样品完全浸没在水中,且无气泡附着在样品表面,否则气泡占据的体积会导致排水量测量误差,进而影响吸水率的计算精度。
数据处理环节需剔除异常值,并计算多次测试的平均值。在实际操作中,由于釉面微观结构的不均匀性,同一批次不同位置的样品吸水率可能存在微小差异。因此,通常要求每组样品至少测试5个样本,并计算标准偏差。若标准偏差超过0.1%,需重新检查烧成工艺或测试流程。通过规范化的测试流程和严密的数据处理,可以真实反映熔块釉与色料配比对吸水率的实际影响,为配方优化提供可靠的数据支撑,避免因测试误差导致的误判。