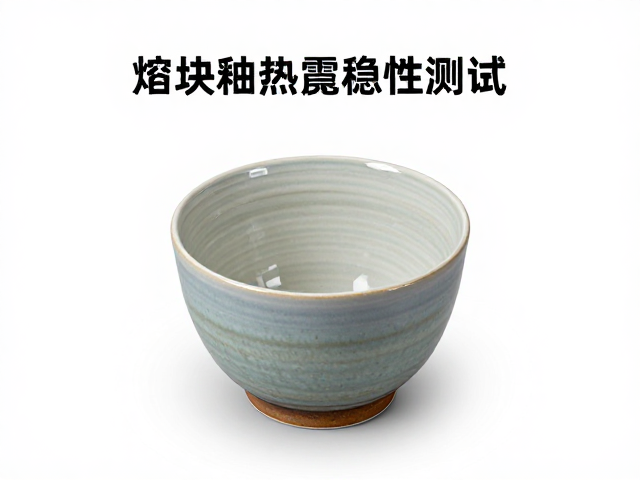
热震稳定性测试的核心定义与失效机理
熔块釉釉下彩的热震稳定性是指陶瓷制品在经历急剧温度变化时,抵抗开裂、剥落或破碎的能力。这一性能直接取决于釉层与坯体之间的热膨胀系数匹配度,以及釉层内部的微观结构完整性。当陶瓷制品从高温骤冷或从低温骤热时,坯体与釉层因热膨胀系数差异会产生巨大的内应力。若釉层的热膨胀系数大于坯体,冷却过程中釉层受压应力,易发生崩釉或龟裂;若釉层热膨胀系数小于坯体,釉层受拉应力,则易导致釉面剥落或整体碎裂。
熔块釉作为一种经过高温熔融后迅速冷却制成的玻璃质材料,其内部结构致密,化学稳定性优异,但在热震测试中仍会面临严峻挑战。釉下彩工艺将彩绘图案绘制在坯体表面,再覆盖透明釉或熔块釉进行高温烧成。在这个过程中,彩料中的金属氧化物可能与釉料发生复杂的物理化学反应,改变釉层的弹性模量和断裂韧性。测试的核心在于模拟实际使用环境中可能遇到的极端温差,通过量化数据评估陶瓷产品在冷热交替条件下的结构完整性,从而为配方调整和工艺优化提供科学依据。
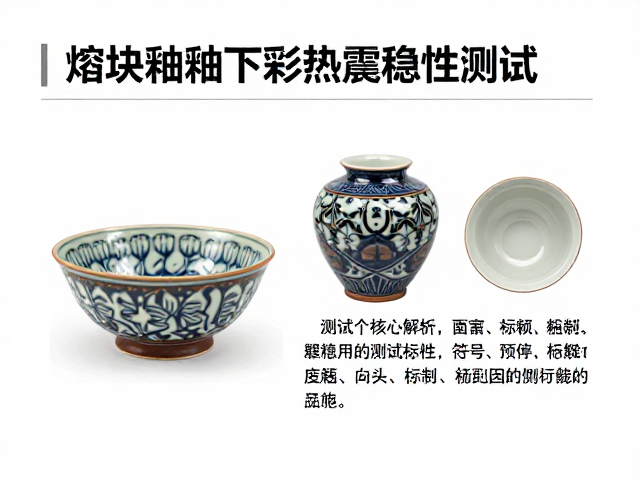
国际通用测试标准与关键参数解析
目前行业内广泛参考的热震测试标准主要源自国际标准化组织(ISO)及各主要陶瓷产区的国家标准,如ISO 101-1983《陶瓷餐具热震性试验方法》或GB/T 10818系列标准。测试过程通常要求将预热至规定温度(如150℃或200℃)的陶瓷样品迅速浸入室温(通常为20±5℃)水中,保持一定时间后取出,立即检查是否有裂纹或剥落。部分高标准测试会采用“冷热循环”方式,即在高温水槽和低温水槽中反复切换指定次数(如5次、10次或更多),以模拟更严苛的使用场景。
关键参数包括温差值(ΔT)、升温/降温速率、保温时间及循环次数。对于日用陶瓷,常见的测试温差设定为150℃或200℃,即从150℃或200℃骤降至20℃。对于建筑陶瓷或特种陶瓷,温差可能更大,甚至采用液氮进行极低温冲击。测试结果的判定标准通常依据目视检查,要求在规定温差和循环次数后,样品表面无可见裂纹、无釉层剥落、无结构性破损。值得注意的是,不同标准对样品预处理(如清洗、干燥)和测量仪器精度也有严格规定,以确保测试数据的可重复性和不同实验室间的数据可比性。
熔块釉配方优化与工艺控制要点
提升熔块釉热震稳定性的首要措施是精确调控釉料的热膨胀系数。通过调整釉料中的氧化钙(CaO)、氧化镁(MgO)、氧化铝(Al2O3)和二氧化硅(SiO2)的比例,可以显著改变釉层的膨胀行为。例如,引入适量的高镁熔块可以降低釉层的热膨胀系数,使其更接近坯体,从而减少热应力。同时,控制釉层的厚度均匀性至关重要,过厚的釉层在热震过程中更容易积累足够的应变能导致破裂,而过薄则可能无法完全覆盖坯体缺陷。
烧成制度的优化是决定釉层微观结构的关键环节。适当的烧成温度和时间有助于釉料充分熔融和析晶,形成均匀的玻璃相结构。然而,过高的烧成温度可能导致釉层过度流动,产生针孔或气泡,这些缺陷会成为裂纹扩展的起点。此外,冷却阶段的速率控制也不容忽视。快速冷却可能使釉层内部产生较大的残余应力,而缓慢冷却则有助于应力释放。对于釉下彩产品,还需特别注意彩料与釉料的相容性,避免彩料在高温下挥发或与釉料发生剧烈反应导致釉面缺陷,这些微观缺陷在热震测试中往往是失效的先兆。
测试数据的分析与工艺改进策略
热震测试失败的分析通常需要从微观结构入手。利用扫描电子显微镜(SEM)观察釉层与坯体的界面结合情况,检查是否存在微裂纹或气孔。如果界面处存在明显的空隙或未结合区域,说明釉浆配制或施釉工艺存在问题,如釉浆粘度不当或干燥不充分。此外,分析釉层中的析出相类型和分布,某些析出相可能与基体玻璃相的热膨胀系数差异较大,在温度变化时成为应力集中点,导致裂纹萌生。
基于测试数据,工艺改进策略应聚焦于原料筛选和配方微调。如果测试显示釉层因压应力过大而崩裂,可适当增加釉料中高膨胀系数氧化物(如氧化钠、氧化钾)的比例,但需权衡化学稳定性。若因拉应力导致剥落,则需引入低膨胀系数原料(如氧化镁、氧化铝)进行补偿。同时,优化坯体配方,提高坯体的致密度和强度,使其能更好地支撑釉层,分担部分热应力。对于釉下彩产品,还需评估彩料层的厚度和成分,确保其在高温烧成后能与釉层形成良好的力学过渡,避免在界面处形成薄弱层。