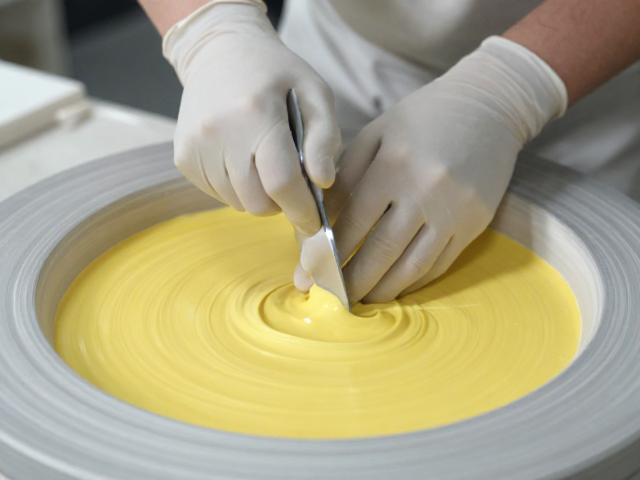
干磨抛光工艺的核心原理与物理机制
干磨抛光并非简单的表面清理,而是一套严密的材料表面改性过程。在陶瓷烧制完成后,釉面往往存在着微观层面的凹凸不平或轻微的橘皮效应,这些瑕疵会干扰光线的反射路径,导致色彩饱和度不足或光泽度发散。通过不同目数的金刚石磨轮或碳化硅磨块对坯体表面进行逐级切削,能够逐步去除釉面最高点的突起,使表面逐渐趋向于理想的光学平面。这一物理去除过程直接决定了光线在陶瓷表面的反射类型,从漫反射向镜面反射过渡,从而激发出色釉料深层的透明感和流动性。
该工艺对环境温湿度及磨具磨损状态有着极高的敏感性。在实际操作中,磨轮的转速、下压力度以及移动速度必须保持动态平衡。过快的转速可能导致釉面过热产生微裂纹,而力度不均则会造成表面波浪纹,彻底破坏色彩的均匀分布。技术人员需要依据釉料的莫氏硬度和烧结密度,精确计算每一道工序的进给量。这种对物理参数的极致掌控,使得原本哑光或半光的釉层能够焕发出类似玻璃般的通透质感,让铁红、钴蓝或铜红等金属氧化物呈现出深邃且纯净的视觉效果。
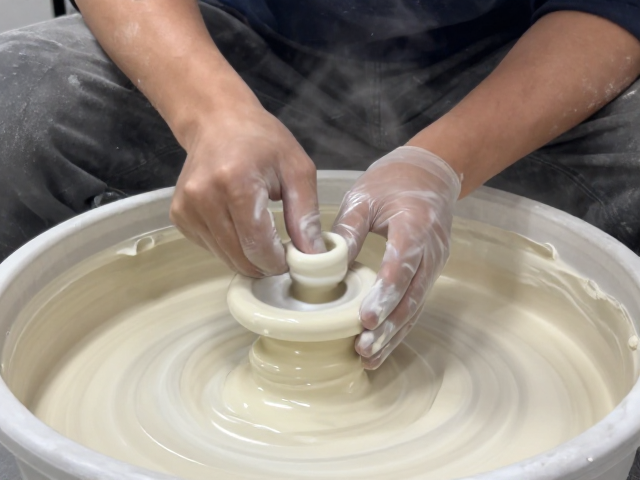
多阶段研磨流程与精度控制
干磨抛光通常遵循严密的阶梯式作业标准,从粗磨去瘤到细磨修光,每一步都承担着特定的物理任务。初期使用高粒度磨盘快速剥离釉面残留的石英颗粒或釉滴,这一阶段主要追求效率,但需严格控制切削深度,避免伤及胎体结构。随后转入中磨阶段,重点在于消除粗磨留下的划痕,此时磨具的切削颗粒更细,表面开始显现初步的光泽。这一过程需要反复检查表面的一致性,确保每一处角落都经过均匀处理,为后续精细抛光奠定平整的基础。
进入精磨与抛光阶段,工艺重心完全转向光学性能的提升。使用极细的抛光膏配合软质抛光轮,对表面进行微观层面的平整化处理。这一环节会去除微米级别的划痕,使釉面达到镜面效果。对于某些特殊效果釉,如结晶釉或流釉,还需要采用非接触式的柔性抛光技术,以保护釉层内部的晶体结构不被破坏。每一个阶段的打磨时间、磨具更换频率以及清洁频率都有严密的记录与规范,确保最终成品的表面粗糙度Ra值控制在极小范围内,从而让光线能够无阻碍地穿透釉层,折射出色釉料最本真的色泽。
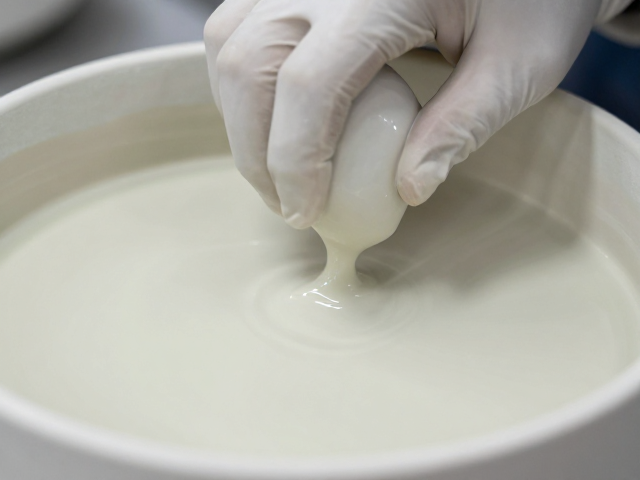
色釉呈现优化的关键技术细节
色釉料的呈色效果与表面光洁度存在着严密的光学关联。当釉面存在微观划痕或凹凸时,入射光会发生散射,导致色彩看起来发灰、发雾,缺乏层次感。通过干磨抛光消除这些微观缺陷后,光线能够像通过透镜一样穿透釉层,在釉层底部发生反射后再次穿透釉面射出。这种全反射和折射效应的增强,使得釉色看起来更加深邃、明亮。特别是对于透明釉下的青花或釉里红,高平整度的表面能显著提升图案的清晰度和色彩的鲜艳度,消除视觉上的浑浊感。
针对不同化学成分的釉料,抛光策略需进行差异化调整。含铅或硼成分较高的低温釉通常较软,抛光时需降低转速和压力,防止釉面发白或产生雾状光泽;而高铝、高硅成分的高温硬质釉则能承受更高的切削力,适合追求极致镜面效果。此外,釉面中的气泡分布也会影响最终观感,均匀的抛光能平衡气泡与釉基的光学差异,避免局部反光不均。技术人员需通过观察光线在釉面的反射斑点形状来判断抛光质量,斑点越集中、越清晰,说明表面平整度越高,色釉的呈现也就越接近设计初衷。
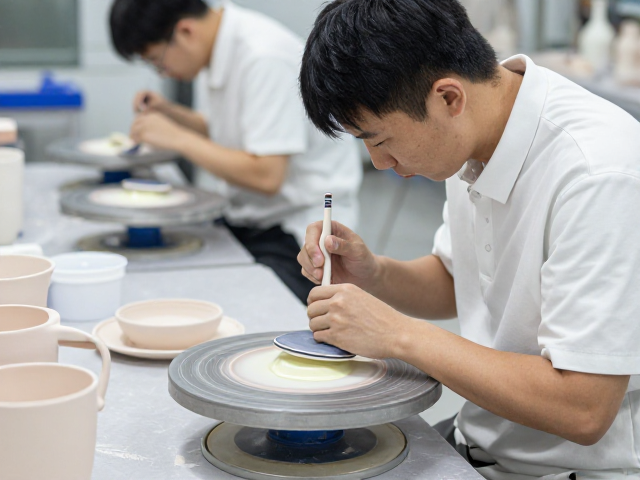
质量控制体系与标准化操作
在陶瓷艺术研究所的生产环境中,干磨抛光的质量评估依赖于严密的视觉检测与仪器辅助。肉眼观察需在标准光源箱中进行,以排除环境光色温对色彩判断的干扰。检查内容包括表面是否有磨痕、色差是否均匀、光泽度是否一致。对于高要求的艺术瓷,还会使用光泽度仪测量60度或75度角的反射光泽值,确保数据落在预设的标准区间内。任何出现波浪纹、橘皮或局部发白的次品,必须立即停止该批次作业,分析是磨具问题还是参数设置失误,并追溯至具体操作人员。
标准化操作流程(SOP)的建立是保证批次间一致性的关键。从磨具的选型、安装、预冷,到打磨时的手势轨迹、停顿点,再到抛光后的清洁与保护,每一个动作都被细化为可执行的标准。例如,规定磨具与釉面的接触角度必须保持在15度至30度之间,移动速度不超过每分钟20厘米,以确保切削力均匀。同时,建立详细的工艺数据库,记录不同釉料配方在不同抛光参数下的表现数据,形成知识库。这种数据驱动的管理方式,使得色釉料的呈现不再依赖个人经验,而是通过严密的工艺纪律实现可复制的高质量输出。