干修坯前期的含水率控制与回软处理
干修坯的核心在于对坯体含水率的精准把控,通常要求坯体含水量控制在10%至12%之间,这个区间既保证了坯体具有足够的硬度以承受刀具切削,又保留了微小的塑性以应对应力变化。若坯体过湿,刀具容易粘刀且表面难以光洁;若过干,则极易在受力瞬间产生贯穿性裂纹。实际操作中,需根据当地气候湿度调整,南方潮湿季节可适当延长晾坯时间,北方干燥季节则需通过覆盖湿布或定期喷雾的方式进行环境保湿,确保坯体内外含水率均匀,避免因干燥不均导致内部应力集中。
回软处理是干修前不可或缺的隐性工序,特别是对于经过长时间自然干燥的粗坯,表面往往形成一层致密的硬化层,直接修坯极易崩口。工匠通常使用细孔喷壶对坯体表面进行均匀喷雾,随后用湿布包裹或放入密闭箱内静置2至3小时,让水分缓慢渗透至坯体表层2至3毫米深处。这一过程必须严格遵循“少量多次、缓慢渗透”的原则,切忌一次性大量浇水导致坯体吸湿过快,造成局部软化过度引发塌陷。通过这种受控的回软,坯体表面能形成一层均匀的“润层”,为后续刀具的顺滑切入提供理想的物理条件。
挖足工艺的重心稳定与形态规范
挖足是确立器物站立稳定性与视觉平衡的关键步骤,其核心逻辑在于降低重心与增加接触面积。在操作时,需先确定器物的中心轴线,使用专用挖足刀或刮板,从底部中心向四周逐步削去多余泥料。对于圈足而言,足墙厚度需严格遵循“上薄下厚”或“均匀过渡”的原则,通常足墙厚度控制在0.5至1厘米左右,具体数值需根据器物的高度和直径比例计算,确保整体重心落在足圈中心受力点上。挖足过程中,刀具切入角度应保持与底面呈30至45度夹角,利用刀具侧刃进行推削,而非垂直下压,这样能有效减少坯体内部的剪切应力,防止足根处开裂。
足形的美观与规范直接影响成品的质量评估,常见的足形包括内卷足、外撇足、平切足等,不同器型对应不同的足部处理方式。例如,梅瓶等高身器物多采用内卷足以增强视觉上的稳重感,而赏瓶则常配平切足以显挺拔。在挖足收尾阶段,需使用细砂纸或湿海绵对足底与足墙连接处进行打磨,消除刀痕与接痕,确保足底平整无翘曲。此外,还需注意足底与器身连接处的“泥线”处理,此处应力最为集中,需用刮板仔细压实、修整,使其过渡自然流畅,避免形成隐蔽的裂纹源。
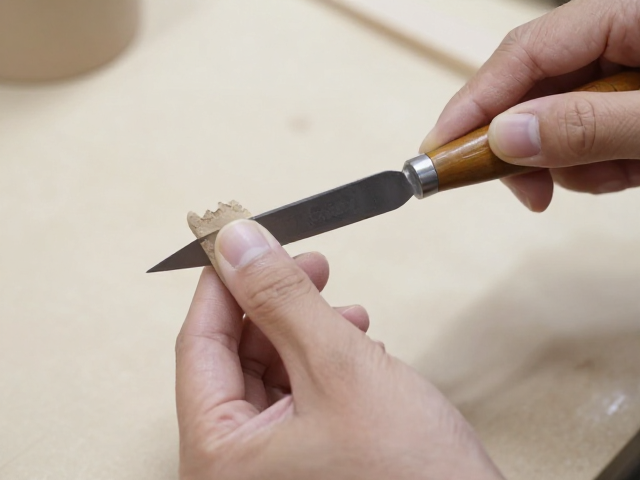
修坯刀具的选择与运刀手法解析
修坯刀具的材质与形状直接决定了坯面的光洁度与细节表现,传统上多选用钢质或合金材质的修坯刀,刀头宽度根据器型大小选择,一般小件选用1-2厘米窄刀,大件选用3-5厘米宽刀。刀锋需保持锋利但不过于锐利,以免切入过深损伤坯体结构。在运刀手法上,核心要领是“顺纹走刀、力度均匀”,刀具应与坯体表面保持较小的倾角,采用推拉式运刀,利用刀具侧刃与坯面的摩擦力进行切削。对于曲面部位,需手腕灵活转动,跟随坯体弧度变化调整刀面角度,确保刀痕连贯一致,避免出现断刀或跳刀现象。
针对不同部位的修坯,运刀手法需有所侧重。器身腹部等大面积曲面,宜采用“推刀法”,刀面平贴坯体,从下至上匀速推削,利于去除多余泥料并形成平滑曲面;器口、器底等转折部位,则需采用“点刀法”或“刮削法”,小幅度、高频次地修整,以精准控制形态细节。在修坯过程中,需时刻观察坯体表面的反光情况,均匀的反光带表明坯面厚度一致且光滑,若出现暗斑或反光不均,往往提示该处厚度不均或存在隐性裂纹。修坯过程中产生的泥屑应及时清理,避免堆积在坯面影响判断,同时保持工作区域的整洁,防止杂质混入坯体表面造成瑕疵。
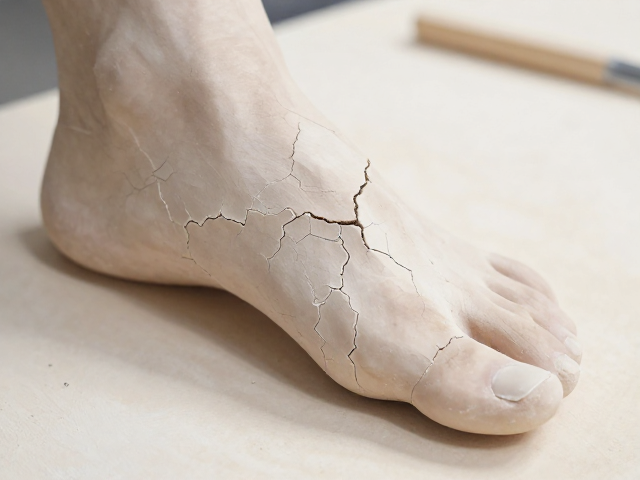
应力释放与防裂环境的温湿度管理
坯体在修坯过程中受到机械外力作用,内部结构会产生新的应力分布,若环境温湿度波动剧烈,极易诱发应力开裂。因此,修坯环境需保持恒温恒湿,理想温度控制在20至25摄氏度,相对湿度维持在50%至60%之间。在高温干燥环境下,坯体水分蒸发过快,表面收缩应力大于内部,易导致“龟裂”;而在潮湿环境下,坯体吸水膨胀,可能导致已修坯面变形或发软。建议使用加湿器或除湿机调节环境湿度,避免将修坯坯体直接暴露在通风口或阳光直射下,防止局部干燥过快。
除了环境控制,坯体自身的应力释放也是防裂的关键。对于大型或厚壁器物,修坯后不宜立即进行下一步工序,需设置“养坯”阶段,将坯体置于阴凉通风处静置24至48小时,让内部应力自然释放。在此期间,需定期检查坯体是否有细微裂纹产生,一旦发现早期裂纹,需及时用稀泥浆进行填补修复,防止裂纹扩展。对于已经出现明显应力纹的坯体,需评估其风险,必要时进行返工处理,不可强行进入后续工序,以免在烧制过程中发生炸裂,造成材料与工时的双重浪费。通过严密的环境管理与科学的应力释放机制,可最大程度降低干修坯过程中的开裂风险,确保成品率。