釉浆流变特性对复杂造型注浆成型的影响机制
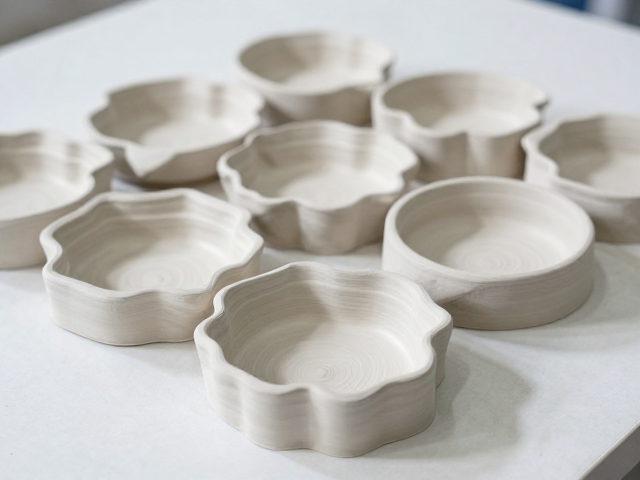
注浆工艺在陶瓷复杂造型生产中的核心难点,在于釉浆流变特性与模具毛细管作用的动态平衡。高岭土、长石、石英等原料的粒径分布直接决定了浆料的屈服应力和塑性粘度,进而影响釉浆向模具细微角落的渗透效率。若浆料触变性不足,注浆过程中易发生沉淀或分层,导致坯体密度不均;而触变性过强,则会导致釉浆在模具内滞留,难以排出多余浆料,形成厚壁或局部堆积。
针对复杂几何结构,需精确控制釉浆的固含量与分散剂比例,以优化其流动性。通过调整羧甲基纤维素钠(CMC)或水玻璃的添加量,可以调节浆料的屈服值,使其在低压注浆下仍能保持均匀的渗透速率。实验数据显示,当釉浆粘度控制在200-500 mPa·s范围内,且屈服应力保持在5-15 Pa区间时,复杂曲面部位的坯体成型完整性显著优于常规参数,减少了因流动停滞导致的缺角或变形现象。
试片成型验证中的缺陷识别与工艺参数调试
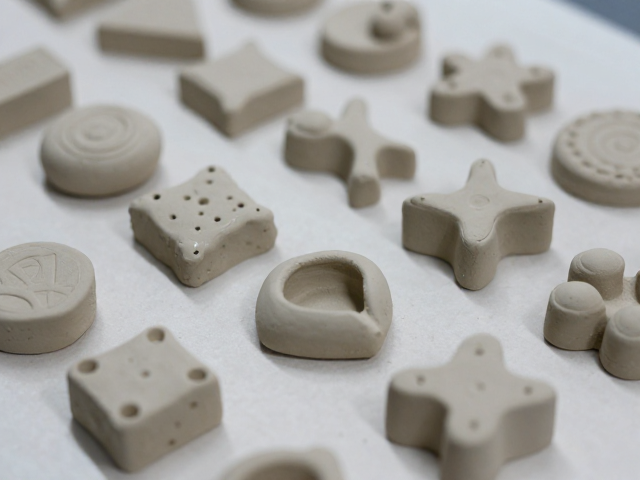
在验证阶段,标准化试片的成型质量是评估工艺稳定性的关键指标。通过制作不同壁厚、曲率半径的对比试片,可以直观暴露注浆过程中的常见缺陷,如气孔、裂纹、分层或厚度不均。气孔多源于浆料搅拌引入的空气或模具排气不畅,需在注浆前进行真空脱气处理,并优化模具排气槽的设计。裂纹则常由坯体收缩应力过大引起,需结合釉浆干燥速率与模具吸水率进行综合计算。
工艺参数的调试需围绕注浆压力、注浆时间及静置时间展开。对于薄壁复杂件,低压慢注能有效减少气泡夹杂,但需延长静置时间以确保坯体充分致密;厚壁件则可采用分段注浆,先注入部分浆料形成初始坯层,排除空气后再注入剩余浆料,以平衡内外收缩应力。通过对比不同注浆时间下试片的含水率分布,可确定最佳脱模时机,避免因过早脱模导致坯体变形,或因过晚脱模导致坯体与模具粘连。
成型优化策略与复杂造型一致性控制
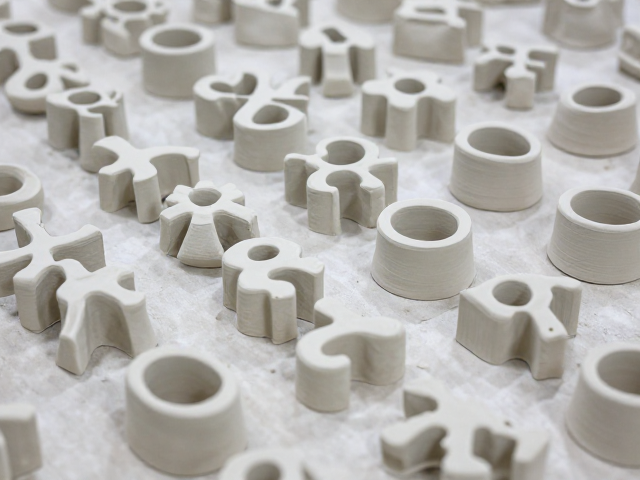
优化复杂造型注浆工艺的核心在于建立严密的模具管理与釉浆循环体系。模具表面的致密度与吸水率均匀性直接影响坯体厚度的一致性,需定期对硅胶模或石膏模进行清洁与活化处理,确保其吸水性能稳定。对于极复杂造型,可采用多腔模具或组合模具设计,通过精确计算各腔室的釉浆流入路径,平衡各部位的注浆速率,减少因流动差异导致的密度梯度。
釉浆的制备与储存管理同样至关重要。采用两级研磨工艺,先粗磨后细磨,并加入适量解胶剂,可显著提高釉浆的稳定性,防止长时间静置后出现离析现象。在生产过程中,实施在线粘度监测与固含量检测,确保每批次釉浆性能一致。通过持续跟踪试片成型后的尺寸精度与表面质量,反馈调整注浆参数,逐步形成针对特定复杂造型的标准化作业流程,提升成品率与产品一致性。