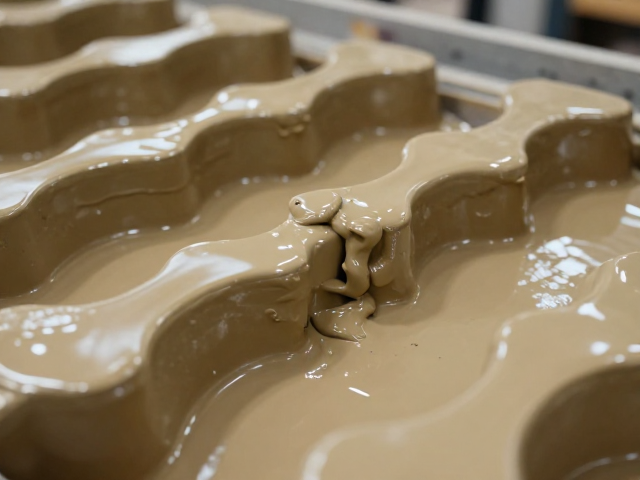
异形构件成型阶段的粘接介质选择逻辑
在陶瓷或复合材料生产环节中,异形构件因几何形状复杂、壁厚差异大,传统干燥工艺极易引发应力集中导致的开裂或变形。泥浆粘接工艺通过引入高粘度、高触性的专用粘接泥浆,替代传统的干点接触或低效胶接方式,显著提升了构件在组装初期的结构完整性。这种泥浆体系通常基于高白度氧化铝或特种硅酸盐基质,配合有机增塑剂与分散剂调配而成,其流变特性需严格匹配异形件的孔隙率与吸水性特征,以确保在堆叠或嵌合过程中形成均匀的连续相,为后续热处理提供稳定的物理基础。
粘接泥浆的微观结构设计直接决定了干燥过程中的水分迁移路径。相较于普通粘结剂,专用泥浆内部形成的三维网络结构能有效束缚自由水,减缓表面水分蒸发速率,从而降低内外干燥速率差引发的内应力。在实际应用中,工程师需根据构件的具体材质(如氧化铝、碳化硅或氮化硅)调整泥浆中的固含量与粒径分布,确保粘接层在干燥初期保持适当的塑性,避免因过早硬化导致结合面产生微裂纹,进而影响整体构件的力学性能。
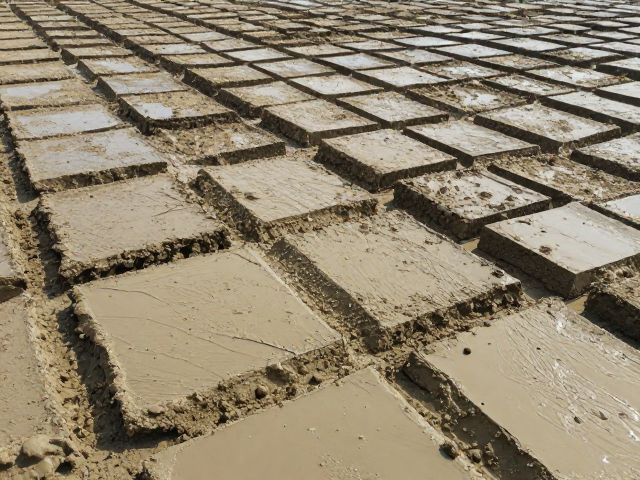
干燥过程中的应力释放与均匀性控制
异形构件在干燥阶段面临的核心挑战是不规则表面导致的热风分布不均,局部过热或通风死角会加速水分流失,造成收缩不一致。泥浆粘接工艺通过优化粘接层的厚度与致密度,充当了应力缓冲层的角色。在程序控温干燥过程中,泥浆层能够延缓水分从结合部位向自由表面的迁移,使得构件整体呈现出更平缓的含水率梯度。这种受控的脱水过程有效抑制了翘曲变形,特别是在处理薄壁与厚壁交接区域时,泥浆提供的柔韧性允许微观结构进行自适应调整,减少了因刚性约束导致的结构性损伤。
为了进一步消除干燥不均,干燥窑内的气流组织需与泥浆粘接特性进行协同设计。通过模拟仿真技术计算异形件表面的对流换热系数,调整喷嘴角度与风速,确保热风能均匀覆盖构件所有曲面。同时,泥浆配方中引入的微孔结构助剂可在干燥后期形成连通的气道,促进内部湿气排出,防止因内部水分滞留导致的“爆芯”或分层现象。这种工艺与设备参数的耦合优化,使得异形构件在经历高温干燥后,尺寸稳定性显著提升,合格率较传统工艺有明显改善。
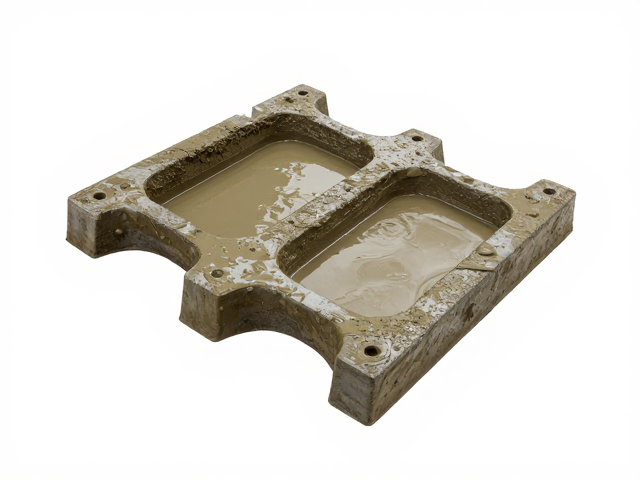
工艺参数标准化与质量追溯体系
实施泥浆粘接工艺需建立严密的参数控制标准,涵盖泥浆制备、涂覆/浇注、固化时间及干燥曲线等关键环节。泥浆的粘度、细度、pH值及固含量需通过在线监测系统实时记录,确保每一批次粘接介质的性能一致性。在涂覆环节,自动化设备需精确控制泥浆的涂布厚度,通常控制在微米至毫米级范围内,过厚会增加干燥能耗并可能引起开裂,过薄则无法提供足够的结合强度。固化时间的设定需考虑环境温度与湿度,确保泥浆在进入干燥窑前达到最佳的初粘状态,避免运输或搬运过程中的结构松散。
建立完整的质量追溯体系是保障工艺稳定性的必要手段。通过在生产线上部署传感器与数据采集模块,记录每个异形构件在粘接、干燥过程中的温度、湿度、时间等关键数据,并与最终产品的无损检测结果(如超声波探伤或X射线检测)进行关联分析。这种数据闭环管理有助于快速定位因泥浆性能波动或干燥参数偏差导致的质量异常,通过反馈机制实时调整工艺参数。长期数据积累还可用于优化泥浆配方模型,预测不同异形结构在干燥过程中的应力分布趋势,为新产品开发提供数据支撑。