釉浆比重的核心定义与测量工具
釉浆比重是决定釉面最终呈色、光泽度以及抗裂性能的关键物理指标,它直接反映了釉料颗粒在水分中的悬浮状态与浓度。在实际生产环境中,比重过高会导致釉层过厚,容易引发剥落或流釉现象;比重过低则会造成釉面薄而发暗,甚至出现针孔、缩釉等缺陷。因此,精确控制釉浆比重是确保陶瓷成品质量一致性的基础步骤。
测量釉浆比重通常采用比重瓶法或专用比重计。其中,比重瓶法因数据更为精准,常被视为实验室标准方法。操作时需使用标准容量的比重瓶,确保瓶内无气泡,并在恒温环境下进行读数。相比之下,工业现场常使用手持式比重计或流量计进行快速检测,虽然便捷性较高,但需频繁校准以应对不同粘度釉浆带来的误差。
熔块釉的配方特性对比重的影响
熔块釉是由天然矿物或化工原料经高温熔融后快速冷却制成的玻璃质材料,其研磨后的颗粒形态及溶解特性会显著影响釉浆的流变性能。由于熔块中通常含有较高比例的助熔剂,其吸水率较低,导致釉浆在相同固含量下表现出较高的粘度。这意味着在调配熔块釉时,若严格遵循通用釉料的比重标准,可能会导致流动性不足,影响施釉均匀性。
针对熔块釉的特性,通常需要将比重控制在相对较高的区间,以维持釉层的厚度。例如,某些高铅或低铅熔块釉在常规生产中的比重范围多集中在1.55至1.65 g/cm³之间。这一范围既能保证釉料在喷釉或浸釉过程中具有良好的悬浮性,又能防止因水分过多导致坯体吸水过快而产生变形。具体数值需根据熔块的细度(通常要求通过325目筛余控制在0.5%以内)进行微调。
复古仿古釉的配方特性对比重影响
复古仿古釉注重表面肌理的自然变化与色泽的深沉感,其配方中常添加大量难熔矿物、着色剂及乳浊剂。这些成分在釉浆中容易沉降,因此需要更高的粘度来维持悬浮稳定性。仿古釉的比重通常高于普通釉料,且对分散剂的依赖度较高,以解决颗粒团聚导致的比重不均问题。
在实际调配中,仿古釉的比重范围多分布在1.60至1.70 g/cm³之间,部分含有大量骨瓷粉或长石的高档仿古釉甚至可达1.75 g/cm³。较高的比重有助于在坯体表面形成较厚的釉层,从而在烧成过程中产生丰富的层次感和微小的裂纹效果。若比重控制不当,过低的比重会导致仿古效果缺失,釉面过于光亮平淡;而过高的比重则可能引起釉层开裂或脱落。
比重计算的标准公式与参数
釉浆比重的计算基于质量与体积的关系,标准公式为:比重 = (釉浆质量 - 空瓶质量) / (同体积水的质量 - 空瓶质量)。在实际操作中,需先称量空比重瓶的质量,再装入一定体积的釉浆称重,装入同体积清水称重。通过对比釉浆与水的质量差,即可得出精确的比重数值。此方法消除了温度变化对体积测量的干扰,提高了数据的可追溯性。
值得注意的是,温度对比重测量有显著影响,水及釉浆的体积会随温度升高而膨胀。因此,所有测量应在标准温度(通常为20℃或25℃)下进行,或使用温度补偿系数进行修正。对于高精度要求的生产环节,建议使用带有温度传感器的数字比重仪,直接读取修正后的比重值,以减少人为计算误差,确保批次间的质量稳定性。
分散剂与电解质在调配中的作用
在釉浆调配过程中,分散剂的选择与添加量直接影响釉浆的流变特性及最终比重。常用的分散剂如硅溶胶、水玻璃或有机高分子分散剂,能够降低颗粒间的范德华力,提高釉浆的悬浮稳定性。适量添加分散剂可以降低釉浆粘度,使得在相同比重下釉浆具有更好的流动性,从而优化施釉效果。
然而,分散剂的过量添加会导致釉浆过度分散,颗粒过细,可能引起干燥后的釉层收缩率增加,甚至产生裂纹。此外,电解质如碳酸钠、硅酸钠等可用于调节釉浆的pH值和絮凝状态,进而微调比重。在实际操作中,需通过小试确定最佳添加比例,确保釉浆在设定比重下保持良好的触变性,既不易沉淀,又便于均匀施涂。
现场调配与稳定性控制技巧
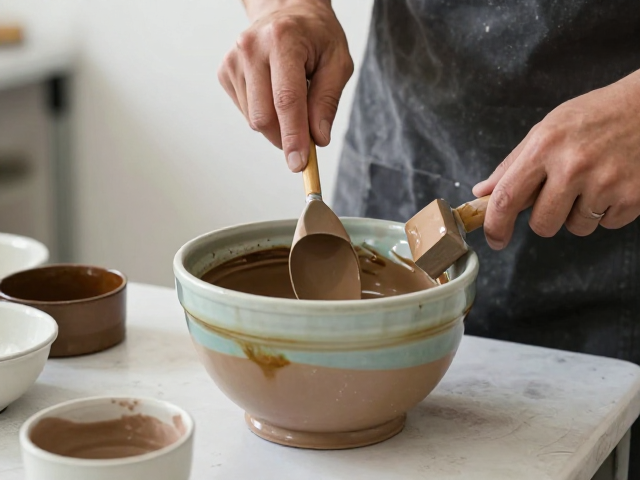
现场调配釉浆时,搅拌时间和方式对比重的一致性至关重要。高速搅拌有助于颗粒均匀分散,但过长时间搅拌可能引入过多气泡,影响比重读数的准确性。建议采用分段搅拌法,先低速混合原料,再高速搅拌至指定时间,静置消泡。静置过程中,需观察釉浆表面是否有结皮或沉淀,必要时进行二次搅拌。
为确保生产稳定性,建议建立严格的批次记录制度,详细记录每次调配的原料批次、环境温度、搅拌时间、静置时间及实测比重。通过大数据分析历史数据,找出比重波动与生产参数之间的关联,逐步优化配方与工艺。同时,定期对测量仪器进行校准,确保每一次比重数据真实可靠,为釉面质量的稳定性提供坚实保障。