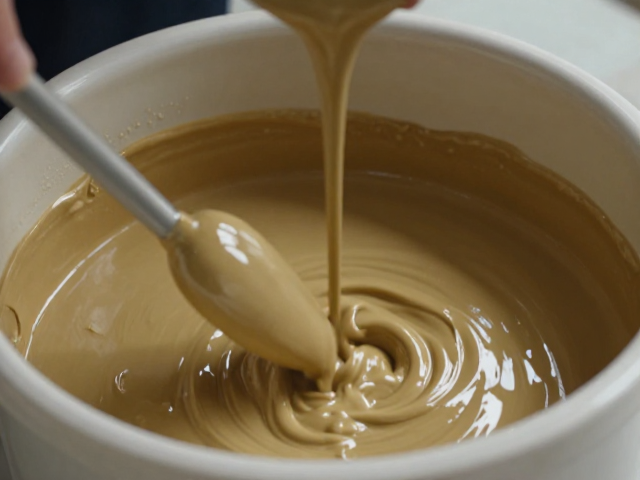
熔块釉料沉降机理与搅拌动力学分析
熔块釉在制备过程中出现沉淀现象,通常源于颗粒间的范德华力作用以及重力沉降效应。当釉料浆料中的固体颗粒粒径分布不均,或细粉含量过高导致比表面积增大时,颗粒容易克服布朗运动产生的分散力,逐渐聚集并下沉。搅拌过程的核心目的在于通过机械剪切力打破这种团聚结构,维持浆料的胶体稳定性。不同粘度的釉浆对搅拌功率的需求存在显著差异,高固含量的釉料需要更强的湍流来防止局部浓度过高,而低固含量的釉浆则需避免过度剪切破坏已形成的分散状态。
搅拌效率直接受搅拌桨叶形状、转速及浸没深度影响。锚式搅拌桨适用于高粘度体系,能贴近容器壁面刮除附着物,防止死角堆积;而涡轮式搅拌桨产生的径向流和轴向流混合,更适合中低粘度浆料的均匀混合。在实际操作中,搅拌时间并非越长越好,过长的搅拌可能导致釉浆中引入过多气泡,影响后续施釉质量。需根据釉料的触变性指数调整搅拌参数,确保浆料在静止状态下能保持一定的悬浮能力,而在流动状态下具备适宜的流动性。
关键工艺参数与设备选型策略
搅拌设备的选型需严格匹配熔块釉的生产规模与物理特性。实验室或小批量生产常采用行星搅拌机,其行星运动轨迹能确保物料无死角混合,转速范围通常在0-100 rpm之间,配合变频调速可精确控制剪切速率。对于工业化大规模生产,立式砂磨机或高速分散机更为常见,这些设备能通过高速旋转的叶轮产生强烈的局部剪切力,有效解团聚。设备的材质选择至关重要,接触釉浆的部分应采用耐腐蚀、耐磨损的材料,如碳化硅或特定工程塑料,以避免金属离子污染釉料,影响最终成品的白度或光泽度。
搅拌过程中的温度控制是维持浆料稳定性的隐形关键。随着搅拌时间的延长,机械能转化为热能,浆料温度升高可能降低粘度,加速颗粒沉降或改变分散剂的溶解平衡。因此,配备夹套冷却功能的搅拌罐能有效控制温升。一般建议将搅拌过程中的浆料温度控制在20-30℃范围内,具体数值需根据分散剂的热稳定性进行调整。若使用有机分散剂,高温可能导致其降解失效,进而引发沉淀;反之,若浆料过冷,粘度增加,搅拌能耗上升且混合效率下降。实时监控浆料温度,结合搅拌转速进行动态调节,是防止沉淀发生的重要手段。
熔融温度曲线的精准调控
熔块釉的熔融温度控制是决定釉面质量的核心环节,其核心在于理解釉料中各组分在高温下的相变行为。熔块烧成温度通常介于1100℃至1400℃之间,具体数值取决于基础釉料的配方体系。例如,含铅熔块(尽管因环保法规已少用)熔融温度较低,而高硼熔块则需更高的温度以确保硼酸盐充分熔融。温度曲线的设定需包括预热段、高温熔融段和保温段。预热段旨在排除结晶水和有机挥发物,防止坯体开裂;高温段需快速达到目标温度,使釉料迅速熔融形成均匀液相;保温段则用于消除气泡,促进晶体析出或液相均匀化。
热电偶的校准与炉膛温度的均匀性是温度控制的技术难点。炉内不同位置的温度梯度可能导致熔块成分不均,产生结石或气泡。现代电熔窑或燃气熔块窑通常配备多区温控系统,通过PID算法精确调节各加热区的功率。实际操作中,需定期使用标准硅钼棒或铂铑热电偶校验炉温,确保显示温度与实际温度一致。此外,升温速率对熔块结构影响显著,过快的升温可能导致釉料表面结壳,内部气体无法排出,形成多孔结构;过慢的升温则增加能耗,且可能导致某些低熔点组分过度挥发。理想的升温曲线应根据熔块批次的热重分析数据进行微调,以实现最佳的熔融效果。
工艺稳定性与质量控制闭环
建立严密的工艺监控体系是防止沉淀和熔融缺陷的根本保障。每批次熔块釉在搅拌前需检测原料的水分含量和粒度分布,原料波动是导致浆料性能不稳定的主要诱因。搅拌完成后,需立即检测浆料的细度、比重和pH值。细度通常通过325目筛网的筛余率来衡量,筛余率过高意味着研磨或分散不充分,易导致施釉后釉面粗糙;比重直接影响施釉厚度,需控制在0.95-1.05 g/cm³之间(具体数值视配方而定);pH值影响分散剂的效能,需维持在碱性范围内以增强颗粒间斥力。
熔融后的熔块需经过急冷处理以形成玻璃态,随后进行研磨和筛分。研磨过程中需严格控制研磨介质(如氧化铝球)的填充率和研磨时间,避免过磨导致细粉过多引发沉淀,或欠磨导致颗粒过大影响熔融均匀性。最终产品需进行试烧验证,观察釉面是否平整、有无针孔、缩釉或发色是否稳定。通过对比试烧结果与工艺参数记录,形成数据反馈闭环,不断优化搅拌转速、浆料浓度及熔融温度曲线。这种基于数据驱动的工艺调整方法,能有效提升熔块釉的生产一致性和产品质量稳定性。