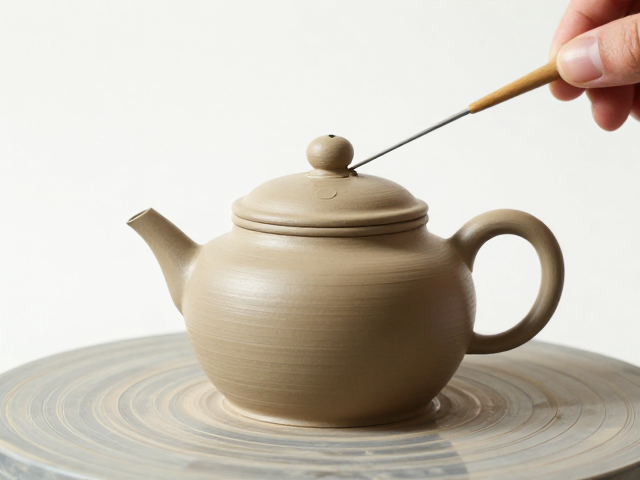
泥料特性对修坯手感的决定性影响
紫砂壶制作中,泥料的颗粒结构与含水率直接决定了修坯时的阻力与成型效果。不同矿层开采的泥料,其含砂量与可塑性存在显著差异。例如,底槽青泥料质地相对细腻,但干燥后硬度较高,修坯时需保持刀具锋利,切削时要控制力度,避免因泥料脆性过大导致崩口或裂纹。相较之下,段泥泥料颗粒较粗,结构疏松,修坯时刀具容易切入,但需特别注意控制修坯速度,防止因泥料支撑力不足造成壶身塌陷或变形。
含水率是修坯工艺中另一关键变量,通常泥坯在阴干至半干状态时进行修坯最为适宜。若泥料过湿,刀具推刮时易出现粘刀现象,导致壶壁厚度不均;若泥料过干,则切削阻力剧增,极易产生静电吸附泥屑,影响壶面光洁度。工匠需通过指尖触感判断泥料状态,当泥坯表面呈现哑光且触感微涩时,即为最佳修坯时机。这一过程没有固定的时间标准,完全依赖于工匠对环境温湿度及泥料特性的经验积累。
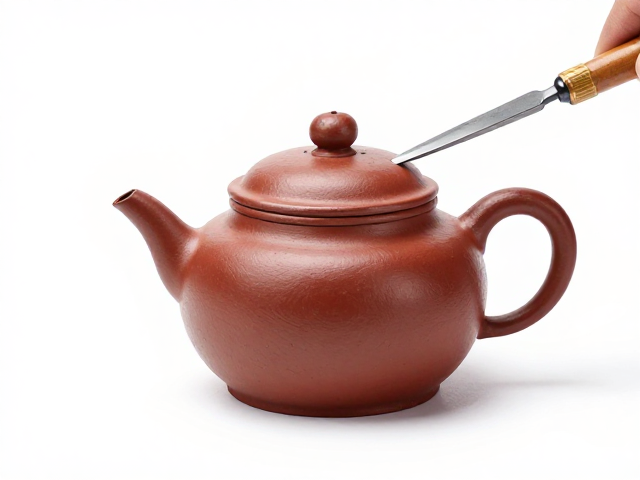
修坯刀具的选择与刃口处理
修坯刀具的材质与形状需严格匹配泥料硬度与壶型特征。传统修坯刀多由高碳钢或不锈钢制成,刃口经过精细打磨,形成不同角度的斜面以适应圆弧面。对于薄胎壶型,需选用刃口较薄、弹性较好的刀具,以便在狭窄空间内进行精细修整;而对于厚胎或大器型,则需使用刃口较厚、刚性较强的刀具,以应对较大的切削阻力。刀具的握持方式也至关重要,通常采用三指握法,通过拇指与食指控制刀具角度,中指提供稳定支撑,确保切削轨迹的平稳。
刃口的锋利程度直接影响壶面的最终质感。钝刃容易拉扯泥料,导致壶面出现细微的毛刺或划痕,增加后期打磨的工作量。工匠需定期使用油石对刀刃进行修整,保持刃口的微观平整度。在实际操作中,修坯刀与壶面的接触角度通常保持在30至45度之间,这个角度既能保证切削效率,又能减少刀具对泥坯的挤压变形。对于壶嘴、壶把等连接部位,需更换小尺寸刀具,通过点削和刮抹的手法,处理泥料交接处的应力集中问题,确保结构牢固且过渡自然。
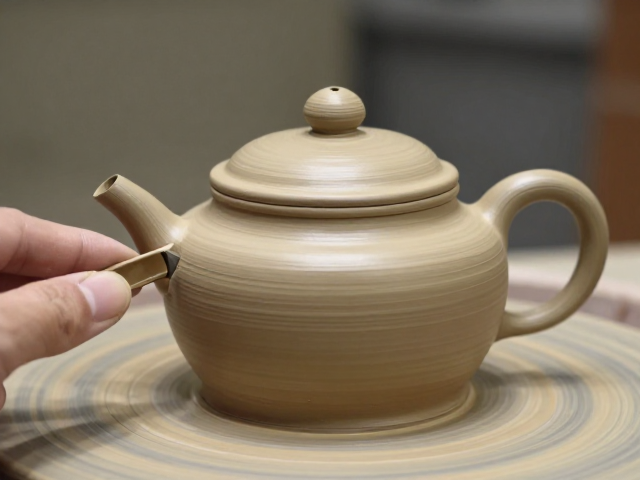
壶身线条的修整与厚度控制
修坯的核心在于对壶身线条的流畅度与整体厚度的精准把控。工匠需手持壶坯,利用手腕的灵活性带动刀具,严格遵循壶型的设计轮廓进行切削。对于光素器,重点在于消除泥料收缩带来的细微凹凸,使壶面达到“光而不亮,润而不滑”的视觉效果。修坯过程中需不断旋转壶坯,从多个视角观察线条的连贯性,确保每一处弧度都符合力学平衡与审美规范。
厚度控制是决定壶壶耐用性与冲泡性能的关键。过厚的壶壁会导致散热过快,影响茶香激发;过薄则易碎且易变形。一般紫砂壶的壁厚控制在2至3毫米之间,具体数值需根据泥料特性微调。工匠在修坯时会定期使用卡尺或目测法检查壶壁厚度,特别是在壶底与壶口连接处,需预留足够的结构强度。对于筋纹器,还需特别注意筋线的深浅一致与对称性,确保每一瓣筋线在修坯后仍能保持清晰的棱角与流畅的曲线,这要求工匠具备极高的空间想象力与手部稳定性。