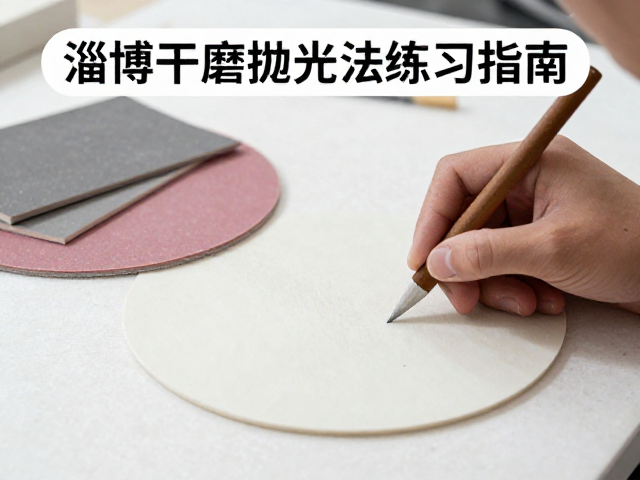
干磨抛光前的基材处理与砂纸选择逻辑
干磨抛光的核心基础在于坯体的致密度与前期打磨的均匀度,这一阶段直接决定了最终釉面的光泽表现与触感。在淄博当地的陶瓷生产实践中,工匠通常会根据坯体的硬度与形状特征,严格筛选从粗磨到精抛的砂纸序列。常用的干磨砂纸涵盖从800目至3000目以上的不同规格,低目数砂纸用于快速去除表面划痕与不平整,而高目数砂纸则负责细微纹理的消除。操作时需保持砂纸与釉面的贴合紧密,避免因受力不均导致局部凹陷或光泽断层。
除了砂纸目数的递进,打磨手法的稳定性至关重要。许多初学者容易陷入只凭感觉施力的误区,实际上,手部的力度控制需要结合腕部的灵活性,采用画圈或直线推拉的方式,确保每一寸表面受到的摩擦力一致。对于带有浮雕或复杂线条的器型,需改用软性垫块包裹砂纸进行局部处理,以应对曲面变化。这一过程没有捷径,只有通过成千上万次的重复练习,才能形成肌肉记忆,精准感知砂纸与釉面接触时的阻力变化,从而为后续的抛光奠定平整无瑕的物理基础。
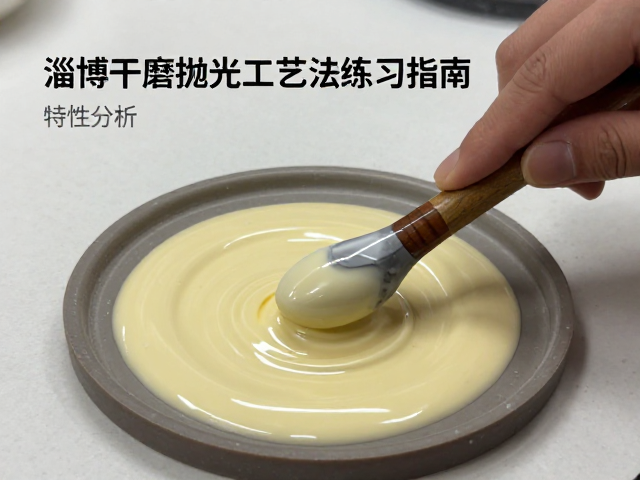
抛光介质的特性分析与涂抹技巧
抛光介质是连接打磨与高光之间的桥梁,淄博地区常用的抛光材料主要包括氧化铈、金刚石微粉以及各类复合抛光膏。氧化铈因其切削效率高且光泽度好,常被用于硬质釉面的最终提亮;而金刚石微粉则因其颗粒硬度极高,能更有效地处理高硬度釉层或修复细微瑕疵。不同介质的粒径分布直接影响抛光后的镜面效果,细颗粒介质能带来如丝绸般的柔和光泽,而稍粗的颗粒则能激发出强烈的反射感。选择合适的介质需依据釉面的烧成温度与釉料配方中的成分比例进行判断。
涂抹介质的手法决定了抛光效果的均匀性。在实际操作中,通常使用柔软的棉布、羊毛轮或专用抛光盘作为载体。将适量介质均匀涂抹于载体表面,避免堆积成团,随后以恒定的速度在器物表面移动。值得注意的是,抛光过程中的温度控制极为关键,过高的摩擦温度可能导致釉面轻微软化甚至产生“橘皮”现象,因此需频繁检查工件温度,必要时暂停冷却。工匠们常采用“少量多次”的原则,随着抛光进程的推进,适时补充介质,保持切削面的活性,直至釉面呈现出预期的明亮度与纯净感。
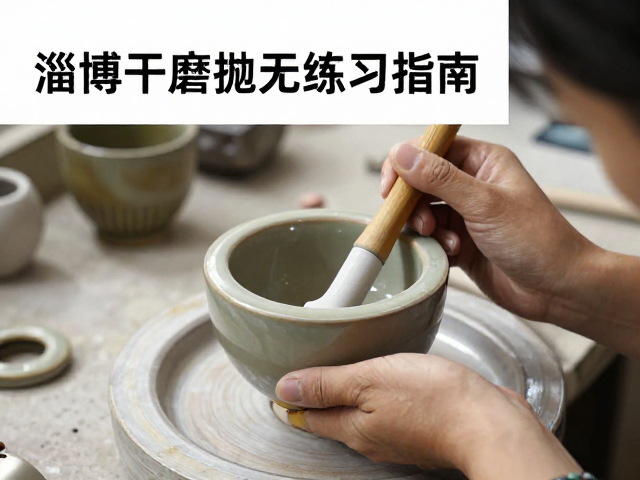
手工抛光中的力度感知与细节处理
手工抛光是一项极度依赖经验与直觉的技艺,其难点在于如何在微观层面平衡切削力与保护釉面完整性。在淄博的作坊中,资深工匠往往能通过指尖细微的触觉反馈,判断当前砂纸或抛光盘对釉面的切削状态。当感觉到阻力突然减小或表面变得滑腻时,通常意味着釉面已接近理想的光洁度,此时需立即减轻力度,避免过度抛光导致釉层变薄或产生晕光。这种对材料状态的敏锐感知,是机械抛光难以完全替代的核心技能。
细节处理是体现干磨抛光工艺水平的关键环节,尤其是对于器物的口沿、底部足圈以及装饰图案的凹陷处。这些区域因受力复杂,极易出现抛光不均或漏抛现象。操作时需改变握持工具的角度,利用工具的边缘或尖端进行精准点射或局部擦拭。对于复杂造型,可能需要定制专用的抛光模具或软垫,以贴合曲面特征。通过反复调整接触点与施力方向,确保每一个微小角落都能达到与主体一致的光泽度,从而提升整体器物的精致感与艺术价值。
常见缺陷的成因分析与修正策略
尽管经过严密的工序控制,干磨抛光过程中仍可能出现雾面、划痕残留或光泽不均等缺陷。雾面现象常由抛光介质颗粒过粗或研磨时间不足导致,修正时需换用更细的抛光介质,并延长抛光时间,同时确保清洁工作彻底,避免残留颗粒干扰后续工序。划痕残留多源于前期打磨不充分或砂纸目数跳跃过大,解决此类问题需回溯至低目数砂纸阶段,重新进行系统性打磨,直至肉眼不可见明显瑕疵后再进入抛光环节。
光泽不均通常与抛光盘压力分布不均或介质涂抹不匀有关。在修正时,需检查抛光设备的稳定性,确保旋转平稳无晃动,同时优化介质的涂抹方式,采用螺旋状或交叉路径进行涂抹,以覆盖更多区域并减少死角。对于局部光泽暗淡的情况,可针对性地对该区域进行局部补抛,但需注意与周围区域的过渡自然,避免形成明显的界限。通过不断记录和分析缺陷产生的具体环节,逐步优化操作流程,是提升干磨抛光成品率的有效途径。