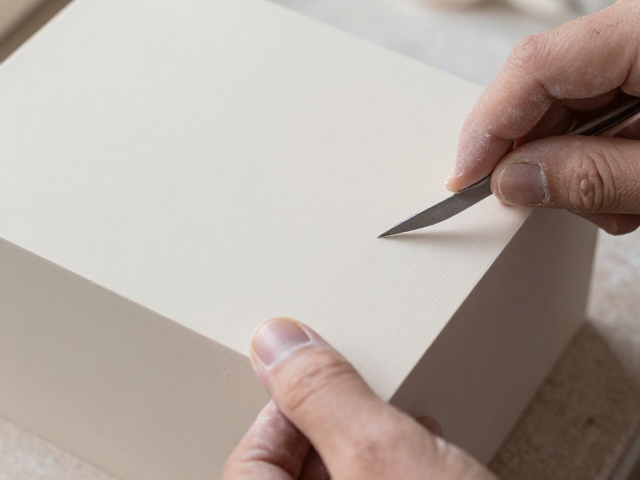
坯体预处理与表面洁净度控制
干修坯刻花前的坯体状态直接决定了后续雕刻的成败,坯体需经过充分的干燥过程,使其含水量降至适宜雕刻的半干或全干状态,通常以坯体触感凉感消失、敲击声音清脆作为判断依据。若坯体过湿,刻刀容易陷入泥层导致线条拖泥带水,失去清晰度;若过干,则极易在刻划过程中产生崩裂或掉渣现象。因此,在正式作业前,必须仔细检查坯体表面,清除附着的灰尘、油污或脱模剂残留,使用柔软的毛刷或压缩空气清理细微缝隙,确保表面无杂质干扰,这是保证刻花线条流畅连贯的基础前提。
表面洁净度不仅影响视觉效果,更关系到釉面成品的最终表现。残留的杂质在高温烧制后可能形成黑点或气泡,严重影响成品质感。对于大型或异形坯体,需特别注意转角和底部等隐蔽部位的清洁,这些区域容易积聚泥浆或灰尘。操作人员在清洁过程中应佩戴无尘手套,避免手部油脂污染坯体表面,同时保持工作环境整洁,减少空气中的悬浮颗粒落入坯体,为后续的精细雕刻提供纯净的操作界面。
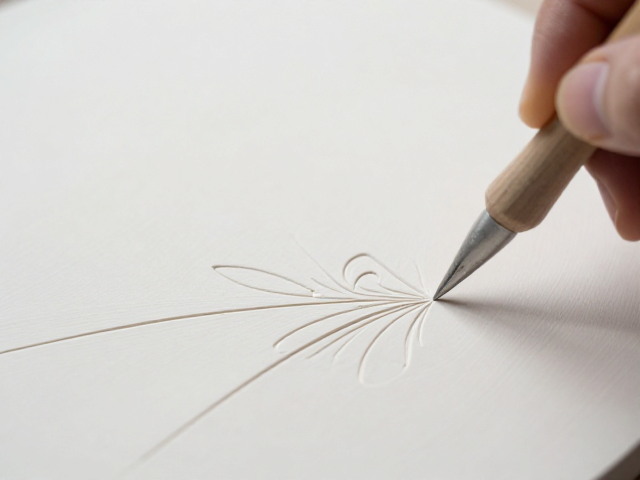
刻花线条的起收笔与深浅控制
刻花工艺的核心在于线条的精准表达,起笔时需保持刻刀与坯体表面呈一定角度,利用刀尖轻轻切入,形成圆润且有力的起始点,避免直接垂直下刀造成坯体压痕或崩口。行笔过程中,手腕需保持稳定,通过手臂带动刻刀匀速移动,确保线条粗细均匀、深浅一致。对于复杂图案,需严格遵循设计稿的线条走向,遇到转折处需微调刀锋角度,保持线条的流畅性,避免出现断节或毛刺。
深浅控制是提升刻花层次感的关键,通常采用“浅刻打底、深刻提神”的原则。第一遍雕刻以浅刻为主,勾勒出图案的整体轮廓和主要纹理,深度控制在0.5至1毫米左右,此时主要目的是确定位置和范围。第二遍雕刻根据设计需求加深局部线条,特别是在阴影或需要突出立体感的部位,可适当增加深度至2毫米以内,但需避免过度加深导致坯体结构脆弱。通过多次叠加雕刻,逐步丰富线条细节,使图案在视觉上更具立体感和艺术感染力。
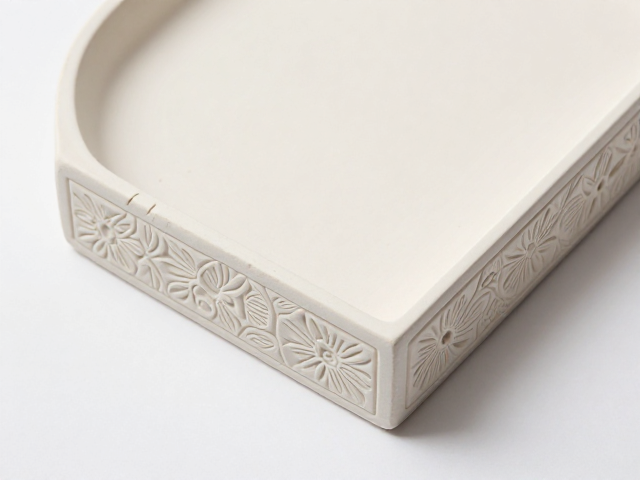
倒角处理的力学分析与边缘修饰
倒角工艺旨在消除坯体边缘的锐利感,提升握持舒适度并防止磕碰损伤,其核心在于对边缘受力结构的合理处理。常见的倒角角度为30至45度,具体角度需根据坯体厚度和用途进行调整。薄壁器皿宜采用较小角度,以保持边缘强度;厚壁器物或器皿口沿则可采用较大角度,以增强美观性和安全性。倒角过程中,需使用专用的倒角刀或砂轮,保持刀具与坯体边缘的接触面平整,避免产生阶梯状或不规则起伏。
边缘修饰需特别注意与刻花区域的衔接。若刻花延伸至坯体边缘,倒角时需预留足够的雕刻空间,避免倒角过度削弱刻花部分的结构强度。对于带有复杂浮雕或镂空设计的坯体,倒角应避开主要受力点和装饰重点,确保图案完整性。操作时,刀具移动方向应与坯体边缘平行,力度轻柔均匀,逐步去除多余泥料,直至边缘呈现光滑过渡的斜面。完成后,需用细砂纸轻轻打磨倒角表面,去除微小毛刺,提升触感细腻度。
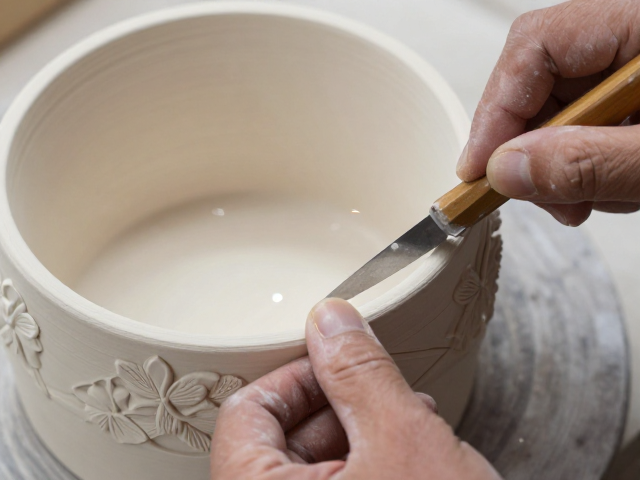
工艺衔接与成品质感提升
刻花与倒角并非孤立工序,二者需紧密衔接以形成统一的视觉语言。刻花完成后,需立即检查线条边缘是否与倒角区域自然过渡,避免出现生硬的分界线。若刻花图案较为密集,倒角时应适当调整刀具角度,使边缘线条与刻花纹理保持和谐的比例关系,增强整体设计的连贯性。此外,坯体在雕刻过程中可能产生细微裂纹或瑕疵,需在倒角前进行修补或打磨处理,确保成品表面无任何可见缺陷。
最终成品质感的提升依赖于每一个细节的精准把控。从坯体清洁、刻花深浅到倒角角度,每一步都影响着最终作品的艺术表现和实用性能。通过严格的工艺标准和精细的操作手法,可以有效提升陶瓷制品的档次和附加值。在实际生产中,建议建立标准化的作业流程,对关键参数如刀锋角度、雕刻深度、倒角尺寸等进行量化记录,以便后续优化和改进。这种系统化的管理方式有助于稳定产品质量,满足不同场景下的使用需求。