修坯前的坯体状态评估与干燥控制
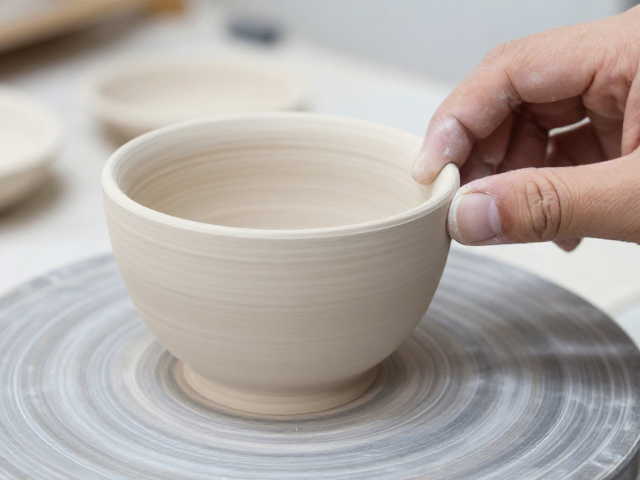
修坯工序的核心在于对素坯含水率的精准把控,通常要求坯体干燥至“皮革硬”状态,即含水率控制在6%至8%之间。这一阶段的坯体既保留了足够的韧性以应对刀具切削,又具备足够的硬度以防止变形或开裂。若坯体过湿,刀具容易粘附泥屑,导致表面出现拉痕或凹陷;若坯体过干,则极易在受力时产生崩角或隐性裂纹,直接影响后续施釉的附着力。
实际操作中,需通过触摸和听觉辅助判断坯体状态。轻轻敲击坯体,声音清脆表明水分适中,若声音沉闷则需继续阴干,若声音尖锐发脆则可能已过干。环境温湿度对干燥过程影响显著,在湿度较高的季节,修坯前需延长自然阴干时间,避免阳光直射导致表面硬化过快而内部含水,从而引发修坯时的“爆边”现象。
修坯刀具的选择与刃口维护
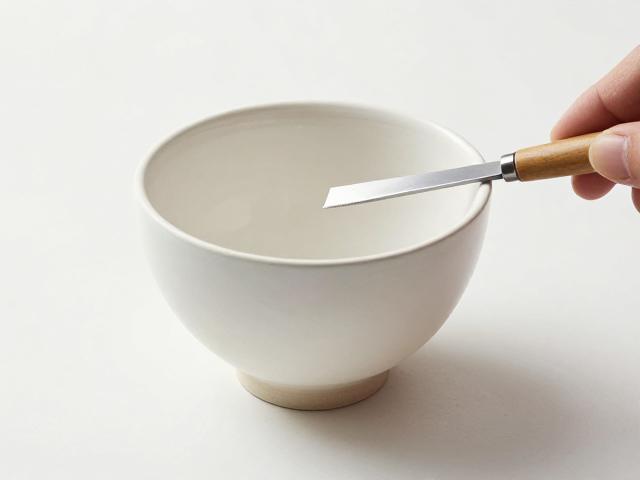
修坯刀具的材质与形状直接决定坯体表面的平整度与光洁度。传统修坯多使用不锈钢片或特制碳钢片,现代工艺中也常采用高硬度合金刀片。刀片厚度通常在0.3至0.5毫米之间,过厚则切削阻力大,难以修整细微弧度;过薄则易弯曲,导致坯壁厚度不均。刀柄的设计需符合人体工学,确保操作者能稳定施力,特别是在处理杯盏内壁等狭窄空间时,刀具的灵活性至关重要。
刃口的锋利程度是修坯质量的关键变量。钝化的刀片会挤压泥料而非切削,导致坯体表面粗糙且易产生毛刺。日常维护中,需定期使用细磨石或油石对刃口进行研磨,保持刃口平直无缺口。对于高精度杯盏,修坯前需检查刀片是否有微小崩口,细微的瑕疵会在坯体表面留下不可修复的划痕。正确的握刀角度通常保持在15至30度之间,利用刀刃侧面而非尖端接触坯体,以实现均匀受力。
杯盏内壁与外壁的切削技法
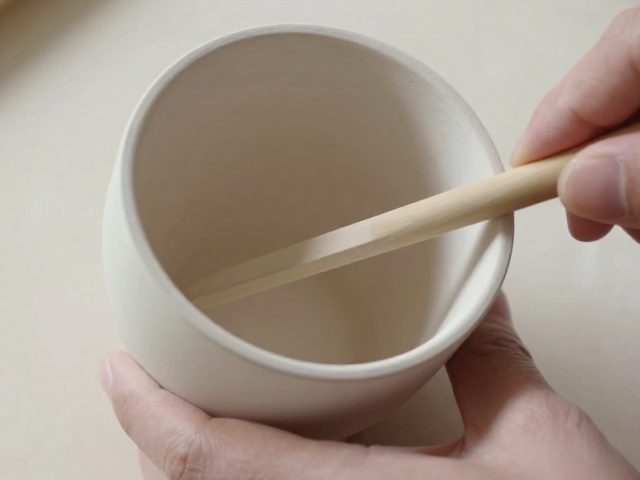
杯盏内壁的修坯主要目的是去除注浆或拉坯留下的接痕与不规则凸起,使内壁光滑以利清洗且不影响茶汤口感。操作时,将坯体固定于转轮或手持稳定,刀片以极小的接触面积向内倾斜切入。切削方向应遵循从底足向口沿的螺旋路径,每次切削厚度控制在0.5毫米以内,避免一次性去除过多导致壁厚不均。对于高足杯或深腹杯,需特别注意底部与腹壁连接处的过渡,此处易因刀具角度不当形成死角或积泥。
外壁修坯则侧重于塑造器型轮廓与保证壁厚一致性。修坯者需围绕坯体匀速旋转,同时保持刀具与坯体表面的相对静止或恒定速度移动。重点监控杯口与底足的厚度,通常杯口略厚以增强强度,底足略薄以减轻重量并便于摆放。在修整口沿时,刀片需轻微外撇,形成圆润或微翘的唇边,这不仅提升握持手感,也是工艺精细度的直观体现。整个过程中,需不断用软布清理切削产生的泥屑,防止泥屑嵌入坯体表面造成二次损伤。
修坯后的表面清理与施釉前准备
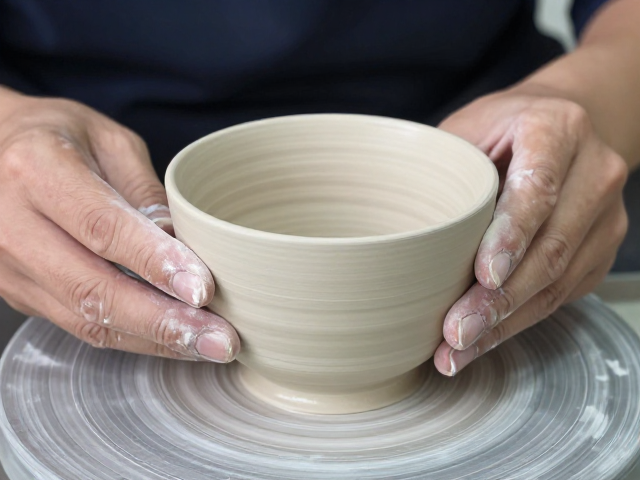
修坯完成后,坯体表面残留的细微泥屑和粉尘必须彻底清除,否则会在施釉后形成针孔、缩釉或黑点等缺陷。传统方法使用猪鬃刷或软毛刷轻轻扫去浮尘,对于高精度器物,可采用压缩空气吹扫,但需控制气压,避免气流过强导致坯体结构松散。清理过程中严禁用水直接冲洗已修坯的素坯,以免破坏坯体表面的致密层,影响吸釉率。
在确认坯体洁净且干燥后,需进行的目视与触感检查。检查项目包括壁厚是否均匀、内壁是否光滑无划痕、口沿是否圆润无崩缺、底足是否平整无歪斜。对于存在轻微瑕疵的坯体,若瑕疵不影响整体结构且位于非可视区域,部分工艺允许用极细砂纸轻微打磨修复,但需谨慎操作以免改变坯体厚度。确认无误后,将坯体置于洁净的干燥架上,等待进入施釉工序,确保从修坯到施釉的时间间隔不超过合理范围,防止坯体因长时间暴露吸附过多湿气或灰尘。