干修坯工艺的核心机理与物理特性
干修坯是指在金属旋坯成型后,当坯料处于干燥或半干燥状态时,通过专用刀具对坯体表面进行切削、修整和光亮的二次加工过程。与传统的湿修或热修相比,干修坯利用材料在低温或室温下的塑性变形特性,通过刀具与坯体表面的高频接触,消除旋坯过程中留下的刀痕、褶皱及厚度不均现象。这一工艺的关键在于对坯料含水率或温度的精确控制,通常要求坯体具有足够的刚性以承受切削力,同时保留一定的延展性以防止开裂。在现代精密瓶体制造中,这种工艺能够显著提升瓶身的几何精度和表面光洁度,为后续的喷涂、电镀或丝印提供理想的基底。
该工艺的物理基础依赖于金属或复合材料在旋坯后的残余应力分布。旋坯过程中产生的冷作硬化效应使得材料表面硬度增加,干修坯通过去除表层硬化层,释放内部应力,从而改善材料的整体力学性能。在实际操作中,修坯刀的角度、进给速度以及切削深度需要根据瓶体的曲率半径和壁厚进行动态调整。这种精细的物理交互作用,使得瓶体在经历后续热处理或成型工序时,能够更好地保持形状稳定性,减少因应力释放导致的变形风险。
现代机械旋坯瓶体的工艺适配性分析
现代机械旋坯技术正朝着高精度、自动化和复杂曲面成型的方向发展,干修坯工艺在此背景下展现出独特的适配优势。对于高硬度合金或复合材料制成的瓶体,传统旋坯难以一次性达到理想的表面质量,干修坯作为精整工序,能够有效解决厚壁件或异形瓶体的表面缺陷问题。通过优化刀具路径和切削参数,干修坯能够处理旋坯后留下的微小波纹,使瓶体内外表面达到镜面效果或指定的粗糙度标准。这种工艺特别适用于对外观要求极高的高档酒瓶、化妆品瓶以及工业特种容器。
在自动化生产线上,干修坯工艺与数控旋坯机实现了无缝对接。现代设备配备高精度传感器和自适应控制系统,能够实时监测切削力和刀具磨损情况,自动调整修坯参数。这种智能化集成不仅提高了生产效率,还降低了人为操作带来的误差。对于大批量生产的标准化瓶体,干修坯工艺能够保持一致的质量稳定性,确保每一批次产品的尺寸公差和表面质量符合严格的标准。此外,干修坯还可以与其他表面处理技术相结合,如激光清洗或等离子处理,进一步提升瓶体的耐腐蚀性和附着力。
工艺参数优化与质量控制策略
干修坯工艺的效果高度依赖于关键工艺参数的设定,包括刀具材质、切削速度、进给率和切削深度等。刀具材质通常选用硬质合金或金刚石涂层,以确保在高强度切削下的耐磨性和锋利度。切削速度的选择需考虑材料的热敏感性,过高的速度可能导致局部过热,影响材料性能;过低的速度则会降低生产效率并增加刀具磨损。进给率和切削深度的优化则需在表面质量与加工效率之间找到平衡点,通常采用小切深、高频率的修坯策略,以逐步去除多余材料,获得平滑的表面。
质量控制是干修坯工艺中的核心环节,需建立严密的检测体系。在线检测系统可利用激光轮廓仪或视觉检测技术,实时监测瓶体的表面粗糙度和几何形状,及时发现并修正偏差。离线检测则包括尺寸测量、表面缺陷检查和力学性能测试,确保产品符合设计规范。通过大数据分析技术,对历史生产数据进行挖掘和分析,可以识别工艺参数与产品质量之间的关联,进一步优化工艺窗口。此外,定期维护和校准修坯刀具,保持刀具刃口的完整性,也是保证产品质量稳定性的重要措施。
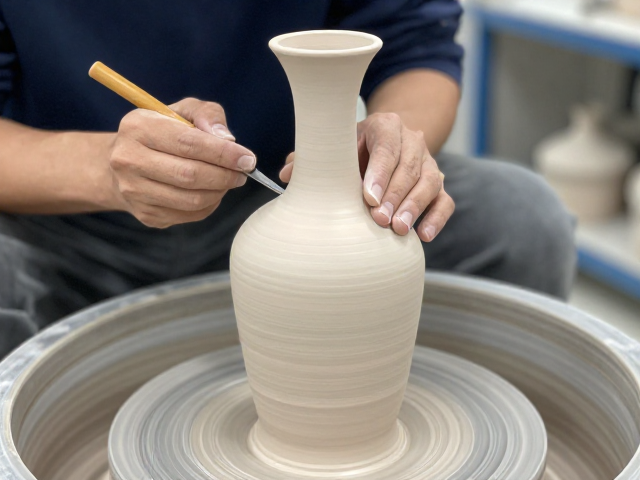
技术应用案例与行业实践
在高端白酒瓶制造领域,干修坯工艺已被广泛应用于玻璃和陶瓷瓶体的精整。某知名玻璃制品企业通过引入高精度数控干修坯设备,成功解决了异形瓶在旋坯后表面波纹问题,使产品表面粗糙度Ra值降至0.1微米以下,显著提升了产品的视觉美感和手感。该案例中,企业通过优化修坯刀具的角度和切削参数,减少了材料损耗,提高了成品率。同时,干修坯工艺还有效控制了瓶体的壁厚均匀性,确保了瓶身在灌装和运输过程中的结构稳定性。
在工业特种容器制造中,干修坯工艺同样发挥着重要作用。某金属容器制造商利用干修坯技术处理不锈钢旋坯瓶体,成功消除了旋坯过程中的应力集中现象,提高了瓶体的抗疲劳性能。通过精确控制修坯深度和表面光洁度,瓶体在后续焊接和热处理过程中表现出优异的尺寸稳定性,减少了变形和开裂风险。这一实践表明,干修坯工艺不仅提升了产品的外观质量,还增强了产品的内在性能,满足了高端市场对高品质容器的需求。