釉浆流变特性与解胶剂作用机理
复杂造型陶瓷制品在注浆成型过程中,釉浆的流变性能直接决定了其填充模具的能力与成型质量。解胶剂通过吸附在陶瓷颗粒表面,增加颗粒间的静电斥力或空间位阻效应,从而破坏浆料的絮凝结构,显著降低粘度并提高流动性。对于薄壁、异形或带有复杂内腔的模具,浆料必须具备优异的触变性,即在静置时保持一定的结构强度以防止沉降,而在注浆压力下迅速降低粘度以充满型腔。
选择合适的解胶剂需基于原料的化学特性进行匹配。硅酸锆、氧化铝或高岭土等原料表面电荷特性各异,聚羧酸盐类、聚丙烯酸铵或水玻璃等解胶剂的效果因原料成分不同而存在显著差异。通过测定浆料的粘度-浓度曲线及屈服应力,可以精准判断解胶剂的添加临界点。过量添加会导致浆料过度分散,引发粘度回升或稳定性下降,因此建立基于原料特性的解胶剂选型数据库是解决复杂造型注浆难题的基础。
解胶剂添加策略与工艺参数优化
解胶剂的添加方式直接影响分散效果,通常推荐采用分批添加或预溶解后加入的策略。将解胶剂溶于去离子水或部分工艺水中,再与釉浆混合,能确保其在浆料中均匀分布,避免局部浓度过高导致的团聚现象。添加顺序也至关重要,一般在球磨初期或浆料细度达到规定目数后加入,有助于解胶剂分子充分渗透至颗粒表面,发挥最佳分散效能。
搅拌时间与转速是决定分散均匀性的关键变量。过短的搅拌时间无法使解胶剂完全吸附,而过长的搅拌或过高转速可能导致浆料中引入过多气泡,影响注浆密度。建议通过实验确定最佳搅拌时间,通常以浆料粘度稳定且无明显气泡产生为判据。此外,控制浆料的固含量与温度波动,有助于维持解胶剂活性的稳定性,确保每一批次浆料的流变特性一致,为复杂造型的稳定生产提供保障。
注浆过程中的应力控制与防裂机制
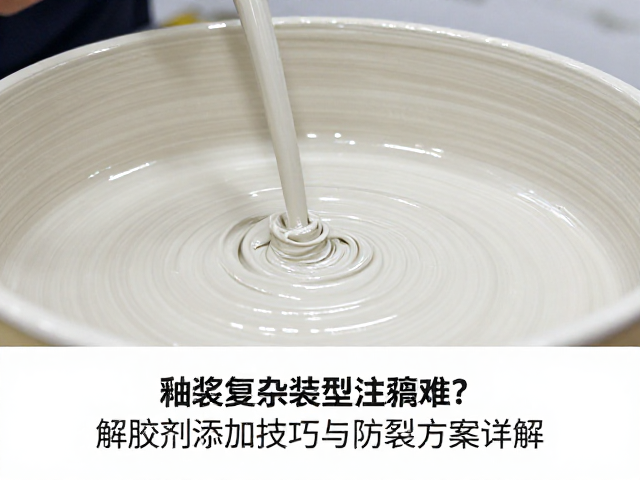
复杂造型在脱模过程中极易因应力集中产生裂纹,这主要源于坯体各部位干燥收缩不均或脱模阻力过大。注浆时应严格控制注浆压力与时间,避免局部浆料堆积或收缩差异过大。对于壁厚变化较大的部位,可采用分段注浆或真空注浆方式,减少气泡残留和应力集中。脱模时机需根据坯体强度与模具吸水性精确计算,过早脱模易导致变形,过晚则增加脱模阻力引发开裂。
防裂方案需从浆料配方与成型工艺两方面入手。在浆料中加入适量粘结剂或增塑剂,可提高湿坯强度,减少脱模时的机械损伤。优化模具材料与表面处理,如使用硅胶模或经过特殊处理的石膏模,可降低脱模摩擦力。同时,控制成型环境的温湿度,减缓坯体表面水分蒸发速度,使干燥过程更加均匀,有效抑制因收缩应力不均导致的裂纹产生。
干燥工艺调控与缺陷预防
干燥是注浆成型后最易产生缺陷的环节,快速或不均匀的干燥会导致坯体开裂、变形或分层。对于复杂造型制品,应采用梯度干燥策略,初期保持较高湿度以减缓表面水分蒸发,后期逐步降低湿度促进内部水分排出。强制通风需避免直吹坯体表面,以防局部干燥过快形成应力集中。
干燥设备的温度曲线设置需根据坯体厚度与造型特点进行个性化调整。对于薄壁或异形部位,应设置较低的温度起点和较长的恒温阶段,确保水分均匀迁移。实时监控干燥过程中的坯体含水率变化,及时调整干燥参数,可有效预防开裂。此外,保持干燥室内的空气清洁,避免粉尘附着影响坯体表面质量,也是保证复杂造型陶瓷成品率的重要措施。