泥条盘筑:手工成型的核心技法与纹理逻辑
龙泉青瓷的制作中,泥条盘筑法保留了传统手工成型最质朴的韵味,其核心在于将揉练好的瓷泥搓制成粗细均匀的泥条,再通过层层叠加盘旋构建器型。这种工艺不依赖机械旋转,而是完全依靠匠人的指尖触感与力度控制,使得器物在成型过程中能够保留自然的手作痕迹。泥条之间的接合处需要经过严密的抹压与修整,既要保证结构紧密以防烧制开裂,又要通过特殊的刀法保留或弱化接痕,从而形成独特的纵向肌理。这种肌理在施釉后往往呈现出深浅不一的光影变化,是区别于机械化拉坯作品的重要视觉特征。
在实际操作层面,泥条盘筑对泥料的可塑性要求极高。泥条需保持适宜的湿度,过干则难以粘合,过湿则易塌陷。匠人通常采用“上收下放”或“等径盘旋”的手法,根据器物的轮廓需求调整泥条的排列密度与倾斜角度。对于壶、瓶等带有复杂曲线的器型,匠人需精准计算每一层泥条的高度与弧度,确保重心稳定。此过程无法像拉坯那样快速成型,往往需要数日甚至更长时间的分层堆叠与间歇性干燥,以便在每一层定型后再进行下一层的作业,这种时间成本直接决定了作品的独特性与艺术价值。
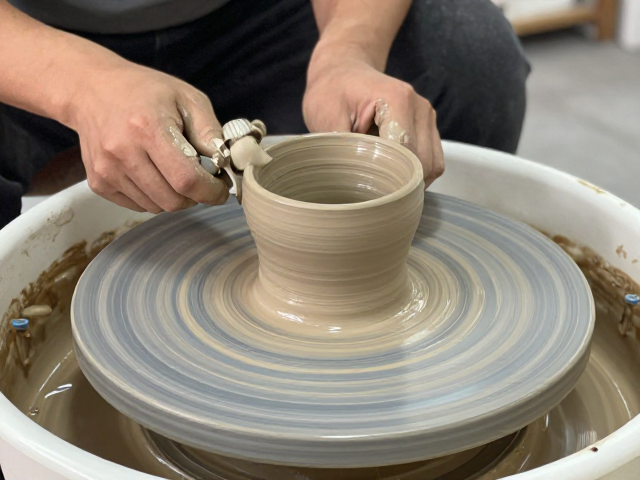
陶轮辘轳车:旋转力学下的成型艺术
陶轮辘轳车是龙泉青瓷标准化生产与精细化成型的关键工具,其运作原理基于旋转惯性与离心力的平衡。传统的辘轳车由木质或金属转盘、主轴及脚踏或手摇驱动装置组成,转盘在旋转过程中保持绝对的水平与平稳,这是成型成功的基础。匠人坐在车前,双手沾水与泥浆,将团泥置于转盘中心,通过脚部控制转速,手部感知泥料在旋转中的张力。这一过程被称为“开眼”与“定中心”,是后续所有成型动作的前提,任何微小的偏差都会在旋转放大下导致作品报废。
随着转速的提升,匠人利用双手拇指与食指形成的“指窝”逐步向内挤压,使泥料向上延展形成器壁。这一阶段对力度分布极为讲究,内外手需形成对称的推力,既要克服泥料的重力,又要应对旋转带来的离心力。随着器壁逐渐变薄,匠人会不断调整手掌与泥壁的角度,通过“提筒”动作增加高度,或通过“扩腹”动作增加宽度。在这个过程中,泥料内部的空气必须被彻底排出,否则在高温烧制时极易膨胀爆裂。辘轳车工艺的优势在于能获得壁厚均匀、线条流畅的器物,尤其适合批量制作规格一致的生活用瓷或标准器皿。
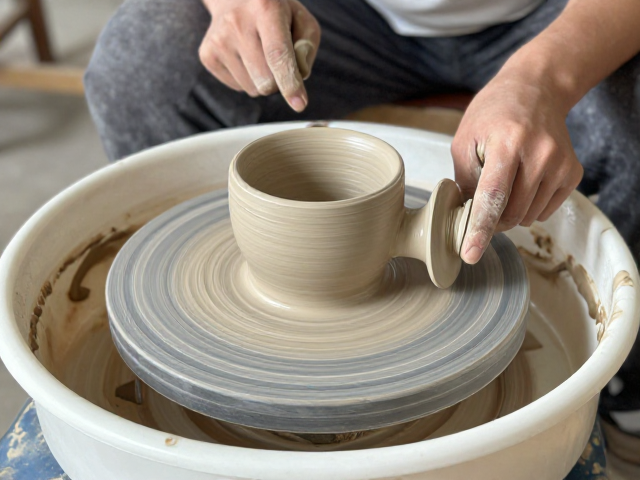
工艺对比与器型表现的从属关系
泥条盘筑与陶轮辘轳车在器型表现上有着截然不同的从属逻辑。泥条盘筑更倾向于塑造具有雕塑感或异形结构的器物,其优势在于能够突破旋转对称的限制,创作出口径不规则或带有复杂附件(如堆塑、贴花)的器型。在这种工艺下,器物的形态往往带有强烈的主观表达色彩,每一处转折都蕴含着匠人的即时判断。相反,陶轮辘轳车则严格遵循旋转对称的美学原则,其生成的器型线条流畅、圆润,强调几何形态的完美与视觉上的平衡感。两者并非完全独立,现代龙泉青瓷制作中,常出现先通过辘轳车拉出版底,再结合泥条盘筑进行颈部或腹部修饰的混合工艺,以兼顾效率与艺术表现。
在成品率与稳定性方面,两种工艺面临着不同的风险点。辘轳车成型因受力均匀,若泥料处理得当,其结构稳定性较高,但在快速成型中若遇泥料含水率不均,极易产生层裂。泥条盘筑则对干燥过程极为敏感,由于泥条之间存在大量接缝,若干燥速度不一致,接缝处极易产生隐性裂纹,这些裂纹在烧制前难以察觉,直到高温下才可能引发结构性崩塌。因此,使用泥条盘筑工艺的作品,往往需要经过更长时间的阴干与严密的检查,以确保每一处接合部在烧制前处于绝对稳定状态。
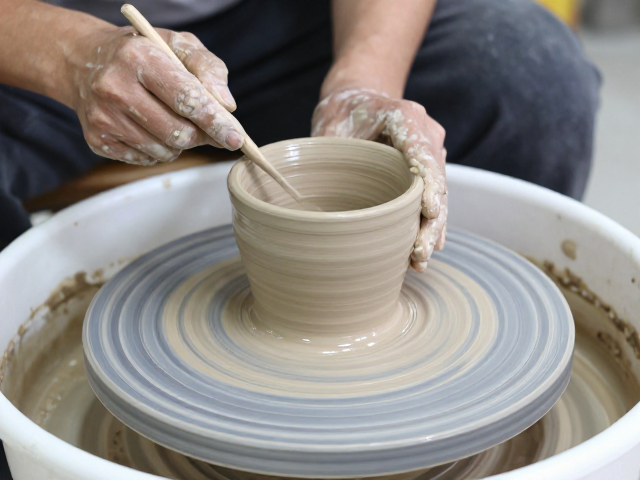
釉层结合与烧制前的关键处理
无论采用何种成型工艺,在进入施釉环节前,器物表面的处理直接影响着最终釉面的质感。对于辘轳车成型的器物,由于表面较为光滑,通常只需进行简单的修坯,去除多余泥料并打磨平整,以便釉料均匀附着。而对于泥条盘筑的器物,匠人需仔细打磨泥条接缝处,使其与器身融为一体,避免接缝处在施釉后出现凹陷或积釉过厚的现象。这一阶段的修整工作极为精细,往往需要使用各种形状的修坯刀,根据器物的弧度反复刮削,直至表面达到指定的平滑度或保留特定的手工肌理。
施釉过程中,两种工艺成型的器物对釉浆的吸附性表现各异。辘轳车器物因表面致密,吸釉速度快,常采用多次浸釉或荡釉的方式,以控制釉层厚度,防止流釉或釉泪。泥条盘筑器物因表面可能存在微小的孔隙或纹理,吸釉特性较为复杂,需根据泥条处理的精细程度调整釉浆浓度与浸泡时间。釉层的厚度直接影响龙泉青瓷“千峰翠色”的视觉效果,过厚则釉色深沉发黑,过薄则色泽浅淡。匠人需凭借经验,在釉浆中反复测试,确保釉层在烧制后能呈现出温润如玉、透明感与厚度并存的理想状态。