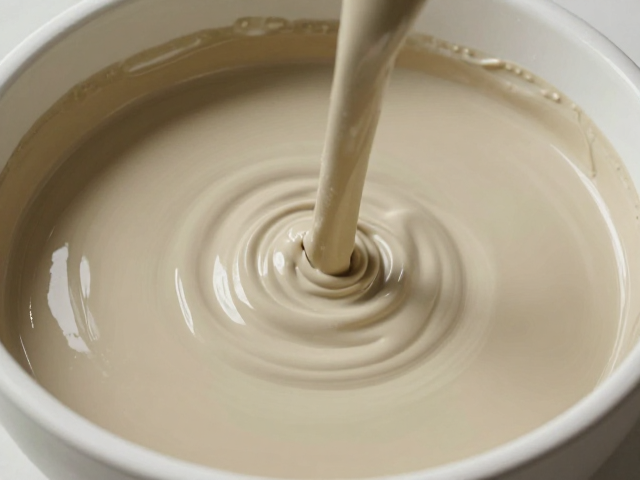
原料预处理与浆料稳定性控制
熔块釉在素烧坯体上的发色均匀性,往往始于浆料制备阶段的物理状态管理。不同批次的熔块原料在吸水率和粒度分布上存在天然差异,若直接加水搅拌,极易因分散不均导致局部成分偏析。实际操作中,需严格控制球磨时间与细度,确保釉料细度通过100目筛网的残留物低于0.5%,并通过添加适量的解胶剂(如硅酸钠或碳酸钠)调节浆料粘度,使其稳定在1.8-2.2 Pa·s之间,从而防止釉浆在陈腐过程中出现沉淀或分层现象。
浆料的陈腐过程对发色一致性起着决定性作用,这一步骤能有效促进釉料颗粒表面的水化反应,提高悬浮稳定性。建议将制备好的釉浆置于密闭容器中陈腐至少24小时,期间需定期搅拌以防板结。在施釉前,必须使用粘度计和比重计对釉浆进行双重检测,确保每次施釉的浆料参数处于同一标准区间。若发现浆料流动性异常或含有硬块,应立即重新过筛或补加适量去离子水调整,避免因浆料状态波动直接导致烧成后釉面出现云斑或色差。
施釉工艺参数的精准调控
施釉环节的厚度一致性是决定熔块釉发色均匀的核心变量,过厚或过膜的釉层在熔融过程中会发生对流,导致着色剂分布不均。采用浸釉法时,需严格控制坯体入釉速度和出釉速度,通常保持匀速提起,利用重力自然流挂形成均匀釉层;若使用喷釉,则需调整喷枪气压与喷距,确保釉料雾化颗粒细密且覆盖均匀,单次喷覆厚度建议控制在0.1-0.3mm范围内,避免局部堆积。
坯体的吸水率对釉层厚度有着直接的映射关系,吸水率波动会导致吸釉量不一致,进而引发色差。施釉前需检测素烧坯体的吸水率,理想区间应稳定在3%-5%之间。若坯体吸水率过高,釉层会变厚且易产生针孔;若吸水率过低,釉层附着力不足且偏薄。对于吸水率不稳定的坯体,可通过预浸水处理或调整釉浆浓度进行补偿,确保每一片坯体在施釉过程中吸收的釉浆量保持高度一致,从而从物理层面消除因釉层厚度差异导致的视觉色差。
烧成曲线与窑炉气氛管理
熔块釉的熔融与显色高度依赖于烧成曲线的的精确执行,升温阶段的排碳与氧化反应必须充分,否则残留有机物会在高温下产生黑点或导致釉面起泡,破坏发色纯净度。在低温阶段(室温至600℃),需设置较慢的升温速率,确保坯体内的水分和有机杂质充分排出。进入高温阶段(1000℃以上)时,升温速率可适当加快,但必须精确控制最高温度,熔块釉的熔融温度范围通常较窄,温度波动超过±5℃都可能引起釉面流动性的剧烈变化,导致流釉或积釉,形成明显的色差带。
窑炉内的气氛稳定性直接影响金属氧化物着色剂的呈色状态,氧化气氛与还原气氛对铁、铜等呈色元素的价态影响显著。在烧成过程中,需实时监控窑内氧含量,保持微氧化或规定的弱还原气氛稳定。对于使用熔块釉的产品,由于熔块中已包含助熔剂,其熔融过程对气氛的敏感度略高于长石釉,但仍需避免气氛剧烈波动。冷却阶段同样关键,快速冷却可固定釉面结构,防止析晶导致的颜色浑浊,而缓慢冷却可能导致某些成分重新结晶产生色差,因此应根据釉料配方特点,设定合理的降温曲线,确保釉面在冷却过程中保持结构均一。