干修坯的核心定义与工艺阶段
干修坯是陶瓷制作中在坯体完全干燥后进行的精修工序,主要目的是去除坯体表面的微小瑕疵,修正因干燥或素烧产生的变形,并为后续的施釉或彩绘提供平整、均匀的基底。这一阶段坯体的含水量已极低,质地坚硬但脆性较大,因此操作时的力度控制比湿修更为关键。干修通常安排在素烧之后、施釉之前,或者是在精细白瓷制作流程中,作为素坯成型后的一次形态定型步骤。
与湿修利用坯体可塑性进行的大幅度调整不同,干修更多依赖于物理打磨和切削来消除表面痕迹。在景德镇等传统产区,干修坯往往被视为决定器物最终线条是否利落、釉面是否纯净的关键环节。如果干修不到位,坯体表面的颗粒感或细微凹凸会在施釉后被放大,导致成品出现缩釉、针孔或线条模糊等缺陷。因此,工匠需要严格监控坯体的干燥程度,确保坯体达到“骨硬”状态,即用手敲击声音清脆,且无法用指甲划出痕迹,方可进入干修程序。
修坯刀的材质选择与刃口处理
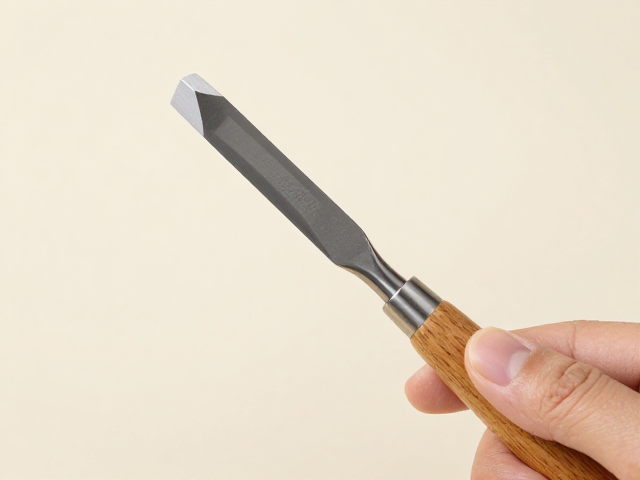
修坯刀的材质通常选用高碳钢或不锈钢,其中高碳钢因其硬度高、耐磨性强,能保持锋利的刃口,适合处理坚硬的素坯,但需注意防锈保养;不锈钢则更易维护,不易生锈,适合日常高频使用。刀片的厚度直接影响切削的稳定性,粗修阶段可使用稍厚(约1-2毫米)的刀片以增强稳定性,而精修阶段则需选用薄刃(0.5-1毫米)刀片,以便切入细微的缝隙并减少切削阻力。刀柄的设计需符合人体工学,常见的有直柄和弯柄,弯柄有助于手腕在旋转坯体时更自然地施力,减少长时间操作带来的疲劳。
刃口的角度与研磨方式会根据坯体的硬度进行微调。对于硬度较高的瓷土,刃口角度可稍大(30-40度),以增加刀刃强度,防止崩口;而对于质地较软的坯体,角度可稍小(20-30度),以获得更细腻的切削效果。修坯刀在使用前需仔细检查刃口是否有卷边或缺口,微小的损伤都会导致修坯时出现卡顿或拉扯坯体表面。日常维护中,可使用细磨石定期修整刃口,保持其锋利度,但避免使用过粗的磨石,以免破坏刃口的微观结构,影响修坯的光洁度。
修坯前的坯体检查与工具准备
在正式动刀前,必须对干燥后的坯体进行全面检查,重点观察是否有裂纹、变形或局部过干导致的酥松现象。对于有轻微变形的坯体,需先用手指或软布清理表面的浮尘,确认坯体整体结构是否稳固,避免因强行修坯导致坯体断裂。同时,需准备好固定坯体的工具,如修坯凳或旋转台,确保坯体能平稳旋转,这是保证修坯线条流畅的基础。环境湿度也需控制在适宜范围,过于干燥的环境可能导致坯体吸水后表面发白,影响修坯效果,因此操作空间应保持通风且湿度适中。
工具摆放需遵循“顺手、整洁”的原则,修坯刀、砂纸、除尘刷等应置于触手可及的位置,避免操作过程中频繁转身或移动造成的中断。对于复杂器型,如花口碗或异形瓶,需提前规划好修坯的顺序,通常遵循“先里后外、先下后上”的原则,先处理内部难以触及的部位,确保内部线条圆润,再对外部进行修饰。此外,还需准备一块湿布或海绵,用于随时擦拭坯体表面的粉尘,保持修坯面的清洁,避免粉尘堆积影响对坯体表面状况的判断。
核心修坯手法与力度控制技巧
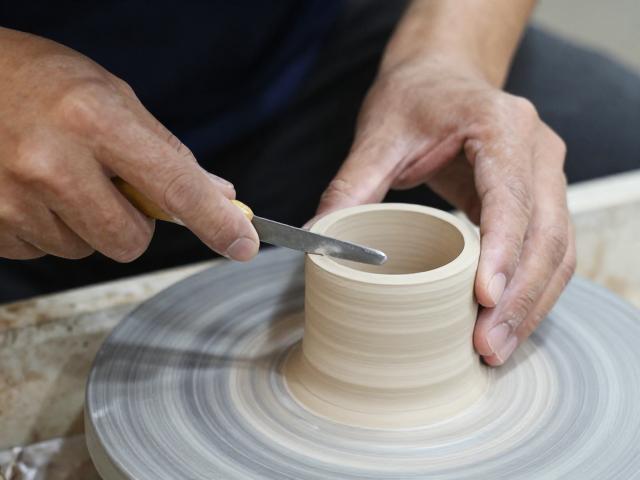
修坯时的核心手法是“轻、稳、准”,刀具与坯体接触的角度通常保持在30-45度之间,利用刀刃的斜面轻轻刮去表面多余部分,而非垂直切入。运刀时需手腕放松,依靠手臂的平移带动刀具,而非单纯用手指发力,这样能更好地控制切削的深度和均匀度。对于坯体较厚的部位,可采用“分段切削”的方式,每次切削量不宜过大,逐步逼近目标厚度,避免因一次性切削过多导致坯体变薄过快而破裂。修坯过程中需不断旋转坯体,保持刀具与坯体表面的相对运动平稳,确保修出的表面光滑无刀痕。
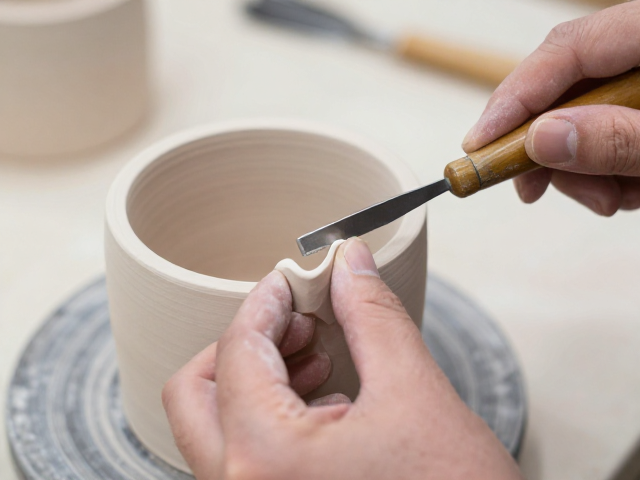
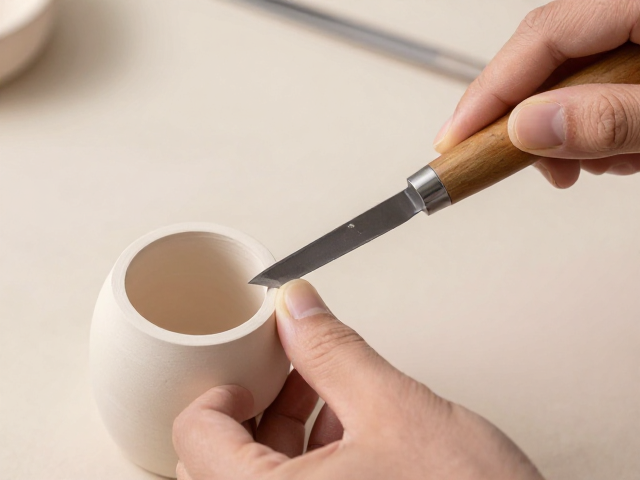
在处理坯体边缘、口沿等细节部位时,需采用“托扶法”,即用拇指或手掌轻轻托住坯体内部或侧面,提供反作用力,防止坯体因受力不均而晃动或破裂。对于修口沿,刀具需与坯体表面保持平行,轻轻刮去毛刺,使口沿圆润光滑。在修坯过程中,需时刻感知坯体的反馈,若感觉刀具阻力突然增大,应立即停止并检查是否有硬物或坯体内部结构异常。修坯并非追求极致的平滑,而是要保留坯体的自然质感,同时消除影响美观和功能的瑕疵,因此需根据器物用途和审美要求,灵活调整修坯的精细程度。
修口与细节部位的精修指南
修口沿是干修坯中最为精细的环节,直接影响器物的使用体验和视觉美感。修口时需将坯体固定在旋转台上,左手轻扶坯体口沿内侧,右手持修坯刀,刀刃与坯体口沿保持水平,从口沿内侧向外侧轻轻刮削。对于厚口沿,需先削去大部分多余部分,再逐步修整出口沿的弧度和厚度,确保口沿圆润不割手。修口过程中需不断用手指触摸口沿,感受其平滑度,如有毛刺或凹凸,需用细砂纸或修坯刀进一步打磨。
除了口沿,坯体的底足、内壁与外壁连接处等细节部位也需精心处理。底足修削需注意保持足墙的垂直度和平整,避免足底不平导致器物放置不稳。内壁与外壁连接处(即“肩”部)是应力集中区域,需特别注意修坯力度,避免因切削过深导致坯体薄弱易碎。对于镂空或浮雕装饰部位,需使用小型修坯刀或雕刻刀,小心去除多余坯料,保留装饰线条的清晰与立体感。所有细节部位的修磨,都应以不破坏坯体整体结构为前提,力求线条流畅、过渡自然。