石英乳浊釉的基础化学组成与原料选择逻辑
石英乳浊釉的核心在于利用微晶结构或未熔石英颗粒对光线的散射作用来实现遮光效果,其配方基础通常由长石、石英、高岭土及特定的乳浊剂构成。高纯度石英作为骨架材料,不仅提供二氧化硅网络,其残留未熔颗粒也是重要的乳浊来源之一。在选择原料时,需重点关注二氧化硅含量与杂质控制,特别是铁、钛等着色氧化物,它们会直接影响釉面的白度与光泽度。工业级石英砂需经过严格的水洗与除铁处理,以确保釉面纯净,避免因杂质导致的釉面针孔或色泽偏差。
乳浊剂的选择直接决定了釉面的物理性能与视觉效果,常见的有二氧化锆、硅酸锆及氧化锡等。二氧化锆因其高折射率和优异的化学稳定性,成为现代工业釉料的主流选择,其添加量通常在5%至15%之间,具体数值需根据熔融温度与冷却速率进行微调。相比之下,氧化锡虽乳浊效果极佳,但成本高昂且易导致釉面脆性增加,多用于高端艺术瓷或特殊功能陶瓷。硅酸锆在高温下分解产生的二氧化锆微晶,能提供稳定的乳浊度,但需警惕其在还原气氛中可能出现的变色风险,因此在氧化釉生产中更为常见。
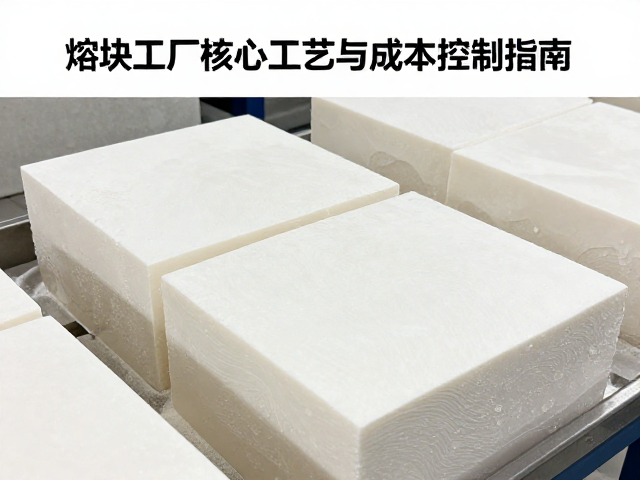
熔块制备工艺中的关键温度控制与熔融状态管理
熔块制备是石英乳浊釉生产中的核心环节,熔融温度的设定需严格匹配原料的化学组成,通常控制在1200℃至1350℃之间。温度过低会导致原料未完全熔融,形成玻璃相不足,进而影响釉面的致密性与光泽;温度过高则可能加剧挥发成分损失,导致釉面失光或产生气泡。熔融过程需保持足够的时间,通常为30至60分钟,以确保原料充分反应并形成均匀的玻璃网络结构。搅拌频率与方式也会影响熔块的均匀性,机械搅拌需保持稳定,避免局部过热或成分偏析。
熔融后的冷却速率对熔块内部结构具有决定性影响。快速冷却可形成细小的晶体结构,有利于后续研磨成粉,但过快的冷却可能导致熔块内部应力集中,增加脆性。工业实践中常采用风冷或水冷方式控制冷却过程,需确保熔块表面与内部冷却均匀,避免产生裂纹或分层。熔块出炉后需迅速破碎,防止余热导致粘连。破碎后的粒度分布需经过筛分处理,通常要求200目筛余控制在5%以内,以确保施釉时的悬浮性与稳定性,为后续烧成提供高质量的基料。
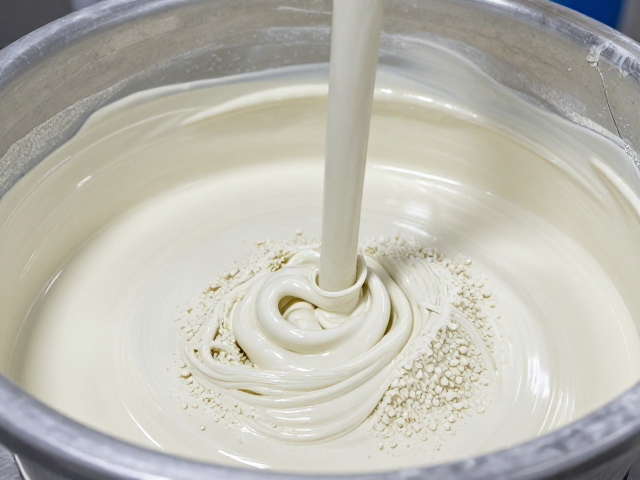
釉料研磨细度与悬浮性能的技术规范
釉料的研磨细度直接影响其在水中的悬浮稳定性及烧成后的表面质量。石英乳浊釉通常采用湿法研磨工艺,研磨介质多为氧化锆球或陶瓷球,研磨时间需根据球磨机转速、料球比及浆料浓度进行精确计算。一般要求釉料细度在200-300微米范围内,过细可能导致釉面流平性差,过粗则易引起釉面粗糙或针孔。研磨过程中需添加适量的分散剂,如硅酸钠或有机高分子分散剂,以改善浆料的流动性与稳定性,防止沉淀分层。
浆料的含水量与粘度控制是施釉工艺顺利实施的前提。常规釉浆含水量控制在50%-65%之间,粘度需保持在25-45秒(采用4#杯测量)。高粘度浆料易导致釉层过厚,引发流釉或开裂;低粘度浆料则可能导致釉层不均,影响乳浊效果。在实际生产中,需定期检测浆料的比重与细度,建立动态调整机制。施釉方式包括浸釉、喷釉及淋釉,不同方式对浆料性能要求各异。喷釉对浆料流动性要求更高,需确保无堵塞、雾化均匀,以形成厚度一致的釉层,从而保证石英乳浊剂在釉面中的均匀分布与光学效果的稳定呈现。
烧成曲线设计与晶体发育控制策略
烧成过程是石英乳浊釉形成最终性能的关键阶段,升温曲线需兼顾釉料熔融与晶体发育。预热阶段应缓慢升温,排除坯体与釉层中的水分及有机挥发物,避免爆釉或起泡。升温至800℃左右时,釉料开始软化,需控制升温速率,防止釉面流淌失控。高温段需达到1200℃-1250℃的峰值温度,使釉料充分熔融,同时促进二氧化锆等乳浊剂的晶出。保温时间通常控制在10-20分钟,以平衡釉面光泽与乳浊度,过长的保温可能导致晶体过度生长,降低遮光效果。
冷却阶段的降温速率对釉面微观结构具有显著影响。快速冷却有助于形成细小的晶体结构,提升釉面硬度与耐磨性,但需防止因温差过大导致坯釉结合不良。工业窑炉常采用分段控温,在1000℃至600℃区间保持适中降温速率,促进釉层应力释放。烧成气氛需根据原料特性选择,氧化气氛有利于保持釉面白度,还原气氛则可能影响某些乳浊剂的稳定性。烧成后需检测釉面的白度值、遮光率及抗热震性,通过调整烧成曲线优化产品性能,确保石英乳浊釉在满足视觉需求的同时,具备优异的物理化学性能。