石英晶型转变的热力学基础与测试原理
陶瓷坯体在烧成过程中,二氧化硅经历的晶型转变是决定最终制品尺寸稳定性与微观结构的关键物理过程。石英在加热至573℃时发生α-石英向β-石英的可逆转变,伴随约0.82%的体积膨胀;而在900℃至1200℃区间,β-石英进一步转化为β-方石英,此过程伴随着显著的体积收缩。这一系列相变产生的内应力若无法通过合理的升温速率释放,极易导致坯体开裂或变形。因此,精确测定不同产地石英原料的相变温度点,是构建科学烧成曲线的前提条件。
差热分析(DTA)与热重分析(TGA)是解析石英热行为的核心技术手段。通过记录样品在程序控温下的吸放热效应及质量变化,可以精准定位相变起始与终止温度。实际测试中,通常采用10℃/min的升温速率,以平衡反应动力学与仪器响应时间。对于含有大量石英的粗颗粒陶胎,相变峰往往表现为宽缓的平台,而高纯石英砂则呈现尖锐的吸热或放热峰。这些数据直接反映了原料中游离二氧化硅的含量与结晶程度,为后续工艺参数的调整提供量化依据。
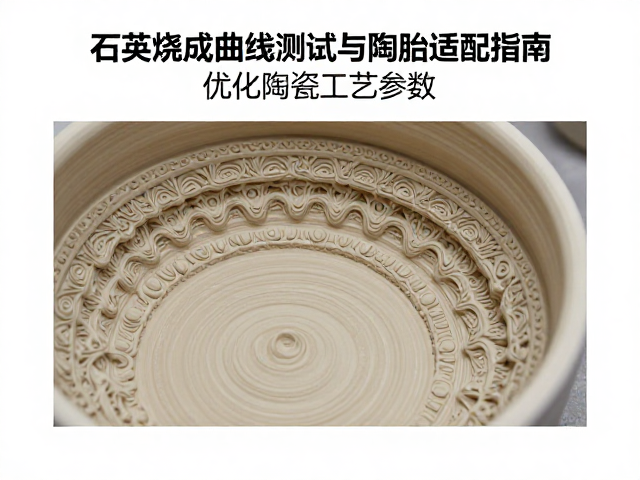
陶胎微观结构对烧成曲线的响应机制
陶胎的矿物组成与颗粒级配直接影响其对热应力的承受能力。长石作为主要的熔剂成分,在1100℃左右开始软化形成液相,包裹石英颗粒并促进致密化。然而,若石英颗粒过粗或分布不均,液相难以完全填充空隙,导致坯体气孔率偏高,吸水率超标。此时,若严格遵循标准烧成曲线,过快的升温会导致石英相变应力集中,引发“炸坯”现象。因此,必须根据陶胎中石英的粒径分布特征,动态调整1000℃至1200℃阶段的升温斜率。
坯体中的碳酸盐与硫酸盐分解也会产生气体,若烧成曲线中排胶与分解阶段的时间不足,气体无法完全排出,会在石英周围形成微裂纹。这些微裂纹在后续高温下可能扩展,削弱坯体强度。通过观察不同升温速率下坯体的显气孔率变化,可以验证烧成制度与胎体结构的适配性。例如,对于高岭土含量较高的胎体,因其析晶能力较强,需适当延长中温段的保温时间,以促进莫来石针状晶体的发育,从而骨架化支撑石英颗粒,提高抗热震性能。
基于测试数据的工艺参数优化策略
依据石英烧成曲线测试结果,优化烧成曲线需从升温速率、保温时间与冷却制度三个维度入手。针对573℃附近的α-β石英转变,建议将升温速率控制在5-8℃/min,以减缓体积膨胀带来的冲击。若测试数据显示相变峰较宽,可适当延长该温区的保温时间,确保相变完全。对于900℃以上的方石英转变,由于伴随体积收缩,升温可略微加快至10-15℃/min,但需密切监控坯体形变情况,防止因收缩不均导致的产品扭曲。
液相生成与烧结阶段的参数设定需参考差热分析中的吸热谷位置。若测试显示液相大量生成温度偏高,可适当提高烧成温度或延长高温保温时间,以促进颗粒间的重排与孔隙消除。冷却阶段同样重要,快速冷却可能导致方石英在低温下来不及完成晶型恢复,形成残余应力。通常建议在800℃以下采用自然冷却,800℃以上可根据产品需求控制空冷或风冷速度,以平衡产品硬度与韧性。通过多次试烧与性能检测,逐步微调曲线参数,直至获得致密、无缺陷的陶胎。