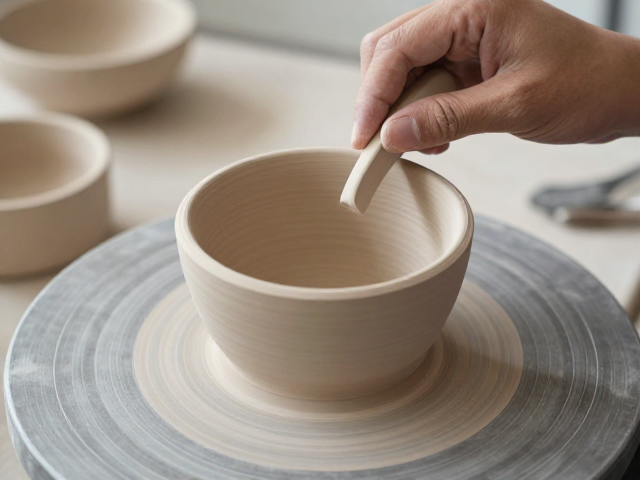
干修坯的核心定义与物理特性
干修坯是景德镇传统制瓷工艺中至关重要的一道精加工环节,特指在坯体经过阴干、达到皮革硬度阶段后,对坯体表面进行的精细化修整与打磨。这一工序不同于湿修坯的流动性修整,它要求工匠在坯体水分含量较低、结构相对稳定的状态下,通过物理摩擦改变坯体形态。由于坯体此时已具备一定的刚性,任何细微的受力不均都可能导致开裂或变形,因此对操作的力度控制有着极高的要求。这种工艺主要依赖于坯体内部水分蒸发后形成的微孔结构,使得砂纸、刮刀等工具能够更有效地去除表面的毛刺和不平整处,为后续的施釉提供完美的基底。
从材料物理学的角度来看,干修坯的过程实质上是对陶瓷素坯微观结构的再优化。当坯体中的结合水大部分蒸发后,黏土颗粒之间的连接变得更加紧密,此时进行修整可以显著降低坯体在烧制过程中的应力集中现象。工匠通常选用不同目数的砂纸或特制的修整工具,沿着坯体的弧度进行周密的打磨。这一过程不仅是为了美观,更是为了消除因干燥收缩不一致留下的内应力。通过严密的干修,坯体的致密度得到提升,气孔率更加均匀,从而直接影响最终成品的白度、透光性以及抗裂性能,是决定瓷器最终品质的隐性关键步骤。
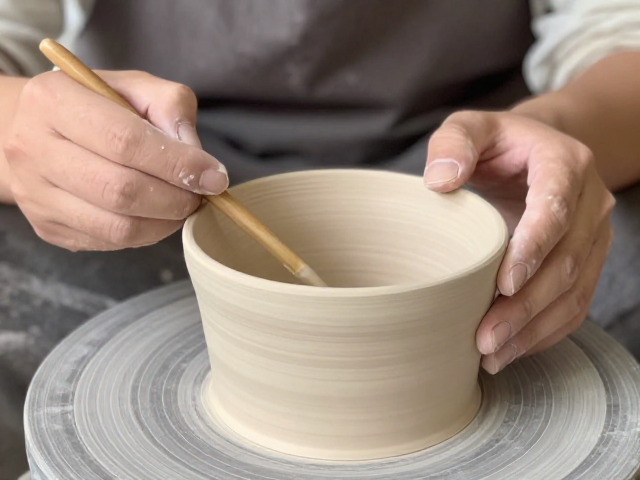
核心工具选择与操作技法解析
在景德镇的制瓷作坊中,干修坯的工具经过长期演变,已形成严密的分类体系。最基础的工具包括不同粗细的砂纸、布轮、以及特制的竹片或牛角刮刀。对于大件器物或需要精细线条的部件,工匠常使用细目数的砂纸进行初步打磨,以去除较大的凹凸不平;而对于颈部、口沿等细节部位,则多采用柔软的布轮配合极细的研磨粉进行抛光。值得注意的是,工具的选择必须与坯体的干燥程度相匹配,若坯体过干,砂纸容易打滑且效率低下;若坯体稍湿,则容易粘附工具导致表面划伤。因此,经验丰富的工匠会通过手感判断坯体的“吃刀”程度,动态调整工具的角度和压力。
操作技法上,干修坯讲究“轻、稳、匀”三个要点。手劲的控制是核心,工匠的手指需形成严密的支撑点,避免单点受力过大导致坯体崩角。在打磨过程中,工具与坯体的接触角度通常保持在30至45度之间,通过手腕的细微转动带动工具进行弧形运动,而非直线推拉,这样可以确保受力均匀,避免产生肉眼可见的旋纹或划痕。对于器物的内壁或狭窄空间,工匠会使用特制的柔性刮片,通过指尖的触觉反馈来感知表面平整度。这种纯手工的触觉判断是机械化打磨无法替代的,它赋予了每一件瓷器独一无二的细微形态特征,体现了传统技艺中“以手测形”的高超智慧。
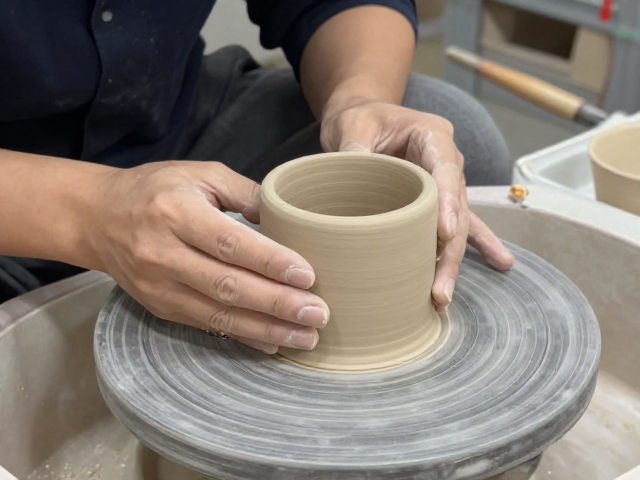
工艺流程中的关键控制点
干修坯并非孤立存在的工序,它与前道的拉坯、利坯以及后道的施釉有着严密的逻辑联系。在利坯结束后,坯体需经过数天至一周的自然阴干,具体时间视当地温湿度及坯体厚度而定。只有当坯体达到理想的干燥程度,方可进入干修环节。若干燥不足,坯体韧性过大,打磨时易产生卷边而非切削;若干燥过度,坯体脆性增加,极易在修整过程中产生隐性裂纹。因此,控制环境湿度和温度是干修坯成功的前提。景德镇工匠常根据季节变化调整阴干室的环境,确保坯体以均匀的速度脱水,这是保证后续干修质量稳定的基础条件。
在干修过程中,瑕疵的识别与修正是另一大关键环节。工匠需定期使用强光手电照射坯体表面,利用光影反射检查是否存在细微的砂眼、裂纹或厚度不均。一旦发现缺陷,需立即停止打磨该区域,评估缺陷深度,必要时需使用同种泥料进行修补后再行整体修整。此外,干修坯还需特别注意器物的对称性检查。通过目测和旋转观察,确保器物各部位比例协调。对于薄胎瓷器,干修坯更是需要极大的耐心,因为过薄的坯体在受力时极易塌陷。工匠通常采用“分段修整、整体复核”的策略,先处理局部重点部位,再进行整体平滑度调整,确保器物在烧制前达到最佳的物理状态。
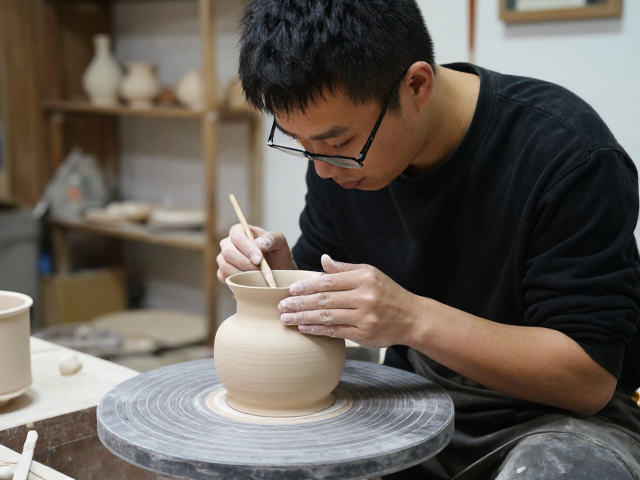
艺术审美与匠人精神的体现
干修坯的效果直接决定了瓷器烧成后的视觉质感。经过精细干修的坯体,其表面呈现出一种温润如玉的哑光质感,这种质感在施釉后能更好地衬托出国釉的清澈与透亮。在艺术创作中,干修坯不仅是技术操作,更是艺术家表达审美意图的过程。不同的打磨力度和纹理处理,会影响光线在瓷器表面的漫反射效果。例如,在仿古瓷创作中,工匠可能会刻意保留轻微的打磨痕迹,以模拟古代瓷器历经岁月沉淀的沧桑感;而在现代艺术瓷中,则可能追求极致的平滑,以展现现代工业文明下的精密与冷峻。这种对表面质感的微妙掌控,使得干修坯成为连接技术与艺术的桥梁。
匠人精神在干修坯中体现为对完美的极致追求和持之以恒的专注。一道工序看似简单,实则蕴含着深厚的经验积累。每一位景德镇的干修工匠都需要经过数年的严格训练,才能掌握那种“心手合一”的境界。他们能够在无声的作坊中,日复一日地重复着打磨动作,在枯燥中寻找细微的进步。这种对技艺的敬畏和对作品的专注,使得每一件经过干修坯处理的瓷器都承载着匠人的情感与温度。在机械化生产日益普及的今天,干修坯作为手工技艺的代表,依然坚守着其独特的价值,它提醒着人们,真正的艺术精品离不开时间与心血的慢慢打磨,这种对极致匠心的坚守,正是景德镇陶瓷文化得以传承和发扬的核心动力。