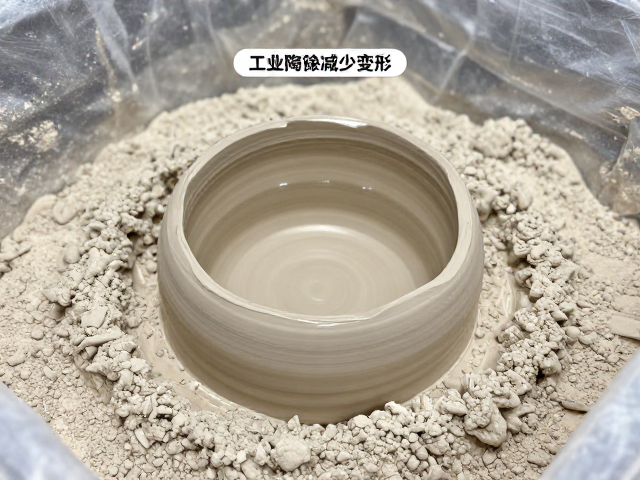
原料制备与泥浆性能控制
工业陶瓷在干修坯阶段的变形问题,往往根源在于坯体内部应力分布的不均匀,而这一应力状态在原料阶段便已埋下隐患。高岭土、氧化铝等基础原料的粒度分布直接决定了粉末流动性与堆积密度,若颗粒级配不合理,压制过程中容易出现密度梯度,导致干燥收缩率不一致。实际生产中,需通过球磨工艺将原料细度控制在规定目数范围内,通常要求过325目筛网的比例达到较高标准,以确保颗粒间的紧密堆积。同时,粘结剂如聚乙烯醇(PVP)或聚丙烯酸(PAA)的添加比例需经过严格测试,过少会导致坯体强度不足,易在修坯时崩角;过多则会在干燥过程中形成局部富集区,引发开裂或翘曲。
泥浆或粉末的含水率管理是决定后续工序稳定性的关键变量。在干修坯前,坯体通常处于半干状态,此时水分含量需精准控制在3%-5%之间。这一区间内的坯体既具备足够的机械强度以承受修坯工具的切削力,又保留了一定的塑性以缓解切削应力。若水分过低,坯体发脆,修坯时极易产生微裂纹,这些隐性缺陷在后续高温烧结时会迅速扩展,导致整批产品报废;若水分过高,坯体过软,修坯面难以保持平整,且干燥过程中水分蒸发过快会导致表面收缩滞后于内部,形成显著的翘曲变形。因此,建立基于环境温湿度动态调整的含水率监控机制,是稳定生产流程的基础。
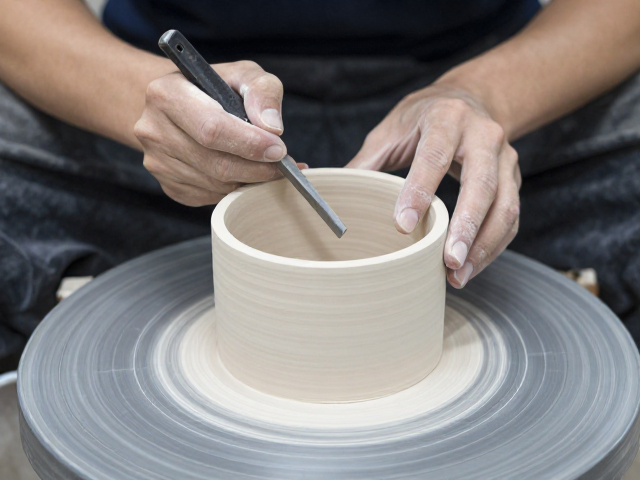
修坯工具与切削参数优化
修坯刀具的材质与几何形状对坯体表面质量有着决定性影响。硬质合金刀具因其高硬度和耐磨性,常被用于氧化铝或碳化硅等高性能工业陶瓷的修坯,但刀具刃口的锋利度会随使用迅速衰减。当刃口出现微观崩缺时,切削力会发生剧烈波动,导致坯体表面产生振纹或局部挤压变形。定期使用精密磨刀石或专用研磨膏对刀具进行刃口修整,保持刃口处于微观平整状态,能有效减少切削阻力。此外,刀具的前角和后角设计需根据坯体硬度进行适配,对于较硬的工业陶瓷,适当增大前角可降低切削力,减少坯体内部残余应力;对于较软的坯体,则需减小前角以提高刃口支撑力,防止坯体塌陷。
切削速度与进给速率的控制需遵循“慢速精修、快速粗修”的原则。在去除多余余量的粗修阶段,较高的进给速率可提高效率,但必须确保切削深度不超过坯体厚度的10%,以避免过大的切削应力导致坯体分层或变形。在精修阶段,需大幅降低进给速率,采用轻切削策略,每刀切削厚度控制在0.1-0.3毫米之间。这种精细化操作能显著降低切削热和机械应力,使坯体表面获得更均匀的光洁度。同时,修坯过程中需保持刀具与坯体表面的接触角度恒定,避免角度波动导致受力不均。对于复杂曲面或异形件,可采用多刀路、小切深的修坯路径规划,通过计算机辅助设计(CAD)生成的刀轨模拟,预判潜在干涉和应力集中区域,从而优化修坯参数。
干燥环境与应力释放管理
干燥过程中的温湿度梯度是引发工业陶瓷变形的主要外部因素。传统自然干燥或简易烘房难以控制局部温差,导致坯体表面与内部干燥速率差异巨大,形成显著的干缩应力。现代工业陶瓷生产中,建议采用分段式控温干燥工艺。第一阶段为预热期,环境温度控制在40-50℃,相对湿度保持在60%-70%,使坯体内部水分缓慢向外迁移,释放部分结合水应力;第二阶段为等速干燥期,逐步降低湿度至40%以下,提高温度至60-80℃,加速自由水蒸发;第三阶段为降速干燥期,温度维持在80-100℃,湿度控制在20%左右,直至坯体含水率达到干修要求。这种梯度干燥策略能有效避免表面硬化过快导致的内部水分滞留,减少翘曲和开裂风险。
坯体在修坯后及干燥前,需设置合理的静置与应力释放环节。修坯过程中产生的机械应力会暂时储存在坯体内部,若立即进入高温干燥或烧结阶段,这些应力可能因温度变化而释放,导致变形。建议在修坯后设置1-2小时的常温静置期,让坯体内部应力自然松弛。对于高精度要求的部件,可采用低温预热处理,将坯体缓慢升温至100-150℃并保温一段时间,进一步消除残余应力。此外,干燥设备的布局需保证气流均匀分布,避免局部风道堵塞或风机功率不均导致的气流死角。通过定期清洁风道、校准温湿度传感器,确保干燥室内各区域环境参数的一致性,是实现高良品率生产的重要保障。