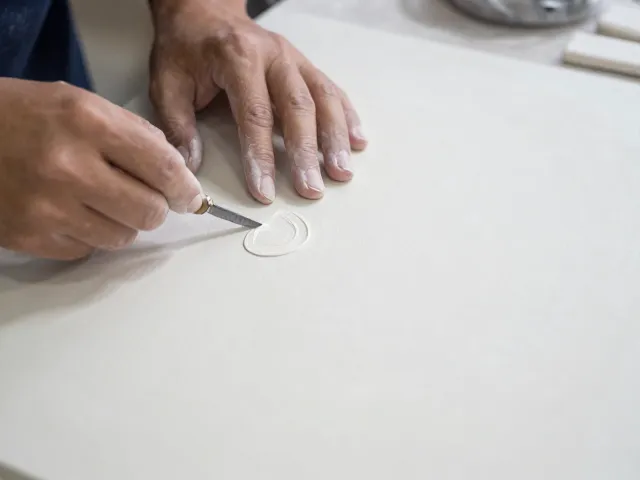
陶艺刻刀在陶瓷工厂批量生产中的标准化作业流程
在陶瓷工厂的规模化生产环境中,手工雕刻环节正逐渐从纯艺术创作转向高一致性的工业化作业。传统的随意性雕刻难以满足大批量订单对纹路深度、宽度及重复率的严苛要求,因此,针对批量生产的陶艺刻刀需经过严密的选型与标准化定型。生产一线通常选用高碳钢或硬质合金材质的窄口刻刀,这类工具具备更高的耐磨性与刃口保持度,能应对高强度的连续作业。工匠需根据坯体的软硬程度调整握持角度,通常保持刀身与坯体表面呈30至45度的夹角,以确保刻痕边缘整齐,减少坯体开裂风险。
标准化作业的核心在于工具与动作的解耦。工厂通过建立详细的刻痕数据库,将常见的装饰纹样分解为基本的运刀路径,如直线推刻、弧线扫刻或点状压印。操作人员只需严格遵循既定的力度控制标准,即可在不同批次中还原出厂级的一致性。这种模式大幅降低了因个人技艺差异导致的产品次品率,使得刻花工序像注塑成型一样具备可复制性。此外,定期的刃口打磨与更换计划也是维持生产效率的关键,钝化的刻刀不仅效率低下,更会因受力不均导致坯体表面出现毛糙或崩角,直接影响后续工序的质量。
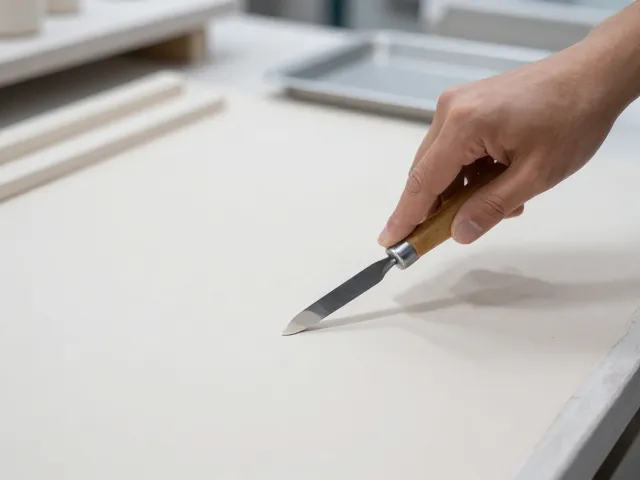
釉料筛在批量生产中的粒径控制与流变性优化
釉料制备是决定陶瓷成品表面质感与色泽均匀度的关键环节,而在批量生产体系中,釉料筛的作用远超简单的杂质去除,它直接关乎釉浆的流变特性与施釉效果。不同目数的筛网决定了釉料颗粒的分布范围,细目筛(如200目以上)能确保釉面光滑细腻,适用于高光或哑光白瓷的生产;粗目筛则可能用于需要特殊颗粒感的艺术釉或仿古砖生产。工厂需根据釉方配方,精确计算并固定筛网目数,避免因筛网破损或孔径变化导致釉浆细度波动,进而引发烧成过程中的针孔、橘釉或色差问题。
为了提升筛分效率并保证批次间的稳定性,现代陶瓷工厂常采用振动筛或离心筛替代传统的人工过筛。这些设备能持续输出粒径分布均匀的釉浆,减少人工操作带来的不稳定性。在实际应用中,釉浆的粘度与筛分效果密切相关,过高的粘度会导致釉料堵塞筛网,影响生产效率,因此需配合搅拌机实时监测釉浆状态。通过建立严密的筛网管理制度,记录每次筛分后的釉浆细度数据,工厂能够快速定位因釉料问题导致的表面缺陷,从而及时调整配方或生产工艺,确保每一批次产品的釉面质量符合既定标准。
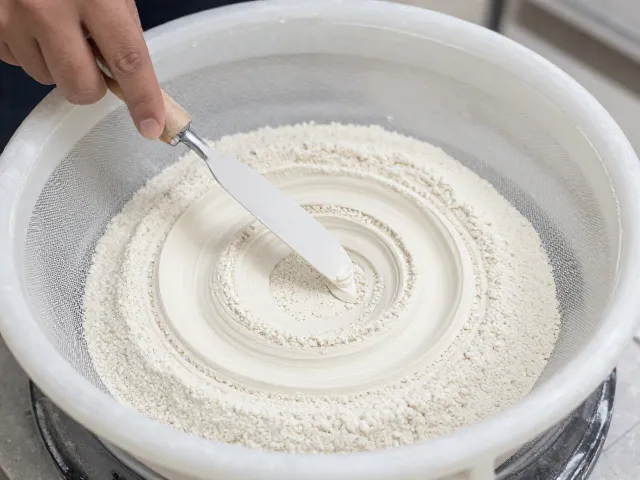
刻花与施釉工序的协同与效率提升策略
在陶瓷生产的流水线上,刻花与施釉并非孤立存在的环节,两者在时间轴上的紧密衔接直接影响整体产能。若刻花工序耗时过长,会导致坯体在等待施釉过程中水分过度蒸发,引起坯体变硬,增加施釉时的开裂风险;反之,若施釉前坯体表面残留过多釉浆或粉尘,则会干扰刻痕的清晰度,影响最终装饰效果。因此,工厂需优化生产节拍,确保刻花后的坯体能在最佳含水率区间内进入施釉车间。通过引入自动化刻花机械臂或半自动化雕刻台,可显著缩短刻花时间,使生产流程更加紧凑。
此外,工艺参数的微调能进一步释放协同效应。例如,在刻花后增加一道低压水雾清洁工序,能有效去除刻痕内的细小瓷粉,避免其在施釉时形成积釉或影响釉层附着力。同时,釉料的粘度需根据刻花深度进行适配调整,深刻花纹需使用流动性稍好的釉浆,以确保釉料能充分填充刻痕,避免烧成后纹路发白或模糊。通过建立刻花深度与釉料粘度的对应关系表,操作人员可快速匹配最佳工艺参数,减少试错成本。这种基于数据驱动的工序协同,使得批量生产中的装饰效果更加稳定,同时也提升了整体生产线的运行效率。