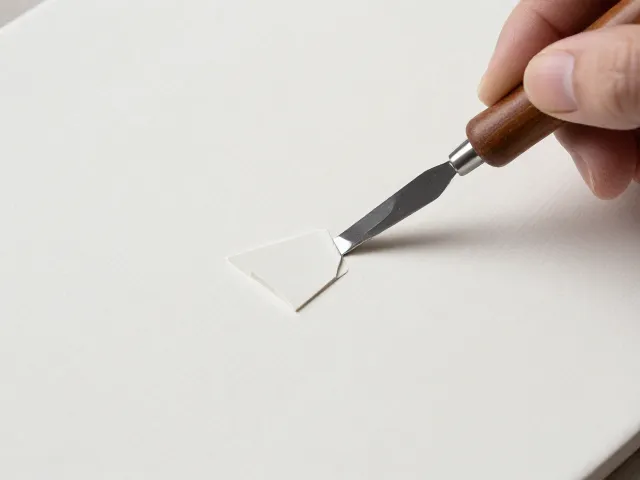
陶瓷印花设备运行异常与装饰层附着力失效分析
陶瓷印花过程中,装饰层脱落通常表现为釉面龟裂、局部剥落或整体粉化,其核心诱因多源于印花机关键部件的机械精度偏差与工艺参数失配。当刮刀边缘磨损严重或安装角度不正确时,油墨无法在坯体表面形成均匀的厚膜,导致干燥过程中应力分布不均。此外,印花网版张力不一致或老化变形,会造成图案局部油墨堆积或过薄,这种物理结构的缺陷直接削弱了装饰层与坯体的结合力。在高温烧制阶段,厚度差异引发的热应力集中,极易使薄弱区域发生断裂脱落,形成肉眼可见的瑕疵。
环境因素与原材料状态也是不可忽视的隐性变量。车间温湿度波动会影响油墨中溶剂的挥发速率,若干燥过快,油墨表面结皮而内部未干,烧成时产生气泡或剥离;若干燥不足,则水分在高温下急剧蒸发,造成装饰层爆裂。同时,坯体表面清洁度至关重要,脱模剂残留、粉尘或油污会形成隔离层,阻碍油墨与坯体的分子间作用力。若使用的陶瓷墨水或釉料配方中分散剂比例不当,颗粒团聚现象会加剧,导致印花层内聚力下降,在后续搬运或烧成过程中极易发生结构性崩解。
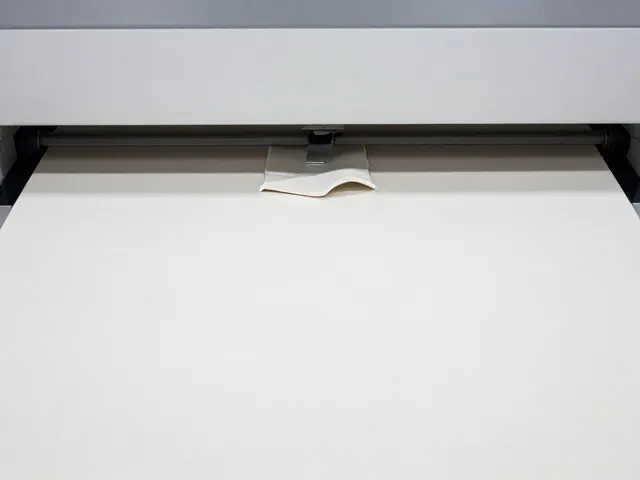
针对脱落缺陷的深度排查与工艺参数校准
面对装饰层脱落问题,技术人员需建立严密的排查路径,优先从印花设备的机械结构入手。检查刮刀系统时,需确认刮刀材质硬度是否符合当前油墨粘度要求,并测量刮刀与网版的接触角度,标准范围通常控制在30至45度之间,过大的角度会增加摩擦导致网版变形,过小则刮墨不净。同时,检测网版张力的均匀性,使用张力计在不同点位测量,确保差异控制在5N/cm以内,避免因局部松弛造成印花图案边缘模糊或厚度不均。对于自动印花机,还需校准喷头或刮墨系统的平行度,防止因机械倾斜导致单侧受力过大。
工艺参数的精细化调整是解决脱落问题的另一关键环节。干燥曲线需根据油墨类型和环境温湿度进行动态调整,一般建议采用分段干燥,初期低温慢干以排出大部分溶剂,后期升温彻底固化,避免表面硬化过快形成“硬壳”。烧成曲线中,升温速率在300℃至600℃区间需设置缓速段,让残余溶剂和结合剂充分分解,避免气体急剧膨胀冲破装饰层。此外,需验证坯体吸水率是否在标准范围内(通常瓷质砖要求吸水率≤0.5%),过高的吸水率会像海绵一样吸走油墨中的连接料,导致颜料颗粒无法牢固附着,此时需调整坯体配方或预施底釉以增强附着力。
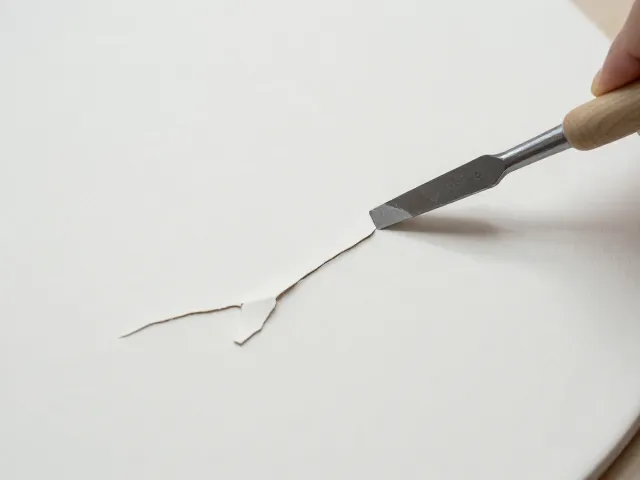
陶艺刻刀在瑕疵修复中的精细操作指南
当印花瑕疵出现在小面积局部或需要艺术化修饰时,陶艺刻刀成为精细修复的重要工具。操作前需确保坯体处于半干状态(含水率约3%-5%)或已完成素烧,此时材料硬度适中,既不易碎裂又能被刀具切削。选择刀头锋利、刃口平整的刻刀,如三角刀或平口刀,根据瑕疵形状调整握持姿势,保持手腕稳定,利用指尖控制进刀深度。修复时,先清理脱落区域的松散颗粒,再用刻刀轻轻刮除边缘毛刺,使瑕疵区域与周围釉面形成平滑过渡,避免产生尖锐棱角影响后续施釉效果。
在修复过程中,刻刀的角度和力度需高度协调。对于轻微剥落,可采用“补土”方式,用刻刀取少量同材质泥浆填入凹陷处,再用刀背轻轻压实、抹平,确保泥浆与原坯体紧密结合。若需去除多余堆积的装饰层,应采用浅层多次切削法,每次切削深度不超过0.5毫米,避免一次性切入过深导致坯体崩裂。操作时需注意刀具与坯体表面的夹角,垂直切入易造成边缘崩缺,建议保持30-45度倾角,利用刀刃侧面进行推刮,这样能获得更光滑的修复面。修复完成后,需静置干燥,确保修复区域含水率与周围一致,方可进行后续施釉或烧成工序。