理解结晶釉橘皮缺陷的形成机理
结晶釉在烧成过程中,釉料中的矿化剂与基质在高温下发生复杂的物理化学反应,导致晶体析出并生长。当釉层过厚或熔融流动性控制不当时,釉面无法在冷却过程中自然流平,表面会残留凹凸不平的微观结构,即为我们所见的橘皮现象。这种缺陷通常源于釉料配方中助熔剂比例失衡,或是施釉厚度超出了釉料自身的流平能力,使得釉面在达到最大熔融状态时,其粘度不足以消除表面的张力不均。
橘皮缺陷不仅影响视觉上的通透感与光泽度,更会降低釉面的致密性,增加后期清洁难度。在微观层面,这些不规则的起伏会导致光线发生漫反射而非镜面反射,使得原本应该晶莹剔透的结晶颗粒显得浑浊暗淡。因此,解决橘皮问题并非简单的表面打磨,而是需要从釉料本身的流变特性入手,通过精确计算釉浆密度和粘度,确保其在高温下能像液体一样铺展,再在冷却初期迅速定型,从而形成平整光滑的基底。
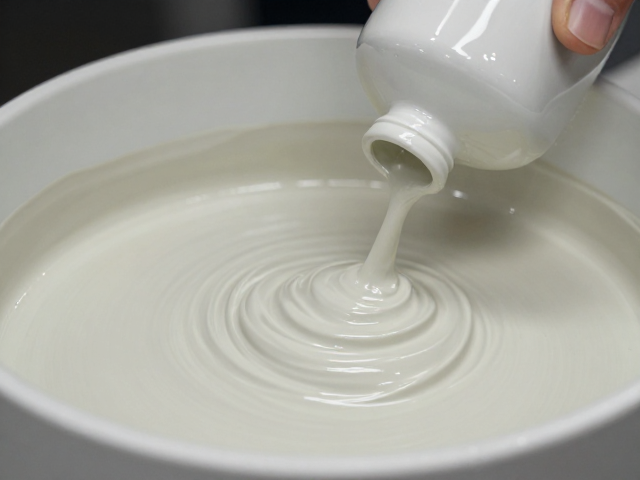
精准调控釉浆密度与施釉手法
釉浆的密度直接决定了干燥后釉层的厚度均匀性,这是避免橘皮的第一道防线。对于结晶釉而言,理想的干釉厚度通常控制在0.8至1.2毫米之间,具体数值需根据坯体吸水性及釉料配方微调。若使用喷釉工艺,喷枪的压力应保持在0.3-0.5 MPa之间,喷嘴与坯体距离维持在20-30厘米,以扇形雾状均匀覆盖,避免局部堆积。过厚的釉层在高温下容易产生气泡和流淌不均,进而固化形成橘皮状的粗糙表面。
在实际操作中,采用“薄喷多次”的策略能显著提升釉面平整度。第一遍喷釉宜轻宜薄,主要起到附着和打底作用,待其半干后再进行第二遍、第三遍喷涂,每遍之间需预留足够的干燥时间,防止水分封闭导致釉层开裂或厚度失控。对于大件器皿,建议采用旋转喷釉架,保持坯体匀速旋转,确保各个角度受力与受釉均匀。若发现局部有流挂预兆,应立即用软毛刷轻轻扫平,或在干燥过程中通过调整环境湿度,减缓水分蒸发速度,让釉层有更长时间的自然流平。
优化烧成曲线与温度控制策略
烧成制度是决定釉面最终形态的关键变量。结晶釉通常需要在高温下经历一个短暂的保温阶段,以促进晶体的有序生长和釉面的充分熔融。若升温过快,釉料表面迅速结壳,内部气体无法排出,会顶破釉面形成针孔或橘皮;若最高温度不足,釉料未完全熔融,粘度过大,同样无法流平。因此,建议将最高火温设定在1220-1260℃区间(视具体配方而定),并设置10-15分钟的保温时间,让釉料有足够的时间进行表面张力平衡。
冷却阶段的控制同样至关重要。在釉面开始凝固的温度区间(约900-700℃),应减缓降温速率,避免急冷导致釉层应力过大而产生微观裂纹或固化不平。可以采用自然冷却或设定程序控温,让釉面在最佳流平温度段停留适当时间。此外,窑炉内的气氛稳定性会影响釉料的流动性,氧化气氛下釉面通常较亮,但需防止氧化铁过量导致釉面发暗粗糙;若使用弱还原气氛,需严格控制碳含量,避免碳黑夹杂影响釉面纯净度与平滑度。
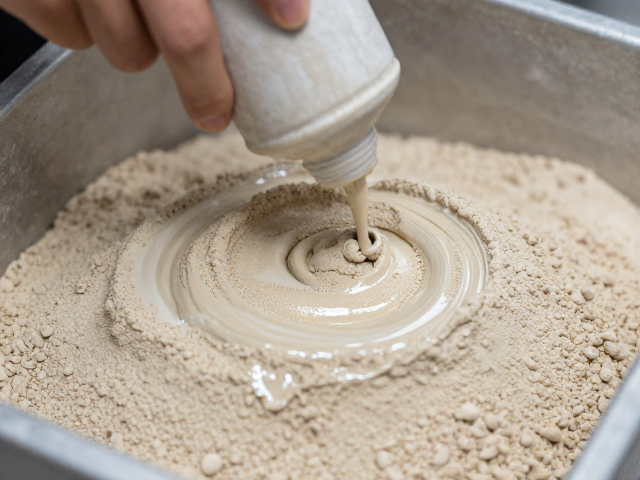
原料预处理与配方微调技巧
釉料原料的细度直接影响熔融速度和釉面光泽。过粗的颗粒会导致釉面粗糙,增加橘皮风险。建议将长石、石英等主要原料研磨至200-300目筛余,确保釉料在高温下能均匀熔融。对于结晶釉中常用的锌、钛、硼等矿化剂,需经过充分混合与陈腐,使水分均匀分布,颗粒间结合紧密,避免局部成分集中导致结晶不均和釉面缺陷。
在配方层面,可适当调整氧化铝含量以调节釉料粘度。氧化铝能提高釉料高温粘度,若釉料过稀易流釉,过稠则易产生橘皮。一般通过增加高岭土或煅烧氧化铝的比例,略微提高釉料粘度,使其在熔融状态下保持一定的持液能力,既利于晶体生长,又防止过度流淌。同时,引入少量滑石或镁橄榄石,可改善釉面光泽和硬度,使釉面在冷却过程中更容易形成致密平滑的结构。通过小样试烧,观察不同配比在相同烧成制度下的表现,逐步摸索出国料特性下的最佳平衡点。