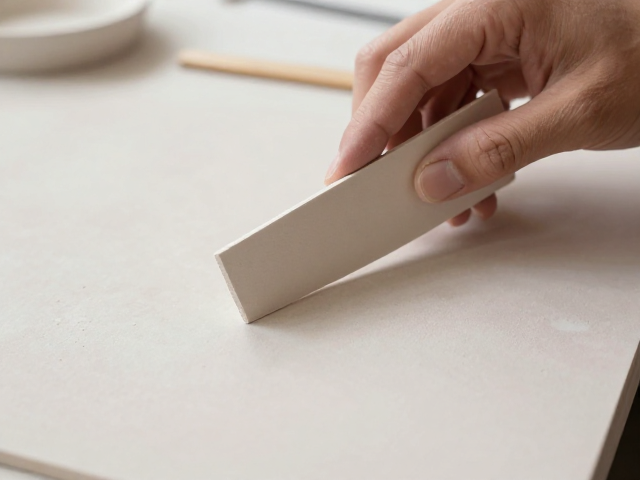
干修坯前的关键准备与工具选择
干修坯的核心在于对坯体含水率的精准把控,当坯体晾干至“硬坯”状态,即手指用力按压无明显凹痕,敲击声音清脆时,方可进行打磨作业。这一阶段的坯体内部水分已大部分挥发,结构相对稳定,若过早打磨会导致坯体开裂或粘砂纸,过晚则因硬度过大难以切削且极易崩角。新手常误以为工具越精细越好,实际上,粗砂纸用于快速去除修整痕迹,细砂纸用于抛光表面,不同目数的砂纸需配合使用,切忌直接用高目数砂纸处理粗糙表面,这会迅速消耗砂纸并导致表面留有深划痕。
关于打磨工具的选择,除了常规的木块或橡胶块作为衬底以提供均匀受力外,砂纸的固定方式直接影响打磨效率。将砂纸平整包裹在硬质衬垫上,边缘需折叠压实,避免在打磨过程中砂纸起皱或移位,这会造成受力不均,导致坯体表面出现波浪纹。此外,保持工作环境的清洁至关重要,粉尘不仅影响视线,更可能嵌入未完全固化的坯体孔隙中,影响后续施釉或涂装的效果。建议在打磨前清理工作台,并佩戴防尘口罩,以保障操作过程中的身体健康。
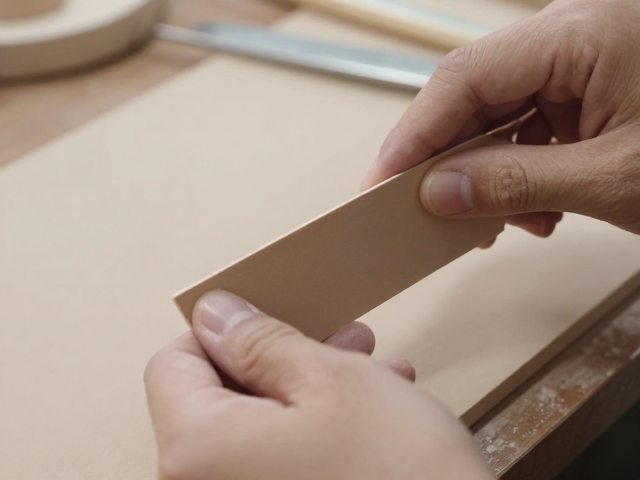
打磨手法与受力控制技巧
打磨过程中,手部的稳定性与力度控制是决定平整度的关键。采用“画圈”或“直线往复”的方式时,需保持手腕放松,利用手臂的自然摆动带动砂纸移动,而非仅靠手指发力。对于坯体平面,可将坯体固定或双手持坯,砂纸贴附衬垫后,以适中的压力均匀滑动,遇到凸起处可适当加重,遇到凹陷处则减轻力度,通过触觉反馈感知表面起伏。切忌在同一位置长时间静止打磨,这会造成局部过度磨损,形成深坑,破坏整体平整度。
在处理坯体棱角和曲面时,受力方式需灵活调整。棱角处极易因受力集中而磨圆或崩缺,因此应减小接触面积,用砂纸的边角轻触棱角,快速过渡,避免钝角处理。对于曲面部分,砂纸需随曲面弧度自然贴合,衬垫的选择尤为重要,软性衬垫能更好地贴合不规则表面,而硬性衬垫则适用于需要保持直线度的部位。打磨过程中需频繁触摸检查,通过指尖感受表面的细腻程度,一旦发现砂纸被坯体粉尘堵塞,应立即更换或清理砂纸,因为堵塞的砂纸会像锉刀一样切削坯体,导致表面粗糙。
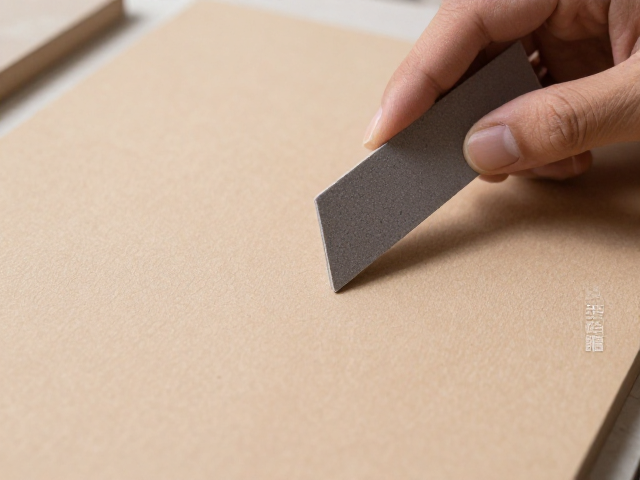
常见问题排查与细节处理
打磨后表面若出现明显的划痕或砂纸痕,通常源于砂纸目数跳跃过大或打磨力度不均。若上一道工序使用了较粗的砂纸(如200目),直接换用高目数(如600目)砂纸很难去除深层划痕,必须逐步过渡,例如从200目至400目再到600目,每一道工序都需将上一道的痕迹完全消除。此外,坯体本身若存在气孔或砂眼,打磨无法填补这些缺陷,需在修坯阶段通过填补腻子或调整泥料配方来解决,打磨仅能优化表面质感,无法改变坯体内部结构缺陷。
边角与隐蔽部位的平整度常被忽视,这些区域容易残留未打磨的粗糙面,影响整体视觉效果。使用细长的木签或专用打磨棒包裹砂纸,可以深入处理坯体内部角落或镂空部位。在打磨过程中,需注意观察坯体颜色变化,干燥区域与湿润区域对砂纸的摩擦力不同,若发现某处打磨阻力突然增大,可能是该处仍有未干透的水分,需等待其完全干燥后再继续,否则会导致表面发白或粉化。保持耐心,分段打磨,是获得完美平整表面的唯一途径。