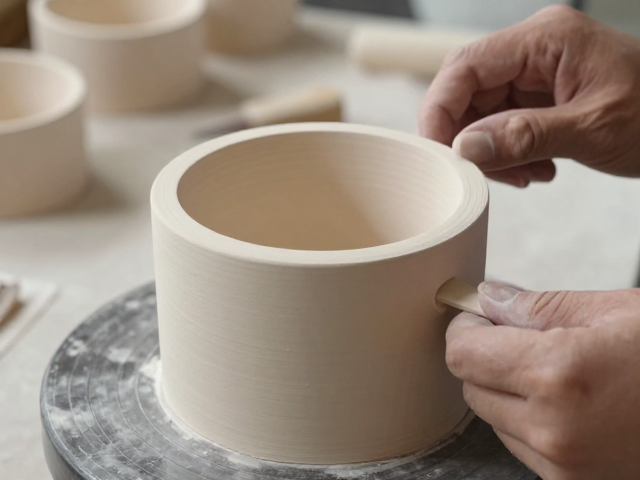
干修坯工艺的核心逻辑与关键控制点
干修坯并非简单的表面打磨,而是对坯体在干燥过程中产生的收缩应力进行二次整形的关键工序。这一阶段的主要目的是消除因水分不均或干燥过快导致的变形、翘曲或尺寸偏差,确保坯体在后续施釉和烧成前达到预期的几何形态。修坯的时机选择至关重要,通常需要在坯体干燥至“皮革硬度”阶段进行,即坯体含水率降至5%-8%左右,此时坯体具有一定的强度,既能承受刀具的切削力,又不会因过干而碎裂。若干燥不足,坯体过软,修坯时容易粘刀且易变形;若干燥过度,坯体发脆,修坯时极易崩边或断裂,因此掌握坯体的软硬程度是工艺成功的第一道门槛。
在操作过程中,刀具的选择与刃口状态直接影响修坯的质量。通常选用硬度适中、刃口锋利的修坯刀,材质多为高碳钢或硬质合金,刃角需根据坯体厚度和硬度进行微调。对于厚壁坯体,需采用大角度刃口以增强支撑力,防止切削时坯体塌陷;对于薄壁或精细部位,则需使用小角度刃口以提高切削精度。修坯前,需仔细检查坯体表面是否有裂纹或气孔,若有,需先用同材质泥浆修补并干燥后再进行修坯,否则在切削过程中裂纹会迅速扩大,导致坯体报废。此外,工作环境应保持清洁无尘,避免杂质混入坯体表面,影响后续施釉效果。
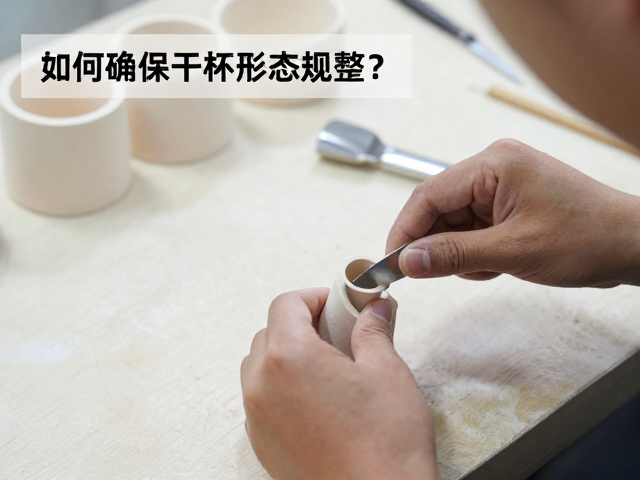
标准化操作流程与手法技巧
修坯的具体操作应遵循“由内而外、由粗配精”的原则。第一步是定中心,将坯体稳固放置在转盘或工作台上,确保其重心与旋转中心或操作视线垂直,避免因受力不均导致修坯歪斜。接着进行粗修,使用较宽的修坯刀去除坯体表面的浮泥、毛刺以及因干燥不均产生的凸起部分,此时切削深度可适当加大,但需保持刀面与坯体表面成一定角度,利用刀具的斜面将泥屑顺利推离,避免堆积在刀口影响观察。粗修阶段主要关注坯体的整体轮廓和厚度均匀性,需频繁用卡尺或规尺测量关键部位尺寸,确保各部位收缩率一致。
进入精修阶段,需换用小口径或特制修坯刀,对坯体边缘、转角、内壁等细节部位进行精细修整。此时切削深度应控制在1-2毫米以内,采用“轻推慢移”的手法,刀刃与坯体表面保持极小的接触角,像刮刀刮平地面一样,通过手腕的细微抖动消除刀痕。对于内壁修坯,需特别注意刀具与坯体内壁的贴合度,避免出现“喇叭口”或“缩颈”现象。修坯过程中,应不断旋转坯体,从不同角度观察坯体形态,确保无肉眼可见的凹陷或凸起。修毕后,需用软毛刷轻轻扫除表面浮尘,再用湿海绵擦拭坯体表面,去除残留泥屑,检查是否有因修坯产生的微裂纹,如有需立即修补。
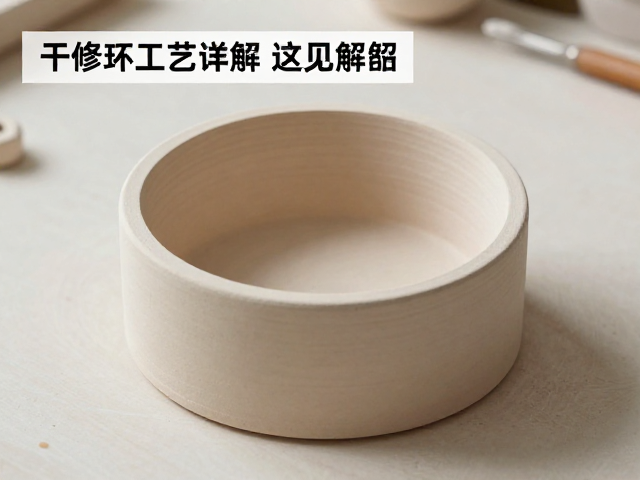
常见缺陷分析与规避策略
干修坯过程中最常见的缺陷是开裂和变形。开裂多因坯体干燥不均或修坯时切削力过大导致应力集中。为避免此类问题,需确保坯体在修坯前经过充分的自然干燥或恒温恒湿环境处理,使内部水分分布均匀。修坯时,刀具切入角度不宜过大,避免对坯体产生径向挤压应力。对于易裂部位,如转角处,应先用钝头工具轻微压实,增强结构强度后再进行切削。若发现坯体已有微裂纹,应立即停止修坯,用专用修补泥填充裂纹并干燥,切勿强行切削,以免裂纹扩展。
变形是另一大常见难题,主要表现为翘曲、扭曲或尺寸超差。这通常源于坯体在干燥过程中受力不均或修坯时支撑不当。为减少变形,坯体在干燥时应放置在平整、干燥的垫板上,避免局部受压。修坯时,对于薄壁或大面积平面坯体,需使用专用夹具或支架进行固定,确保坯体在切削过程中保持稳定。此外,修坯顺序也会影响变形,建议先修底部和侧面主要支撑面,确立基准面后再修其他部位,以基准面为参照进行整体校正。若坯体已出现轻微翘曲,可通过在翘曲反向施加轻微压力并缓慢修坯的方式进行矫正,但需谨慎操作,避免矫枉过正导致坯体破裂。