釉浆流延成型中屈服值的定义与流变特性
在陶瓷薄片的工业化生产流程中,釉浆流延成型技术因其能制备厚度均匀、表面致密的生坯而占据核心地位,而屈服值作为衡量浆料内部结构强度的关键流变参数,直接决定了浆料在刮刀下的铺展行为。屈服值反映了浆料从固态行为向液态行为转变所需的临界应力,这一数值并非孤立存在,而是与浆料中固体颗粒间的范德华力、静电斥力以及颗粒表面的溶剂化层状态紧密相关。当浆料在流延机上通过刮刀进行涂布时,刮刀与承载带之间形成的狭缝区域会产生高剪切应力,若此时浆料的屈服值过高,颗粒间的网络结构难以被完全破坏,浆料便无法充分流动填充,导致生坯表面出现条纹、厚度不均甚至断裂;反之,若屈服值过低,浆料像水一样稀薄,虽然流动性极佳,但在干燥过程中极易因毛细管力过大而产生裂纹,或因重力作用导致颗粒沉降不均,引发密度梯度,进而削弱最终陶瓷基板的机械强度。
从微观机理来看,控制屈服值本质上是调控浆料中分散剂与颗粒表面的吸附状态以及颗粒间的接触点数。工业实践中常采用高剪切搅拌或球磨工艺使颗粒解团聚,随后加入分散剂(如聚丙烯酸铵或聚马来酸铵)通过空间位阻或静电排斥作用稳定悬浮体系。分散剂的添加量直接影响浆料的Zeta电位,进而影响颗粒间的排斥势能。当排斥势能足以克服颗粒间的范德华引力时,浆料形成稳定的弱凝胶结构,此时测得的屈服值处于理想区间。这一区间并没有一个放之四海而皆准的固定数值,它会根据浆料的配方体系、溶剂类型(如水系或有机系)以及目标生坯厚度动态变化,但核心逻辑始终围绕着“结构稳定性”与“剪切变稀特性”的平衡展开。
屈服值对生坯质量缺陷的影响机制
生坯在流延成型后的干燥过程中会发生剧烈的体积收缩,这一阶段对浆料初始结构的均匀性极为敏感,屈服值的高低直接关联着干燥裂纹的产生概率。当屈服值偏高时,浆料内部形成的三维网络结构较为紧密,水分在干燥过程中向表面迁移时受到的阻力增大,导致生坯内部形成较大的水分梯度。这种梯度在干燥初期表现为表面快速结皮,内部水分难以逸出,随着内部水分试图突破表皮向外扩散,产生的内应力超过生坯的抗拉强度,从而在生坯表面或边缘形成肉眼可见的裂纹或针孔。此外,过高的屈服值可能导致浆料在刮刀边缘堆积,形成“刀线”痕迹,这些微观缺陷在后续烧结过程中会被放大,成为陶瓷成品中的致命弱点,显著降低成品率。
相反,屈服值过低引发的缺陷往往更具隐蔽性且难以通过常规目视检测发现。过低的屈服值意味着颗粒间结合力微弱,浆料在流延过程中容易发生颗粒沉降或分层,导致生坯上下表面密度不一致。在干燥过程中,由于上下表面收缩速率不同,生坯极易发生翘曲变形,这种翘曲在多层共烧或后续贴附电极工艺中会导致对准误差和分层风险。更严重的是,过稀的浆料在干燥初期难以维持预设厚度,容易发生“流挂”现象,使得生坯局部过厚,在烧结时因热应力集中产生鼓泡或破裂。因此,屈服值的控制并非单纯追求高或低,而是需要在一个特定的窗口内,确保浆料具有足够的内聚力以抵抗干燥应力,同时具备足够的流动性以消除涂布痕迹。
工业现场屈服值的检测与调控策略
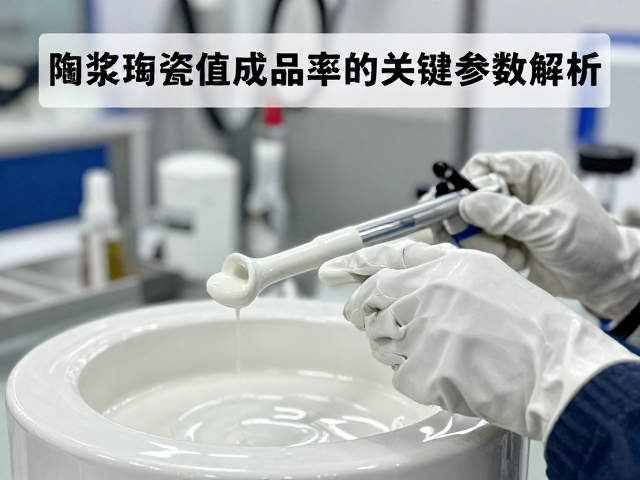
在实际生产环境中,旋转粘度计是测定浆料屈服值的主流设备,通常采用同心圆筒法或锥板法进行测试,通过绘制剪切应力与剪切速率的关系曲线,利用Hersch-Bulkley模型或Bingham模型拟合出口屈服应力。这一测试过程要求严格的温度控制和样品预处理,以消除因浆料老化或温度波动带来的数据偏差。操作人员需定期校准仪器,确保测试转速范围覆盖浆料在流延过程中的实际剪切速率区间,从而获得具有工程参考价值的屈服值数据。部分高精度生产线开始引入在线流变监测技术,通过实时采集刮刀区域的压力反馈间接评估浆料状态,实现从离线抽检向在线控制的过渡,但这依赖于严密的模型标定和传感器稳定性维护。
调控屈服值的手段主要包括调整固含量、优化分散剂配比以及控制颗粒级配。当检测到屈服值偏高时,首要措施是检查分散剂添加量,适当增加分散剂可降低颗粒间吸引力,削弱网络结构;若分散剂已过量,则需排查是否因pH值偏离最佳区间导致分散剂失效,或通过调节pH值恢复分散效果。若固含量过高导致屈服值无法通过添加剂降低,则需考虑引入助溶剂或调整溶剂极性,以改善颗粒润滑性。在颗粒级配方面,引入适量的细粉可以增加颗粒间的接触点,适度提高屈服值以增强生坯强度;而增加粗颗粒比例则可能降低屈服值,但需警惕沉降问题。每一次参数调整后,必须进行小试流延验证,观察生坯的厚度均匀性、表面光洁度及干燥后的完整性,通过“测试-调整-验证”的闭环迭代,逐步锁定当前配方下的最佳屈服值区间。