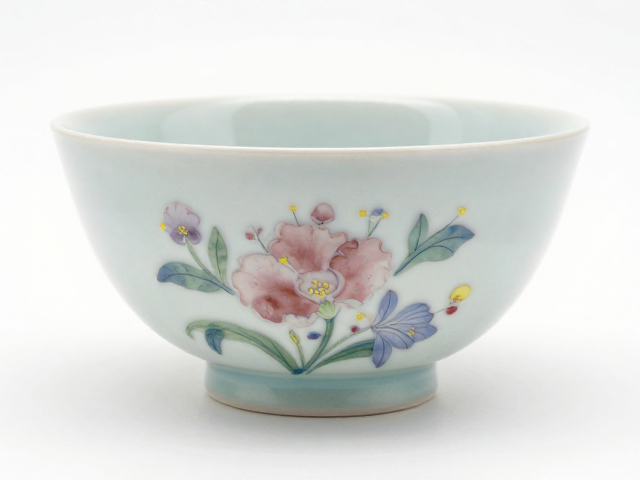
下粉彩釉面发乌与针孔缺陷的成因剖析
干磨抛光环节若控制不当,极易在粉彩花卉的釉面引发视觉瑕疵,其中发乌和针孔是两类高频出现的典型缺陷。发乌现象通常表现为釉面光泽度显著降低,呈现出浑浊、暗淡的视觉效果,这往往源于抛光轮转速过快或抛光蜡涂抹不均,导致釉面微观结构被过度切削,破坏了原本致密的玻璃相层。在粉彩工艺中,颜料层下方的釉料在高温烧成后若存在微小的气泡或未完全熔融的颗粒,干磨时的摩擦力会加剧这些缺陷的暴露,使光线发生漫反射而非镜面反射,从而削弱整体的通透感。
针孔缺陷则多由釉面气体排出不畅或抛光介质嵌入所致。在烧成过程中,釉料中的碳酸盐或有机物质分解产生的气体若未能及时逸出,便会在釉面形成微小的空洞。干磨抛光时,若抛光盘表面残留有硬质颗粒或抛光蜡中混入杂质,这些颗粒会像砂纸一样对釉面进行局部研磨,不仅无法填补针孔,反而可能扩大缺陷边缘,形成肉眼可见的黑点或凹坑。特别是在处理粉彩花卉中色彩丰富、层次较多的区域时,不同釉料成分的膨胀系数差异可能导致局部应力集中,进一步加剧针孔的产生概率。
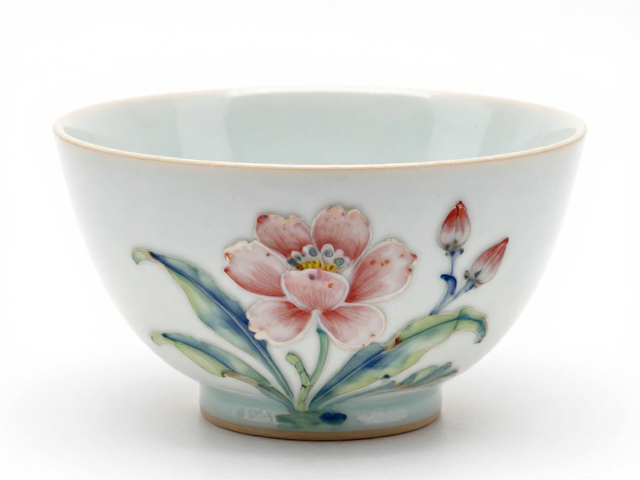
抛光工艺参数的精准调控与避坑策略
避开干磨抛光缺陷的核心在于建立严密的参数控制体系,而非依赖操作人员的经验直觉。抛光轮的选择需严格匹配釉面硬度,对于常规粉彩釉面,建议使用中等硬度的羊毛轮或专用纤维抛光盘,避免使用过硬的砂纸或金属轮直接接触釉面。转速控制应遵循“低速切入、中速抛光、高速精抛”的原则,初始抛光阶段转速建议控制在1200-1500转/分钟,以去除表面轻微划痕;精抛阶段则需降低至800-1000转/分钟,配合细腻的抛光蜡,以减少热量积聚,防止釉面因局部过热产生热应力裂纹。
抛光蜡的用量与涂抹频率是另一关键变量。过量使用抛光蜡会导致蜡质堆积,堵塞釉面微孔,形成顽固的蜡垢,严重影响光泽度;用量不足则润滑效果不佳,加剧摩擦损耗。实际操作中,应采用“少量多次”的涂抹方式,每抛光3-5分钟后检查釉面状态,及时清理残留蜡屑。此外,抛光环境的温湿度也需保持稳定,高温高湿环境易使抛光蜡变软发粘,增加清理难度并影响抛光效果。建议在恒温恒湿车间进行抛光作业,环境温度控制在20-25℃,相对湿度保持在50%-60%,以确保抛光介质性能的稳定发挥。
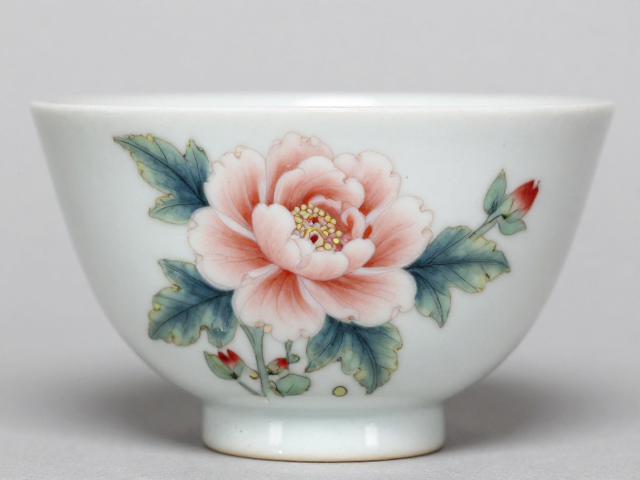
粉彩花卉釉面缺陷的工艺优化路径
针对粉彩花卉特有的装饰工艺,优化路径需从烧成制度与后处理协同入手。在烧成环节,应优化升温曲线,特别是在800-900℃的低温烧成阶段,需适当延长保温时间,确保粉彩颜料中的助剂充分分解,减少气体残留。对于釉料配方,可微调二氧化硅与氧化铝的比例,提高釉料的高温粘度,增强釉面对气体的包裹能力,从而从源头减少针孔和气泡的产生。同时,确保釉面清洁无油污,避免烧成前表面污染物在高温下分解后形成缺陷。
干磨抛光前的预处理同样不可忽视。在正式抛光前,应对釉面进行彻底的清洗与干燥,去除烧成过程中残留的窑尘或脱模剂。对于存在轻微针孔的釉面,可采用真空浸蜡或专用填充剂进行预处理,填补微小缺陷,为后续抛光提供平整的基础表面。此外,引入自动化抛光设备替代人工操作,可显著提升抛光的一致性和稳定性。自动化设备能精确控制压力、转速和行进路径,减少人为因素导致的缺陷波动,尤其适用于大批量粉彩花卉产品的生产,确保每件产品釉面光泽度与平整度达到统一标准。